
核心采购决策结论(30秒速览)
- 温度基准:常规甲基乙烯基硅胶(VMQ)连续耐温 -40 °C 至 +200 °C(烘焙短时峰值 +230 °C);耐高温改性胶可达 +250 °C 以上。
- 环境差异:密闭高压蒸汽(121–134 °C)与热油环境下的水解软化速度远快于通风干热烤箱。
- 木桶短板:含客供 PC、PP、PA 或金属骨架的包胶件,整件耐温上限与模压硫化温度往往受限于塑胶嵌件热变形温度(HDT)。
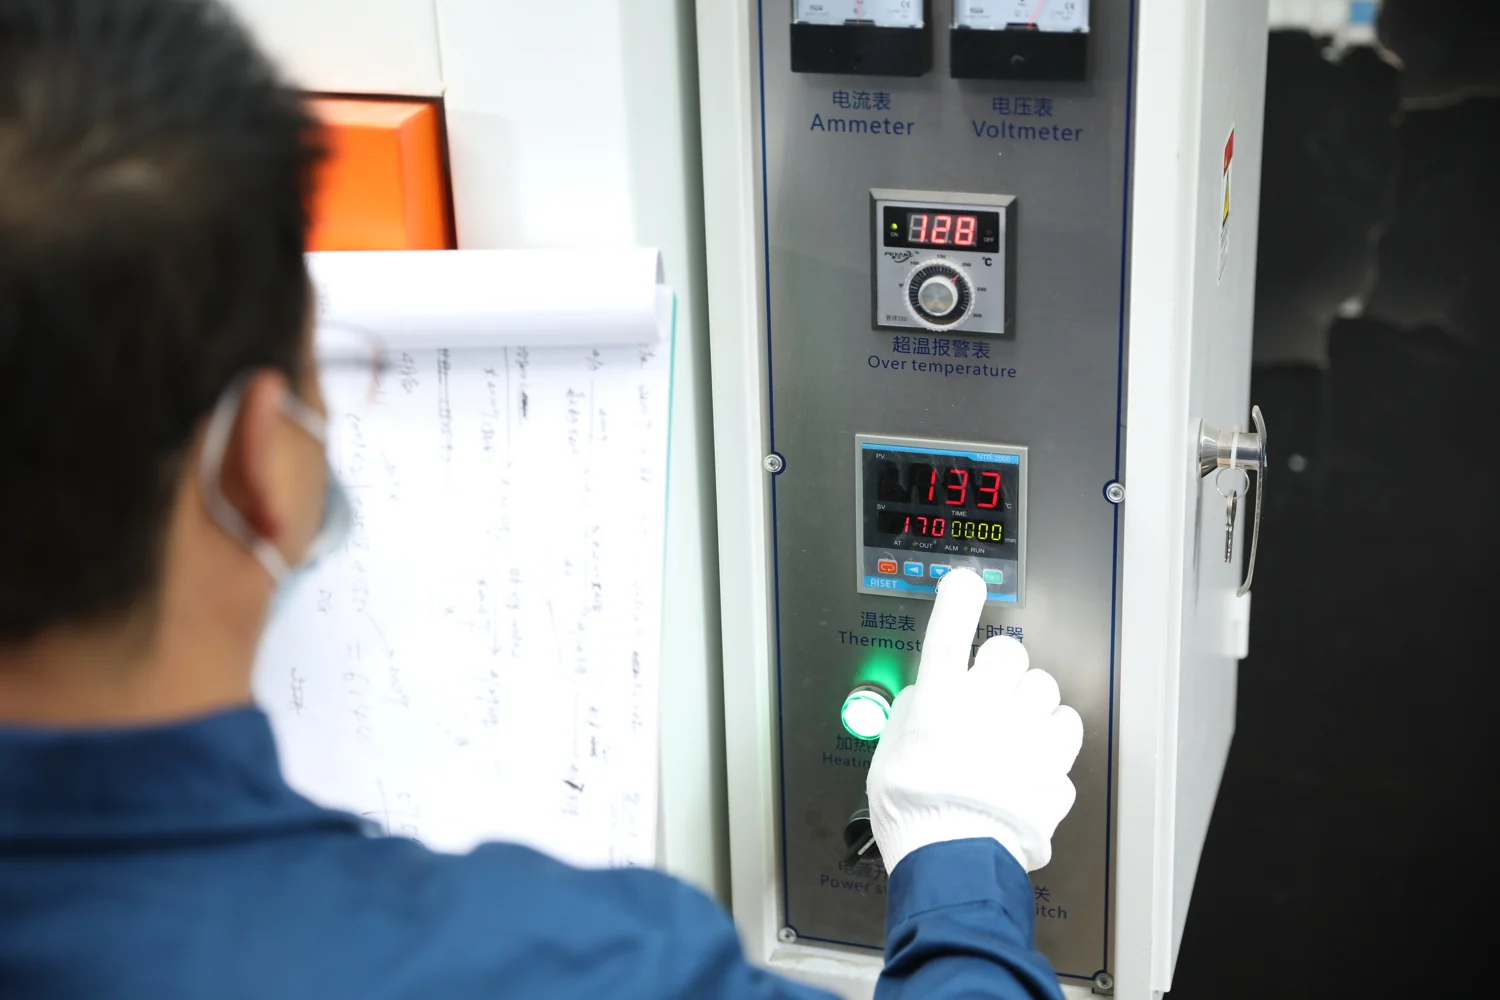
常规甲基乙烯基硅橡胶(VMQ)可在 -40 °C 至 +200 °C 环境下长期保持柔韧弹性(家用烤箱短时峰值可达 +230 °C),添加耐热稳定剂的工业配方在干热空气中可耐受 +250 °C 至 +270 °C,而耐寒苯基硅胶(PVMQ)则可将脆化下限延伸至 -60 °C 至 -90 °C。然而在实际工程失效案例中,决定零件寿命的从来不只是单一最高温度,而是持续暴露时长、接触介质(通风干空气 vs 密闭高压蒸汽/热油)、受压形变率以及包胶塑胶骨架的热变形极限。
东莞友邦在通过 85T/120T LSR 注射机与 10 台 200–250T HCR 油压机承接工业密封件、烘焙厨具及可沸水消毒个护/医疗硅胶件时,会按完整热循环周期为您校核生胶体系与二次硫化工艺。
一、不同硅胶体系与包胶结构耐温边界参考矩阵
(注:下表为硅橡胶行业典型工程耐温区间,具体成品许用温度须结合牌号物性表、壁厚与实样测试确认。)
| 材料体系 / 复合结构 | 典型耐寒下限(玻璃化/硬化临界区) | 干热空气连续工作上限 | 短时峰值 / 沸水与蒸汽耐受特征 | 典型 B2B 应用场景与工程限制 |
|---|---|---|---|---|
| 常规食品/日用铂金硅胶(Platinum HCR / LSR) | -40 °C 至 -50 °C | +200 °C | 家用烘焙短时峰值 +230 °C;100 °C 沸水消毒稳定 |
蛋糕烘焙盘、厨房刮刀、母婴碗勺、月经杯(须经 200 °C × 4 h 通风二次硫化满足 LFGB 挥发物 ≤ 0.5%) |
| 耐高温热稳定改性硅胶(Heat-Stabilized HCR/LSR) | -40 °C | +225 °C – +250 °C | 干热间歇峰值 +270 °C+ | 烤箱门密封条、工业加热器垫圈、高温灯具护套(常含氧化铁等耐热助剂,可选潘通色系受限) |
| 耐超低温苯基硅胶(PVMQ) | -60 °C 至 -90 °C | +200 °C | 抑制深冷环境下的分子链结晶硬化 | 冷链仪器密封圈、极寒户外电子设备防尘防水护套 |
| 高压饱和蒸汽灭菌工况(Autoclave) | -40 °C | 121 °C – 134 °C(按循环次数评估) | 高温密闭水汽易诱发硅氧烷主链水解降解 | 可重复灭菌医疗配件与卫生护理件——询价须注明预期灭菌循环寿命(如 50 次 vs 500 次) |
| 客供塑胶/五金底涂包胶总成 | 由内部刚性塑胶低温抗冲性决定 | PP: 约 90–110 °CPC: 约 125–135 °C玻纤增强 PA66: 约 180–200 °C不锈钢/铝/铜: > 230 °C |
成型模温(120–170 °C)与终端洗碗机/烤箱耐温均受塑胶 HDT 制约 |
客供 PC、PP、PA、不锈钢、铝、铜 骨架涂覆底涂(Primer)复合成型 |
(材料物性文献参考:信越化学 Shin-Etsu — 硅橡胶特性与干热/密闭热老化机理手册。)
二、警惕“干热烤箱数据”直接套用于“密闭蒸汽与热油”
原料物性表(TDS)上的耐高温数据几乎全部在敞开通风干热烘箱中测得,绝不能直接照搬至以下两类严苛介质:
- 密闭高温水汽“水解返原(Reversion)”: 普通硅胶若在密封腔体或
121–134 °C高压蒸汽锅内长期受热且挥发酸无法排出,硅氧键(Si–O–Si)会发生水解断链,导致胶件发软发粘、掉渣甚至丧失弹性。高频蒸汽消毒件必须指名耐水汽铂金 LSR/HCR 牌号。 - 高温食用油与高脂面糊浸泡:
200 °C热油会轻微溶胀硅胶并加速小分子迁移。选用瓦克、信越、迈图、陶氏、埃肯、东爵、正安等铂金硫化胶并执行通风烘箱二次硫化(通常200 °C × 4 小时),是抑制出油与异味的关键。 - 耐矿物油/燃油特种橡胶替代: 若工业密封件长期浸泡于汽油、液压油或强溶剂(非硅胶优势区),友邦亦可按项目评估 氟胶(FKM)、丁腈橡胶(NBR)或三元乙丙(EPDM) 模压件方案。
三、区分“无负载平放受热”与“沟槽受压热老化”
平铺在烤盘上的硅胶烘焙垫在 220 °C 下几乎不受机械外力;但压入法兰沟槽压缩 25% 并在 180 °C 下连续工作上千小时的工业密封圈,核心失效模式是高温压缩永久变形(Compression Set):
- 若出厂前未做充分二次硫化,橡胶会在被压扁的状态下继续在客户设备内发生后交联,冷却拆卸后彻底失去回弹高度导致漏水漏气。
- 工业密封询价务必注明沟槽压缩率、工作温度与冷却后回弹密封要求,以便锁定低压缩永变配方。
四、嵌件包胶产品的双重耐温校核(成型模温 + 使用工况)
当产品包含客供 PC、PP、PA、不锈钢、铝、铜 骨架时,需做两道温度校核:
- 制程硫化模温校核: 薄壁未增强 PP 在
150–170 °C模压锁模力下极易软化变形,开模前必须核对塑胶热变形温度(HDT)以匹配低温快速硫化胶或调整包胶定位;玻纤增强 PA66 与不锈钢骨架则具备宽裕的工艺窗口。 - 终端电器场景标识: 全硅胶或纯尼龙芯厨具可评估微波炉加热适用性,而内含不锈钢杆的卷帘沥水架或金属芯锅铲严禁放入微波炉。
五、询价单(RFQ)热工况 5 要素填写模板
建议在图纸技术要求栏明确标注:
- 连续工作温度区间及瞬时最高温度 + 单次持续分钟数。
- 接触介质: 干空气、沸水、
134 °C蒸汽、食用热油、洗碗机碱液或工业油品。 - 受热时受力状态: 自由放置、拉伸折叠或沟槽受压百分比。
- 热循环后验收标准: 允许邵氏硬度漂移、二次元尺寸变化、无异味或底涂界面不脱胶。
- 配套法规测试:
FDA 21 CFR 177.2600、欧盟 LFGB或工业阻燃等级要求。
下一步可阅读硅胶、工程塑料与 TPE 材料选型对比,或直接提交热工况图纸获取 24 小时评估。
开模前工程避坑清单
硅胶定制开模前 8 项 DFM 自检卡
发图询价或开钢模前逐项勾选核对,减少改模返工与法规退货风险。
0 / 8项已核对