液态硅胶(LSR)注射成型(85T & 120T)
A/B 双组分铂金硫化液态硅胶闭环计量、静态混合后注入精密钢模。按结构评估最薄壁厚可达 0.25 mm(稳定量产 0.30 mm),精密部位典型公差 ±0.05 mm。
进入「液态硅胶」工程专页 →图纸输入与选型判据
建议输入资料:3D STEP 与 2D 公差图、目标邵氏 A 硬度、允许进胶点区域及预计年需求量。
部件是否含微孔透气结构、0.25–0.30 mm 薄壁膜片或对飞边高度敏感的接触边缘,需要采用 LSR 精密模具?
友邦东莞源头制造能力
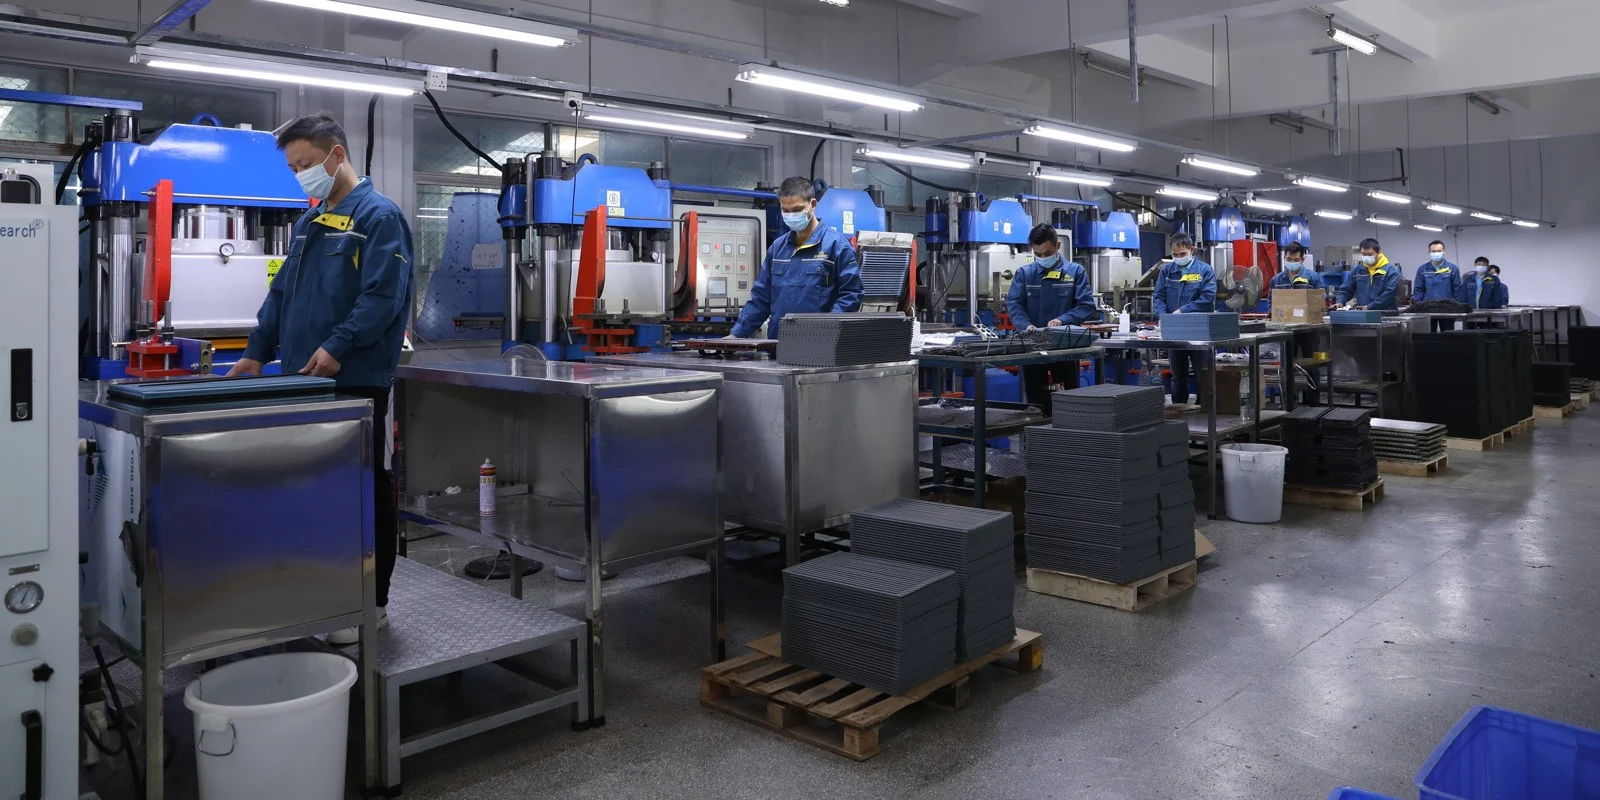
东莞市友邦硅胶制品有限公司(塘厦 4,000 m² 厂房)配备 85T 与 120T 液态硅胶注射机 2 台、200–250T 固态油压成型机 10 台(热板 400×400 至 650×650 mm),开展 LSR 注射、HCR 模压与客供塑胶/五金底涂包胶,并衔接二次硫化与批次检验。

三大核心成型工艺对比
A/B 双组分铂金硫化液态硅胶闭环计量、静态混合后注入精密钢模。按结构评估最薄壁厚可达 0.25 mm(稳定量产 0.30 mm),精密部位典型公差 ±0.05 mm。
进入「液态硅胶」工程专页 →建议输入资料:3D STEP 与 2D 公差图、目标邵氏 A 硬度、允许进胶点区域及预计年需求量。
部件是否含微孔透气结构、0.25–0.30 mm 薄壁膜片或对飞边高度敏感的接触边缘,需要采用 LSR 精密模具?
经开炼机混炼分切的固态胶条定量称重后在 10 台油压机内加压硫化。最薄壁厚可达 0.40 mm(稳定量产 0.50 mm),适合多色潘通定制、大尺寸垫类及多腔日用件。
进入「固态硅胶」工程专页 →建议输入资料:产品外形尺寸、壁厚分布、外观面分型边界、目标硬度及各颜色首批数量。
手工修边的分型线布置在哪一非功能过渡面最稳妥?模具腔数如何匹配单色批次经济性?
在客供塑胶(PC、PP、PA)或五金件(不锈钢、铝、铜)指定区域涂覆专用底涂(Primer),通过 LSR 注射或 HCR 油压机实现硅胶复合成型。
进入「客供嵌件底涂包胶」工程专页 →建议输入资料:客供嵌件 2D/3D 图纸、具体塑料牌号或金属材质、耐温上限、禁胶避空区及试模来件损耗余量。
客供嵌件在合模压力与硫化温度下是否会变形?首样(T1)如何验证包胶边界密封与剥离结合力?
交互式工程选型工具
点选 4 项项目条件,即时评估适合您的成型路线、相对模具投入倍率、打样周期,并一键带参数发起报价评审。
适合 3,000–30,000 件成长型消费品牌订单:模具投入仅为液态 LSR 的约 1/3–1/2,支持 400×400 至 650×650 mm 热板排腔,兼顾定制潘通配色与可控单价。

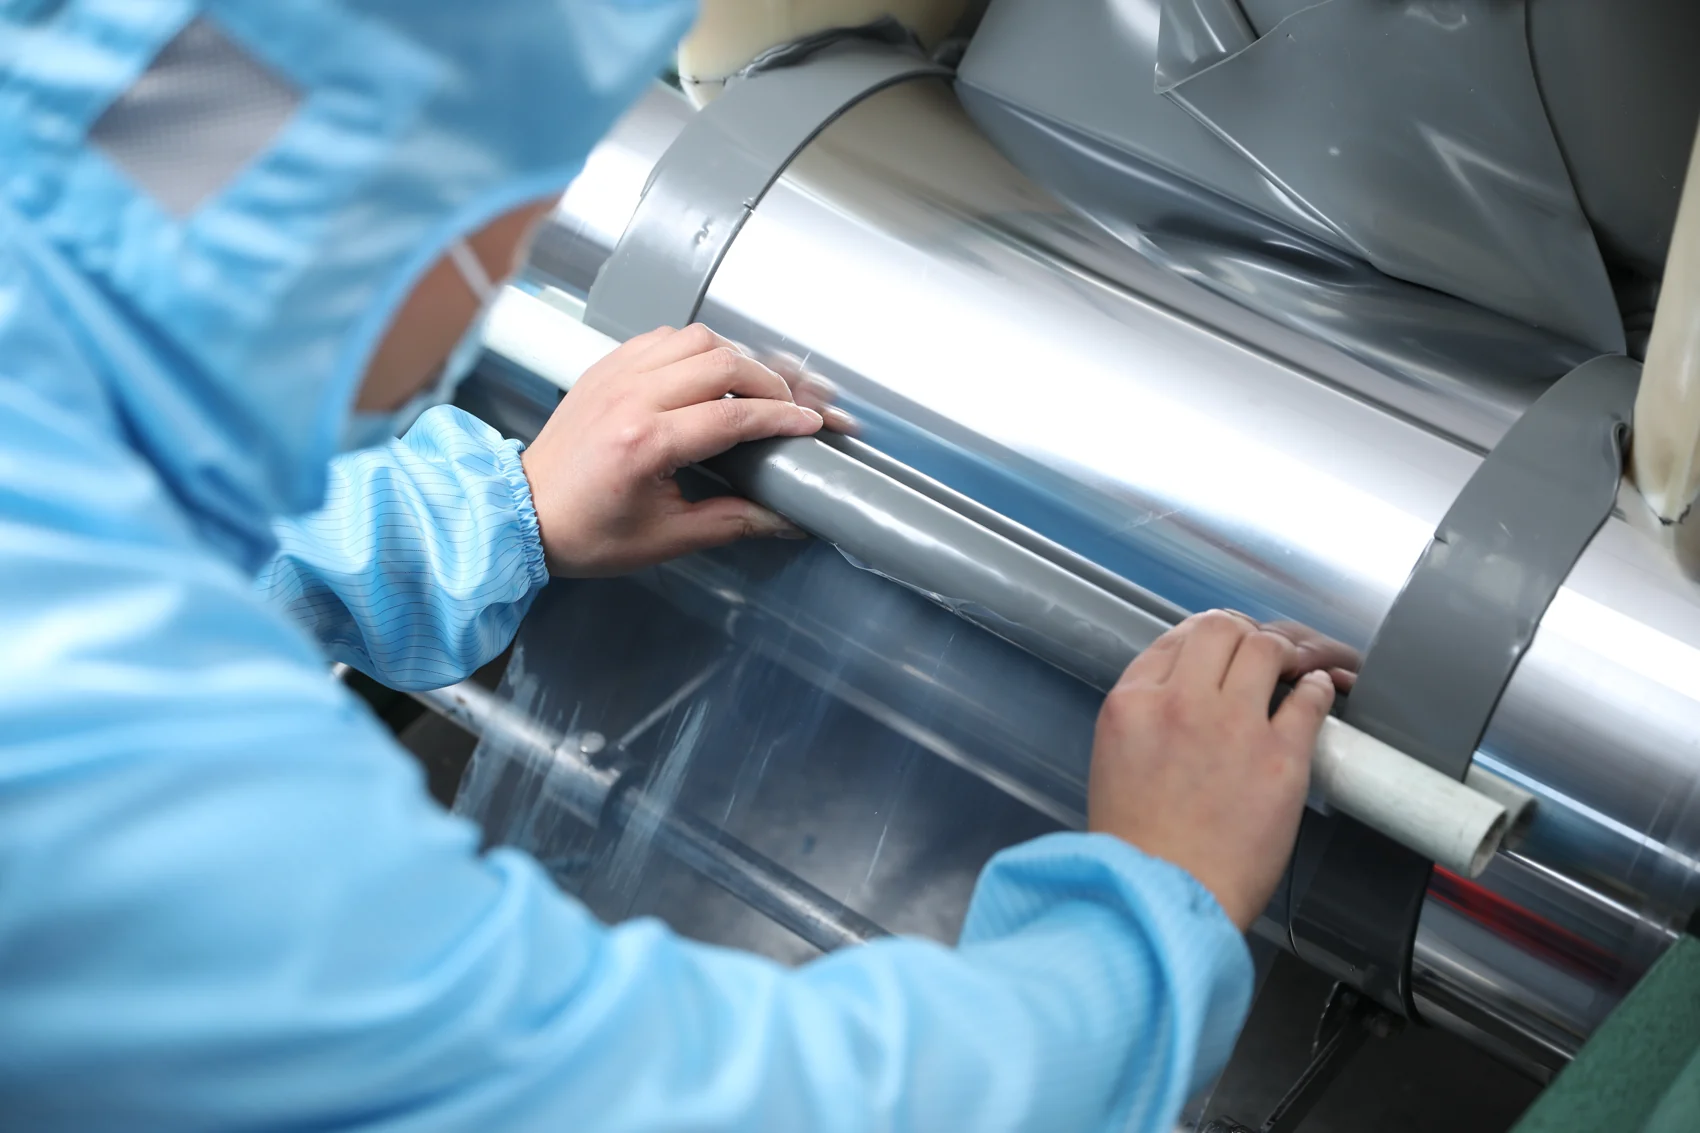
采用瓦克、信越、迈图、陶氏、埃肯、东爵、正安等原料,在 2 台开炼机上混炼并自配潘通色(填报色差 ΔE ≤ 1.5,测量条件按项目确认)。
胶料定量称重、人工铺入热模腔并出模自检修边(短片展示固态硅胶模压工序;厂内无机械手取件或冷冻修边承诺)。

通常在通风烘箱约 200 °C 烘烤约 4 小时(按牌号与壁厚调整),去除低分子挥发硅氧烷,满足欧盟 LFGB / 母婴挥发物失重 ≤ 0.5% 要求。

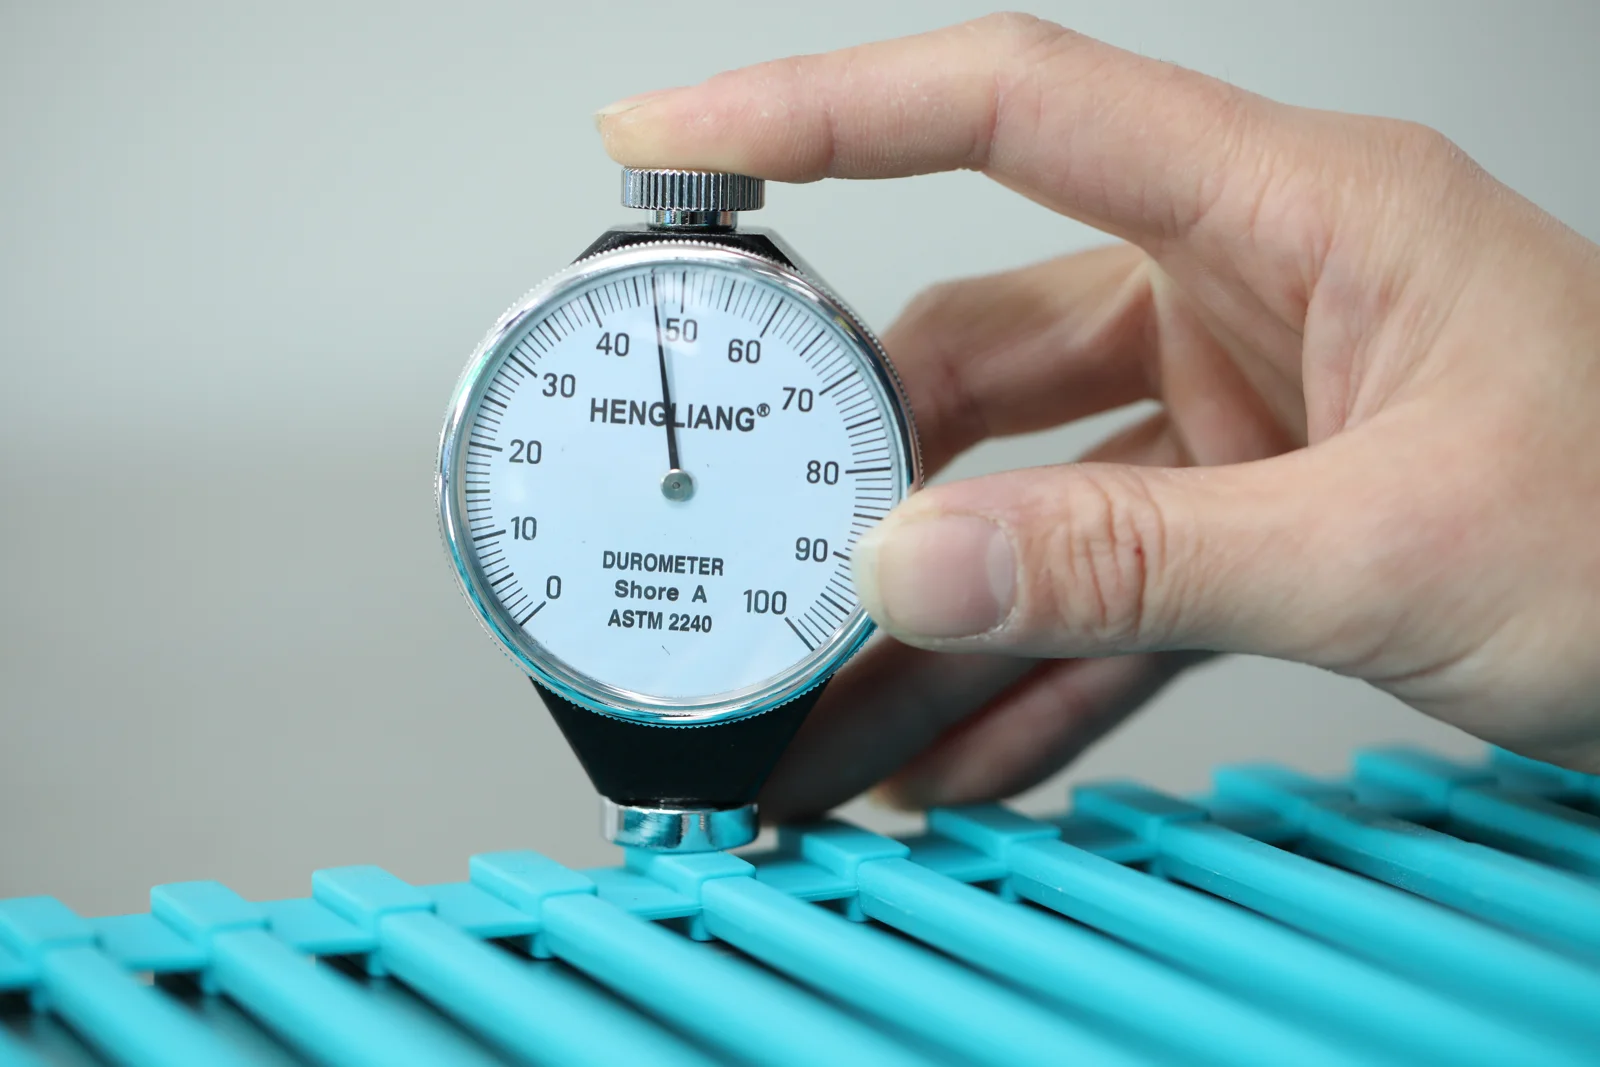
配备二次元影像仪 ×1 与邵氏硬度计 ×3,在 IQC、IPQC、FQC、OQC 流程中按约定标准复核关键尺寸与硬度。

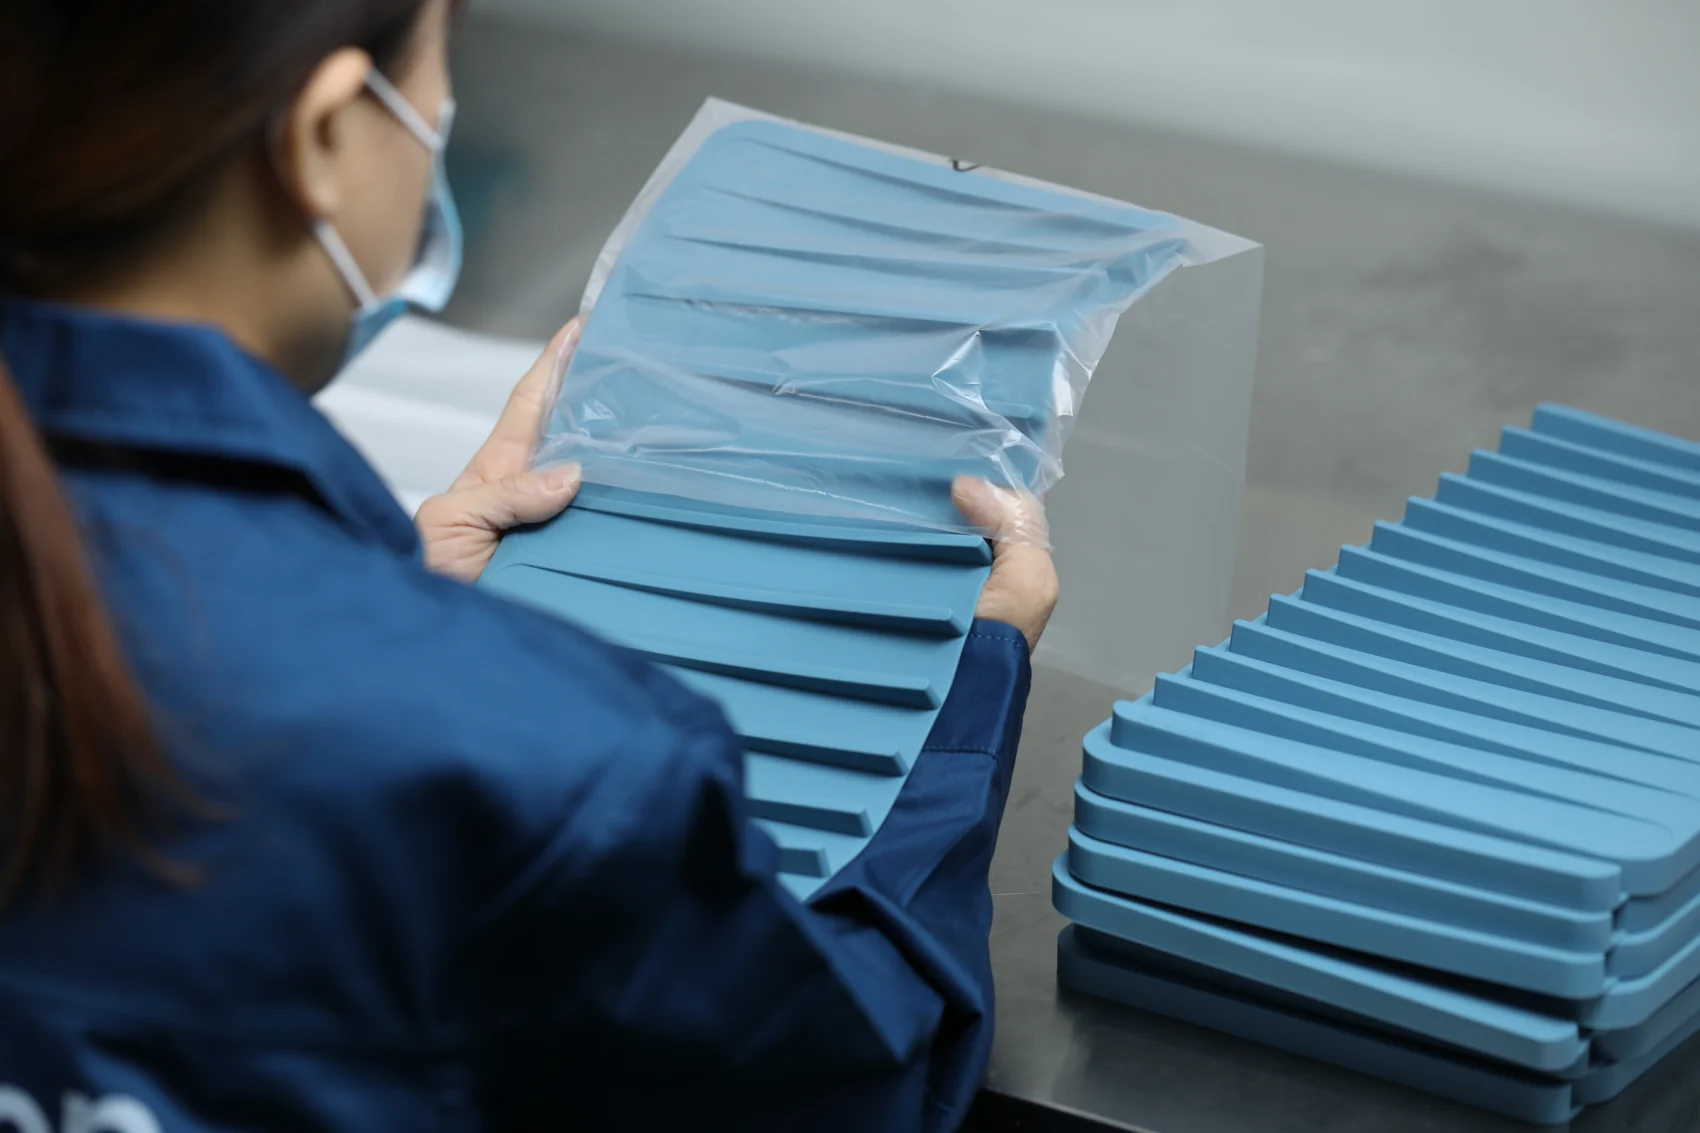
常规消费品按订单配置包装;医疗配件与个人护理硅胶件在约 150–200 m² 净化装配区(含风淋与更衣缓冲)完成清洗、检验、装配与包装。
工程能力参数(须按具体产品图纸评估,非全品类无条件保证):硬度范围 0–80 Shore A(常用 30–70A);精密件典型公差 ±0.05 mm,普通件 ±0.1–0.2 mm;LSR 最薄 0.25 mm / 稳定量产 0.30 mm;HCR 最薄 0.40 mm / 稳定量产 0.50 mm;支持客供 PC、PP、PA、不锈钢、铝、铜底涂包胶。新开模首样 T1 通常 7–15 天,量产通常 15–30 天。
在 ISO 9001:2015(21424Q0270R1S)与 ISO 13485:2016(62026Q00072R100)体系框架下,贯通原料批号、生产批次、二次硫化记录与出货单号。
B2B 源头工厂 · 24h 工程评审与分项报价
提供 2D/3D 图纸、目标邵氏硬度、法规市场与分颜色数量,工程团队 24 小时内回复工艺路线与开模建议。