
LSR 呼吸面罩缓冲气垫与声学耳膜
采用85T与120T液态硅胶注射机生产CPAP/鼻罩贴面裙边、助听器耳膜(Domes)与听诊器耳塞,常用15–40 Shore A低中硬度(全厂支持0–80A),LSR最薄壁厚可达0.25 mm(稳定量产0.30 mm)。经200 °C × 4 h通风二次硫化除挥发物(≤ 0.5%),贴肤柔软无异味。
查看 LSR 注射成型工艺Youbang · 东莞B2B硅胶制品源头定制
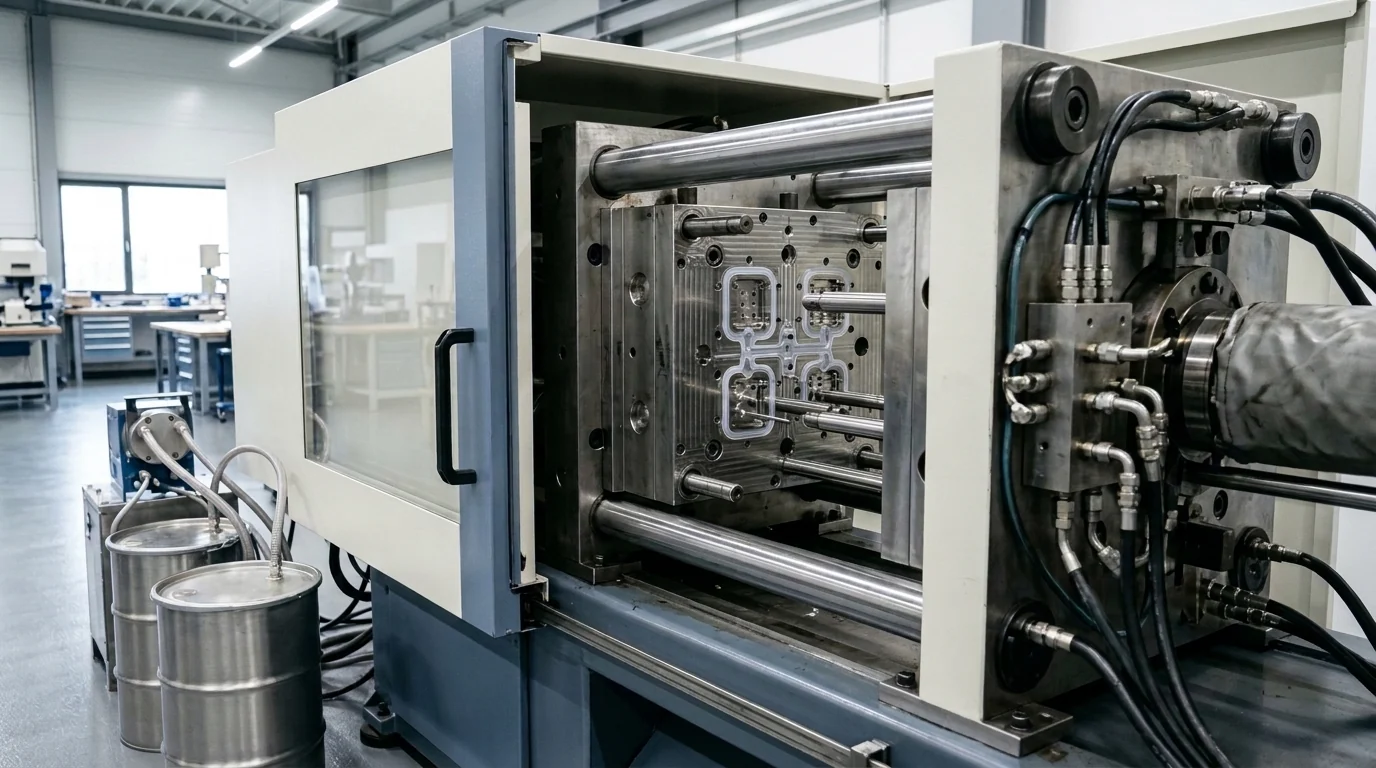
东莞市友邦硅胶制品有限公司在ISO 13485:2016(证号62026Q00072R100)体系下,面向体外诊断仪器、呼吸治疗设备、流体控制耗材及听力设备厂商按图定制非植入类硅胶核心件。依托85T/120T液态硅胶注射机、10台200–250T固态模压机、底涂包胶工艺与150–200 m²净化清洗装配包装区,支持从EVT打样到稳定量产交付。
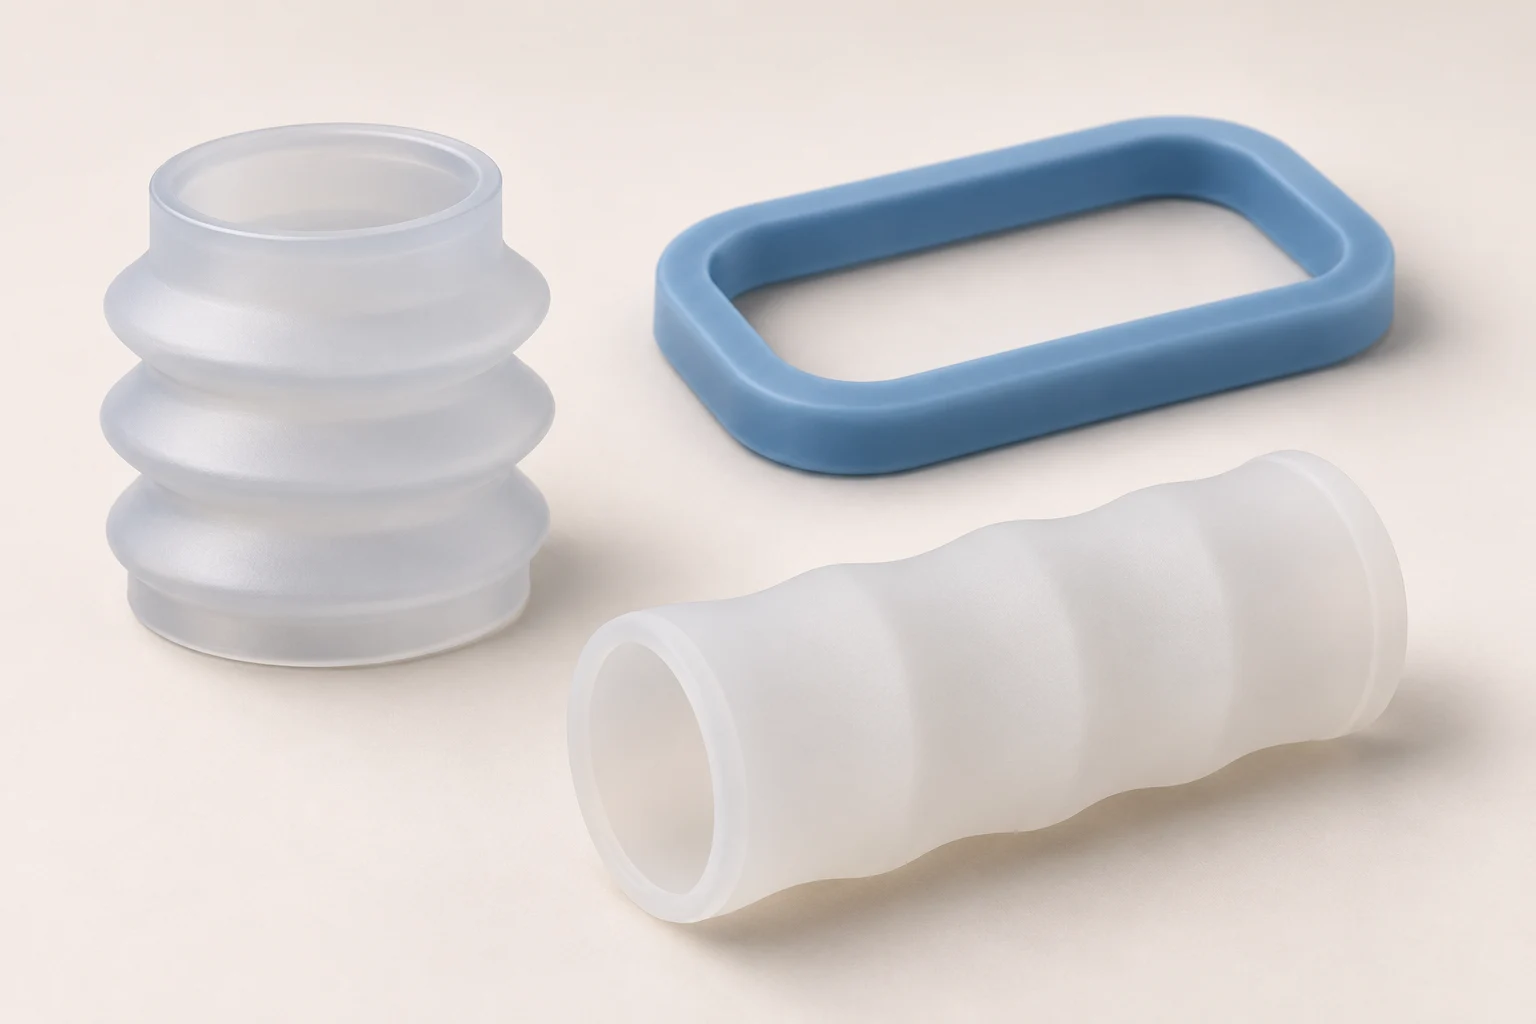
按贴肤薄壁气密、流体微压开合或硬质壳体复合密封分类梳理图纸关键尺寸,提前锁定模具分型面、切缝治具与首样检测方案。
采用85T与120T液态硅胶注射机生产CPAP/鼻罩贴面裙边、助听器耳膜(Domes)与听诊器耳塞,常用15–40 Shore A低中硬度(全厂支持0–80A),LSR最薄壁厚可达0.25 mm(稳定量产0.30 mm)。经200 °C × 4 h通风二次硫化除挥发物(≤ 0.5%),贴肤柔软无异味。
查看 LSR 注射成型工艺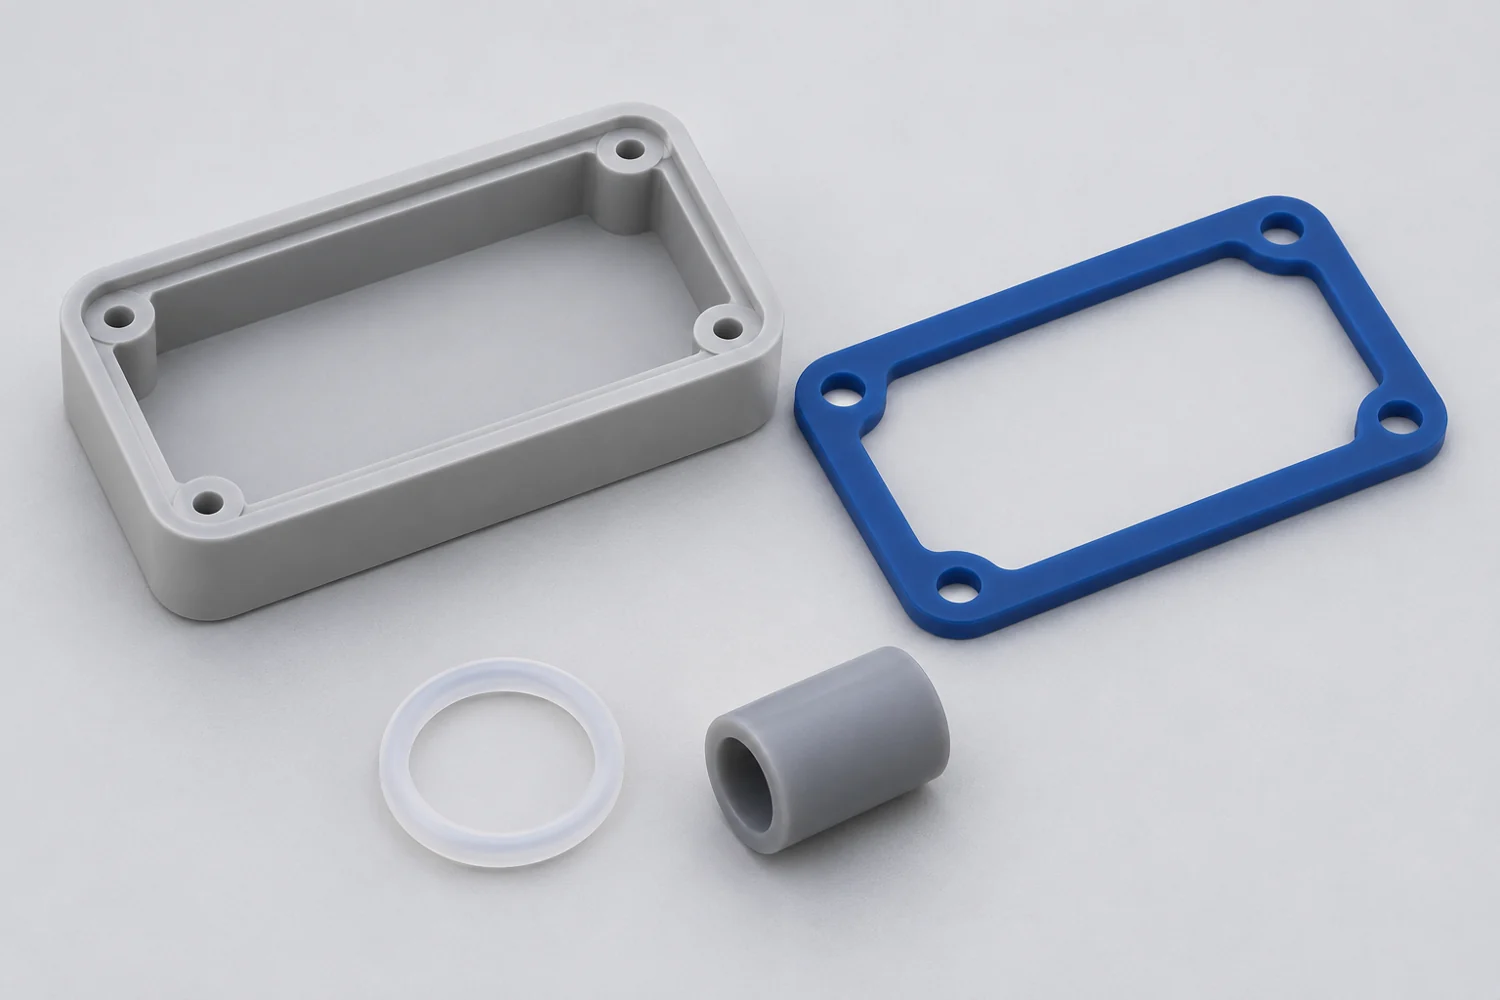
定制鸭嘴阀、伞形阀、十字切缝阀(Cross-slit valve)及体外诊断试剂卡盒胶塞,常用40–70 Shore A高回弹铂金硅胶,关键密封唇口典型精密公差可达±0.05 mm(按结构评估)。切缝导通压力与回弹闭锁表现均通过T1模具硅胶样装机实测确认。
咨询医疗阀门与密封件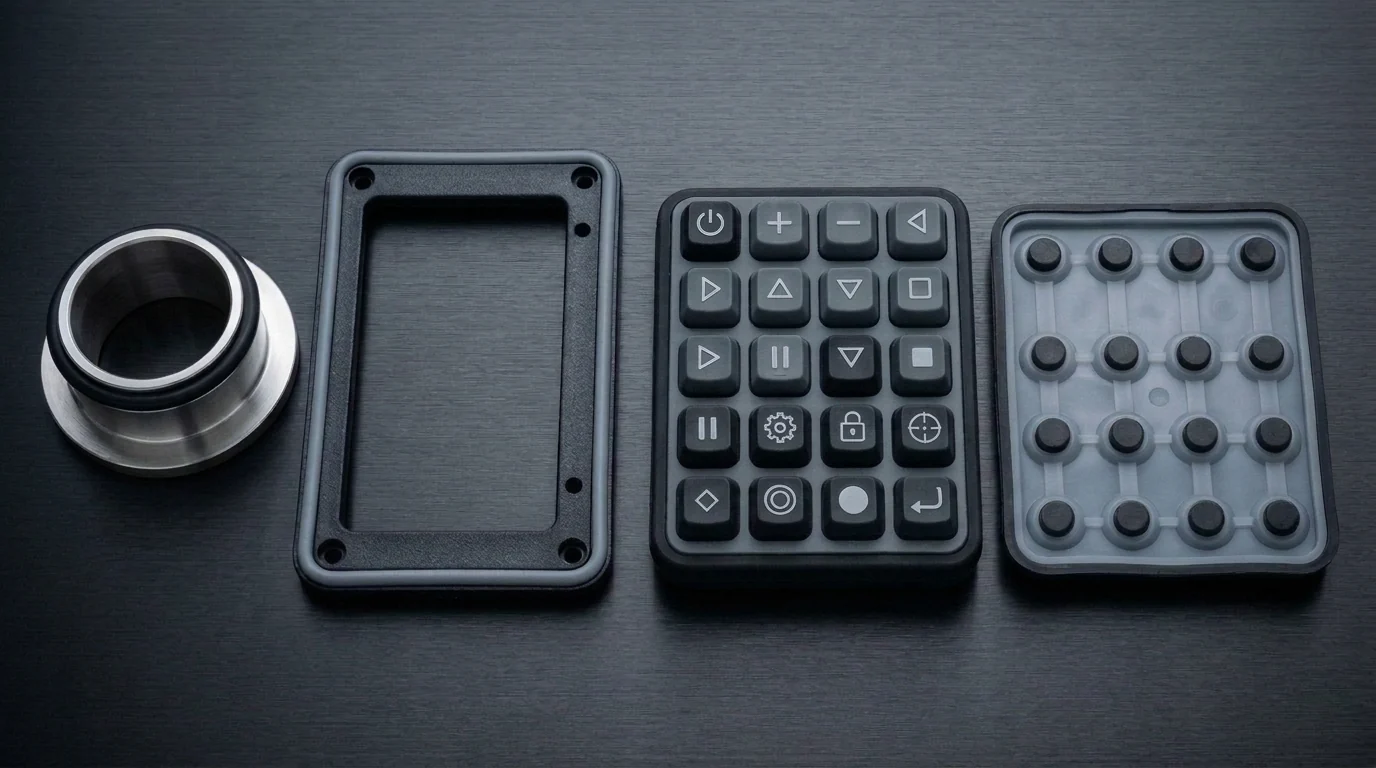
在客户客供的PC、PP、PA、不锈钢、铝、铜外壳或接头骨架上经底涂处理一体包胶LSR/HCR密封圈与防水按键膜。消除传统装配夹缝与酒精擦拭消毒积液死角,常规壳体配合公差稳定控制在±0.1–0.2 mm。
讨论器械外壳包胶方案在开立样品模或量产多穴钢模前,与整机工程和质量团队对齐胶料牌号、薄壁极限、嵌件预处理及二次硫化规范。
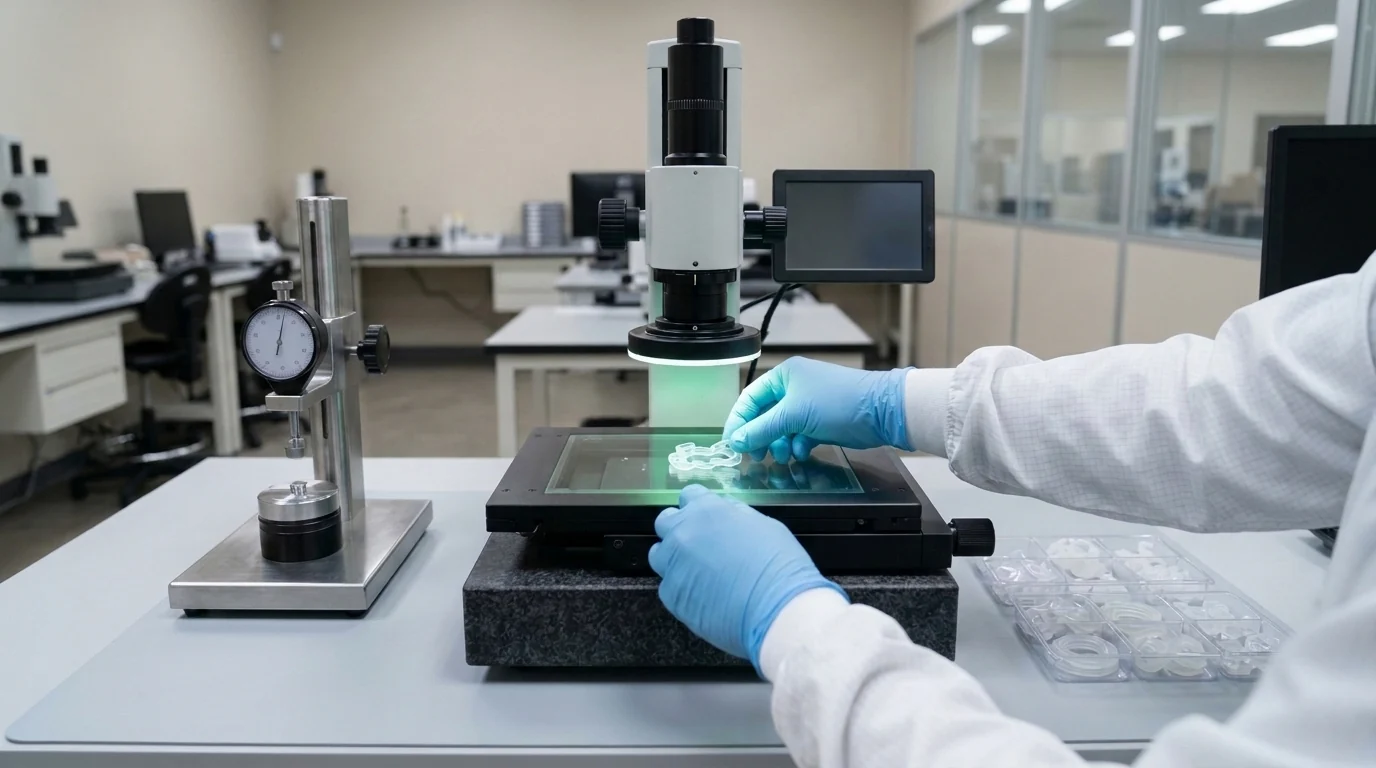
兼顾精密几何尺寸测量与受控洁净后道处理,让硅胶组件直接衔接整机厂洁净组装产线。
持有ISO 13485:2016证书(编号62026Q00072R100,2026-03-25至2029-03-24,硅胶制品生产,排除需资质许可产品)与ISO 9001:2015(21424Q0270R1S,非食品医疗范围)。提供全链路批次追溯、首件尺寸检验记录、二次硫化记录、上游原料CoA/USP Class VI/ISO 10993资料,并协助送检SGS/Intertek/TÜV(约10天)。
终端医疗器械的FDA 510(k)与企业注册、欧盟MDR CE取证、国内医疗器械注册证,以及整机气密/耐受消毒与灭菌验证由器械品牌或整机厂主体持有,我方提供合规硅胶部件制造档案配合审厂与建档。
常见采购与工程问答
涵盖图纸起步条件、起订量评估逻辑、免费 3D 手板与 T1 硅胶样分工,以及模具所有权与保密协议。
直接发图纸或照片给周利团队(15 年硅胶模具经验),24 小时内给清可制造性建议。
不包含。友邦ISO 13485:2016证书(62026Q00072R100)认证范围为硅胶制品生产(排除需资质许可产品)。我们专注体外及非植入类定制硅胶配件(不做植入件、不做硅胶疤痕贴),按“责任矩阵(Who-Owns-What)”提供受控部件生产、批次追溯与上游胶料生物相容性资料,终端器械注册许可由客户持有。
我们如实界定厂区工序分工——LSR注射(85T/120T)与固态模压(200–250T)在标准成型车间生产并完成200 °C × 4 h通风二次硫化,随后零件经风淋室与更衣缓冲间进入约150–200 m²净化装配区,专职完成纯水清洗、背光灯检、组装与双层PE袋热封包装。
包胶嵌件由客户客供,支持PC、PP、PA、不锈钢、铝、铜材质并采用底涂粘接工艺。请在询价阶段同步提供嵌件3D STEP图、塑料牌号(确认耐硫化温度)及机械防脱扣位设计,并在T1打样时预留适量调试嵌件。
在开钢模前,1–3件免费3D打印结构手板(满足图纸清晰及报价确认条件,运费到付)用于快速验证外壳沟槽尺寸与装配避让;而真实的压缩回弹密封力、单向阀开启压差、邵氏硬度与耐酒精擦拭表现,则必须通过新模T1硅胶首样(通常7–15天)在实机上测试签样。
B2B 源头工厂 · 24h 工程评审与分项报价
请标明关键公差(CTQ)、配合壳体材质、目标邵氏硬度与所需随货检测文件,工程团队将在24小时内评估回复。