
Youbang · 东莞B2B硅胶制品源头定制
客供塑胶与五金硅胶包胶复合成型
支持客供 PC、PP、PA(尼龙)塑胶件及不锈钢、铝、铜五金件表面底涂(Primer)处理,通过 85T/120T LSR 液态注射或 200–250T HCR 固态油压将刚性骨架与柔性硅胶密封唇、握柄或按键一体复合成型。
- A嵌件基准定位面
- 利用嵌件孔位或外廓基准与模芯定位销配合,抵抗合模与射胶冲刷位移。
- B封胶靠破台阶与禁胶避空区
- 在螺纹、导电触点或外观裸露区边界设置封胶肩台,防止硅胶溢料爬胶。
- C底涂化学键合 + 机械锁扣界面
- 在清洁无油的 PC/PP/PA/不锈钢/铝/铜表面涂覆底涂,并视结构辅以通孔或倒扣槽增强抗剥离力。
适用客供嵌件:PC、PP、PA(尼龙)及不锈钢、铝、铜(需涂覆底涂)
结合方式:表面清洁 + 专用底涂(Primer)+ 机械咬合结构评估(不宣称免底涂)
成型平台:85T/120T LSR 液态注射机 或 200–250T HCR 固态油压机
打样与交期:客供来件到位后新模 T1 通常 7–15 天;量产通常 15–30 天
开具包胶模具前必须核清的 4 项来件与界面输入
包胶成败一半取决于硅胶模具,另一半取决于客供骨架的耐温变形上限、来料尺寸散差与表面洁净度。
- 客供基材具体牌号与热变形温度(HDT)
- 明确来件属于 PC、PP、PA(如玻纤增强 PA66)、不锈钢、铝或铜中的哪一牌号。塑胶件须承受硅胶模腔硫化温度(常见 120–170 °C)与锁模压力而不发生翘曲塌陷。
- 封胶位来件公差控制(建议 ±0.05–0.10 mm)
- 封胶圈贴合处的来件尺寸若波动过大,偏大易被钢模压伤压裂,偏小则会导致硅胶顺缝溢胶污染禁胶面。
- 严禁含硅脱模剂与底涂(Primer)前处理配合
- 客供塑胶件在前道注塑时严禁喷涂含硅脱模剂,五金件需除油除锈;可同步在骨架边缘设计过胶孔或暗扣槽,形成“化学底涂 + 物理锚固”双重保险。
- 试模来件损耗备品与 P+R 组合按键方案
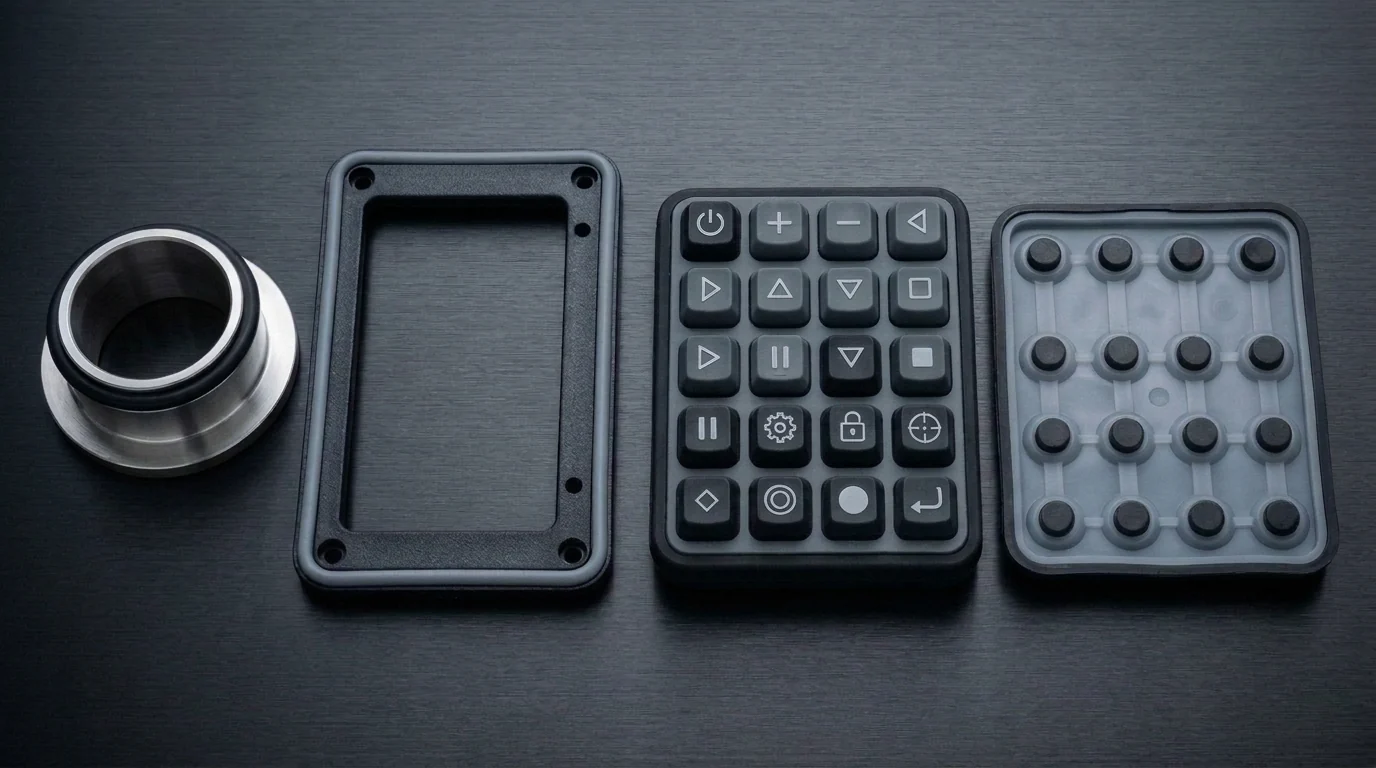
- 首样 T1 调机与底涂拉拔验证需预留一定数量的客供试模嵌件;针对电子控制面板,亦可评估 P+R(塑胶键帽 + 硅胶导电基座)复合结构。
友邦仅在已确认的 PC、PP、PA、不锈钢、铝、铜(配合底涂)范围内开展项目评估,不虚构免底涂自粘 LSR 或未核实塑料牌号承诺。
首样(T1)同步核验避空洁净度、骨架变形与剥离破坏形态
包胶件不仅要测外轮廓尺寸,更要在实际装配与使用工况下验证界面结合可靠性。
- 目视与放大检查禁胶螺纹、卡扣、金属触点及裸露外观面,确认无溢胶残膜与底涂水渍。
- 利用二次元影像仪复核热压/注塑后骨架平面度、孔距及关键装配基准是否发生热收缩偏移。
- 按约定工况执行 90°/180° 剥离抽检、水煮/洗碗机冷热冲击或推拉测试,理想结合状态应表现为硅胶本体内聚撕裂而非界面光面脱开。
对比其他成型工艺路线
是否拆分为“独立硅胶套/密封圈 + 后道套入装配”更稳妥?
若塑胶件耐温偏低、需后期可拆卸更换或希望省去来件周转损耗,可对比独立 HCR 模压硅胶件后道组装方案。
评估独立 HCR 模压方案 →精密薄壁唇口(0.25–0.30 mm)或塑胶骨架较脆弱?
查看低注射压力、充模流动性更佳的 85T/120T LSR 液态硅胶注射工艺,降低薄弱嵌件受压变形风险。
评估 LSR 液态注射方案 →常见采购与工程问答
开模、打样与合规关键答疑
涵盖图纸起步条件、起订量评估逻辑、免费 3D 手板与 T1 硅胶样分工,以及模具所有权与保密协议。
直接发图纸或照片给周利团队(15 年硅胶模具经验),24 小时内给清可制造性建议。
友邦目前支持哪些塑胶与金属材质做硅胶包胶?+
已确认支持客供 PC(聚碳酸酯)、PP(聚丙烯)、PA(尼龙/聚酰胺)塑胶件,以及不锈钢、铝、铜五金件,均需配合表面清洁与底涂(Primer)工艺。由于未增强 PP 等低熔点塑料热变形温度较低,开模前必须先核对物性表(TDS)并试样验证。
里面的塑胶骨架或不锈钢件是友邦自产还是客户提供?+
塑胶与五金嵌件统一采用客供模式(可由客户指定注塑/五金供应商直发友邦东莞塘厦工厂)。请务必提醒前道塑胶厂在生产包胶骨架时禁用硅油类脱模剂,以免导致底涂失效脱胶。
包胶产品该选 LSR 液态注射机还是 HCR 固态油压机?+
两种平台厂内均具备:精密医疗呼吸面罩框、0.25–0.30 mm 超薄密封边及精细塑胶件多采用 85T/120T LSR 注射机以降低射胶冲击;不锈钢芯厨具手柄、卷帘沥水架包胶及厚壁五金减震件则常采用 200–250T HCR 油压机兼顾模具经济性。
打样和量产阶段需要多备多少客供嵌件?+
T1 新模试模调机及破坏性剥离测试通常需按模腔数额外提供约 30–100 件试模嵌件;量产阶段则按双方约定的制程良率预留小比例来件备品,确保最终良品足额交付。
B2B 源头工厂 · 24h 工程评审与分项报价
发送嵌件与包胶总成图纸,免费做包胶可行性初评
请一并附上裸嵌件与包胶成品 3D STEP + 2D 图纸、基材具体牌号、禁胶区域说明及预计批量,24 小时内回复评审建议。
直接对接东莞友邦工程部
- 支持 STEP / IGES / PDF / DWG 图纸或实物尺寸照片
- 新开模首样(T1)通常 7–15 天,量产通常 15–30 天
- 电话 / 微信同号:+86 185 6655 6911(周利)