
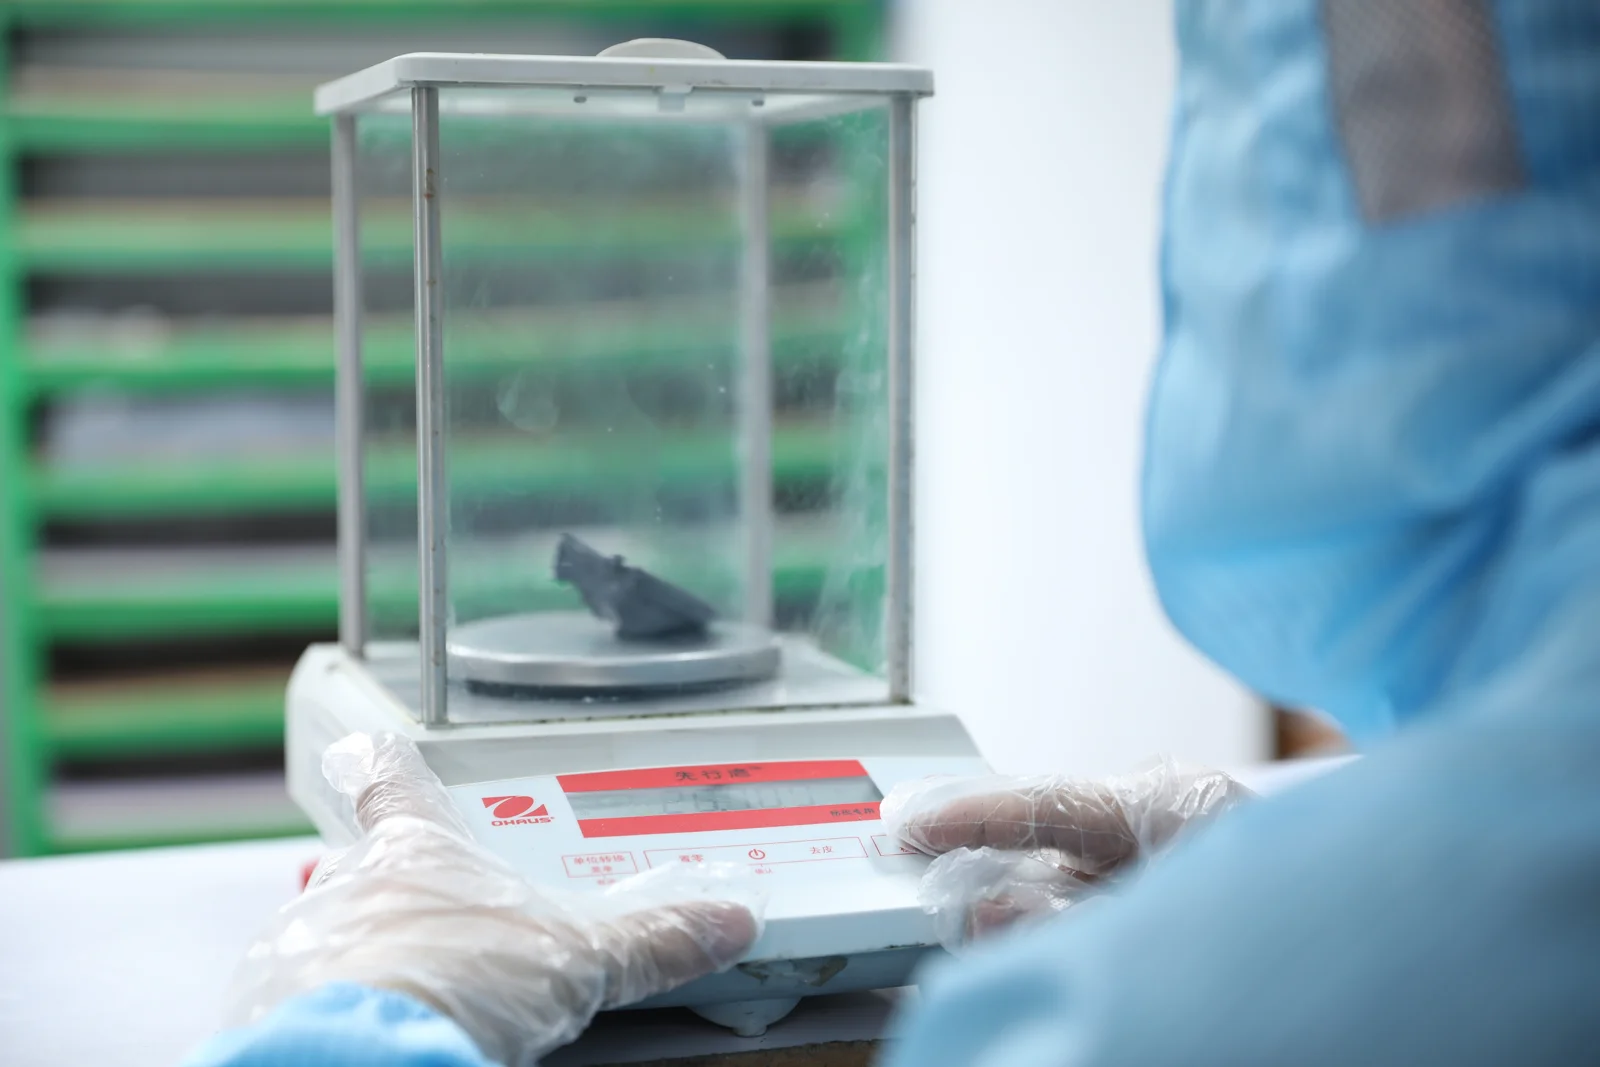
开炼配色与胶料定量称重
在 2 台开炼机上完成生胶、硫化剂与潘通色母混炼出片,按模腔克重裁切并逐份称量。
Youbang · 东莞B2B硅胶制品源头定制
配备 10 台 200–250T 固态成型油压机(热板幅面 400×400 mm 至 650×650 mm)与 2 台混炼开炼机,适合厨房烘焙、母婴宠物日用、大幅面沥水垫及工业密封件的高性价比开模与多色定制。
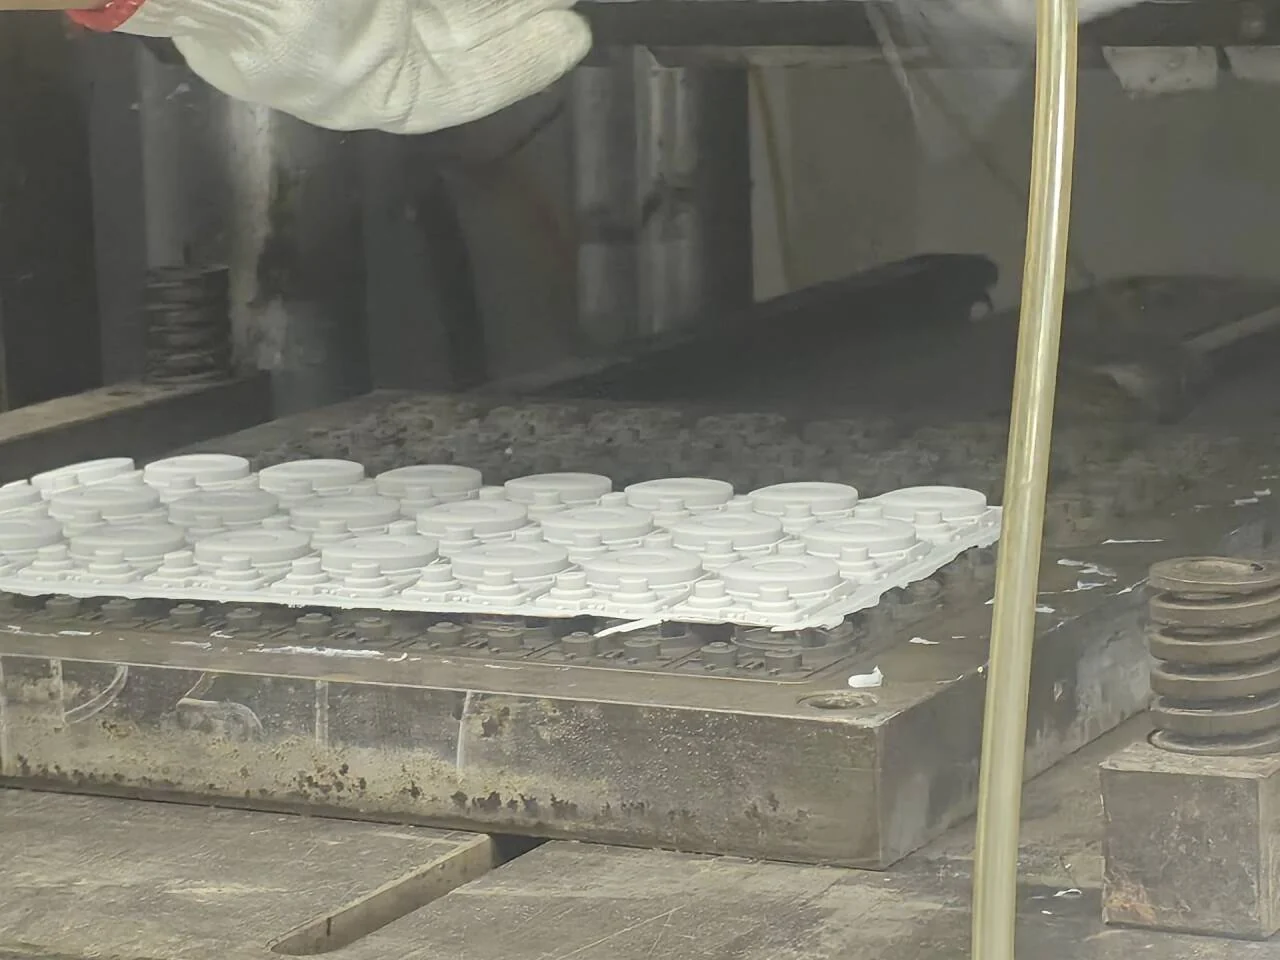
成型设备:10 台固态油压机(200–250T,热板 400×400 至 650×650 mm)
薄壁能力:最薄 0.40 mm / 稳定量产 0.50 mm(按具体结构评估)
尺寸公差:精密部位典型 ±0.05 mm,常规部位 ±0.1–0.2 mm
打样与交期:现模打样通常 3–5 天;新模 T1 通常 7–15 天;量产 15–30 天
真实车间照片展示从混炼胶条定量称重、热模腔人工铺料到出模取件的标准作业流程。
在 2 台开炼机上完成生胶、硫化剂与潘通色母混炼出片,按模腔克重裁切并逐份称量。
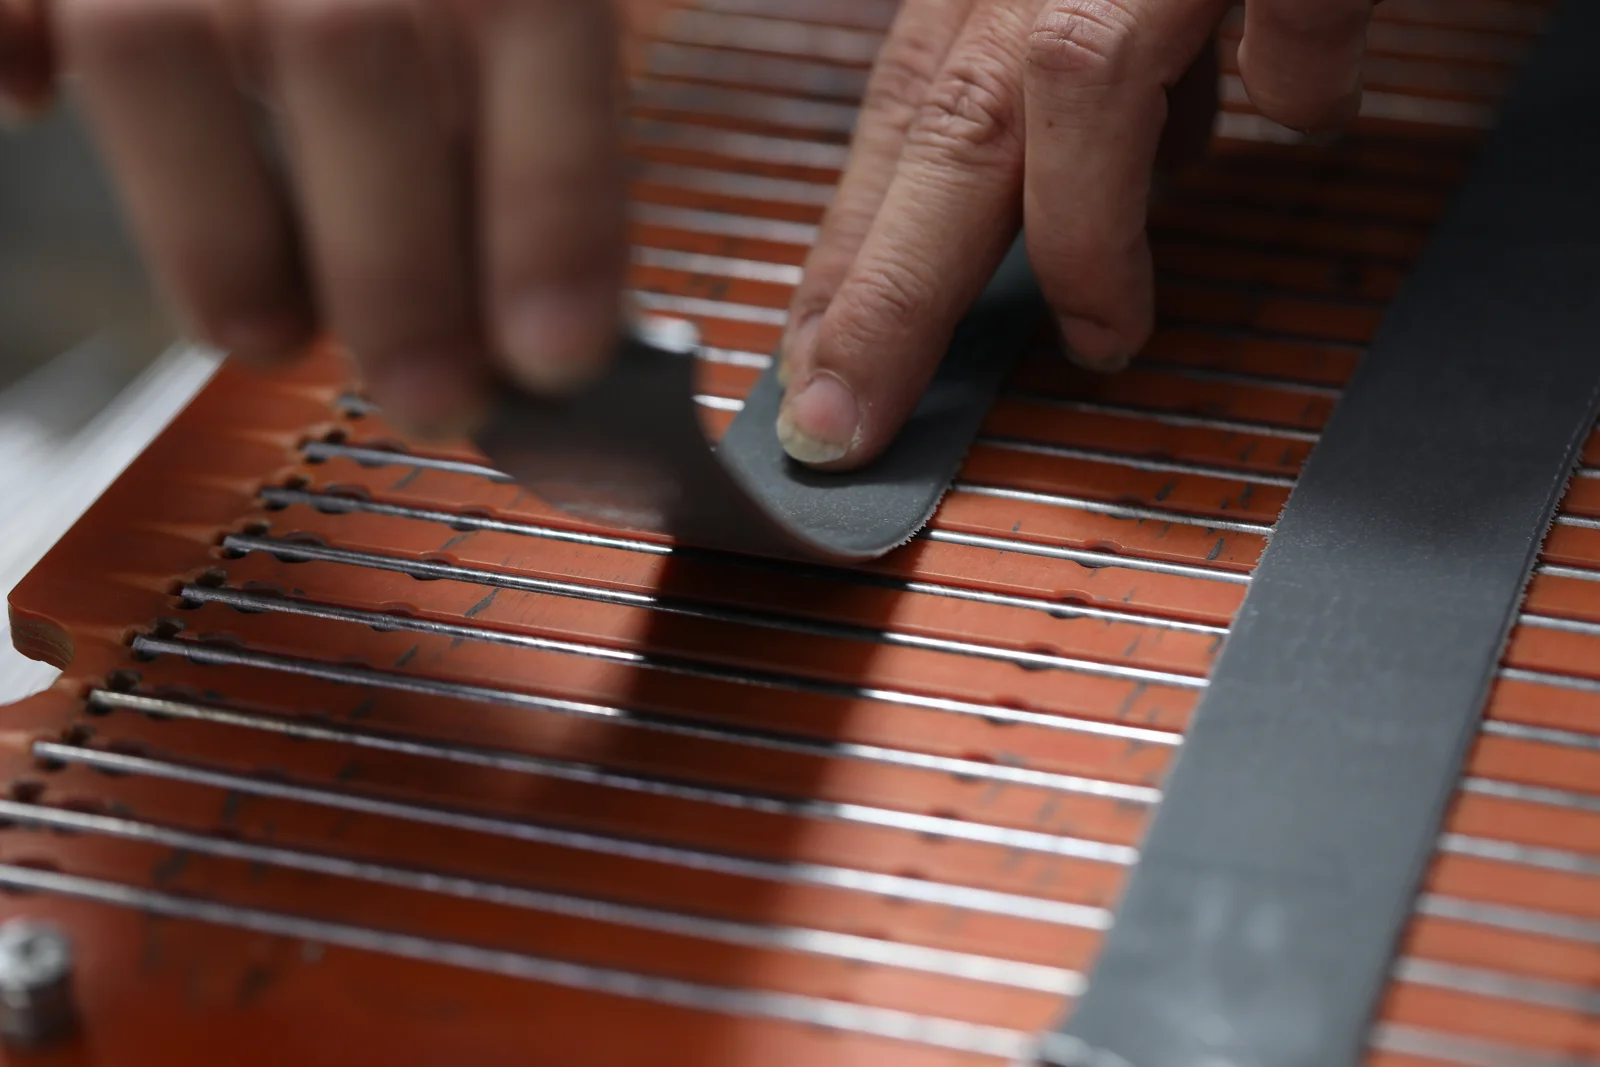
按产品筋位与流动方向将预成型胶条摆入热模腔,合模施加 200–250T 锁模力加温硫化。
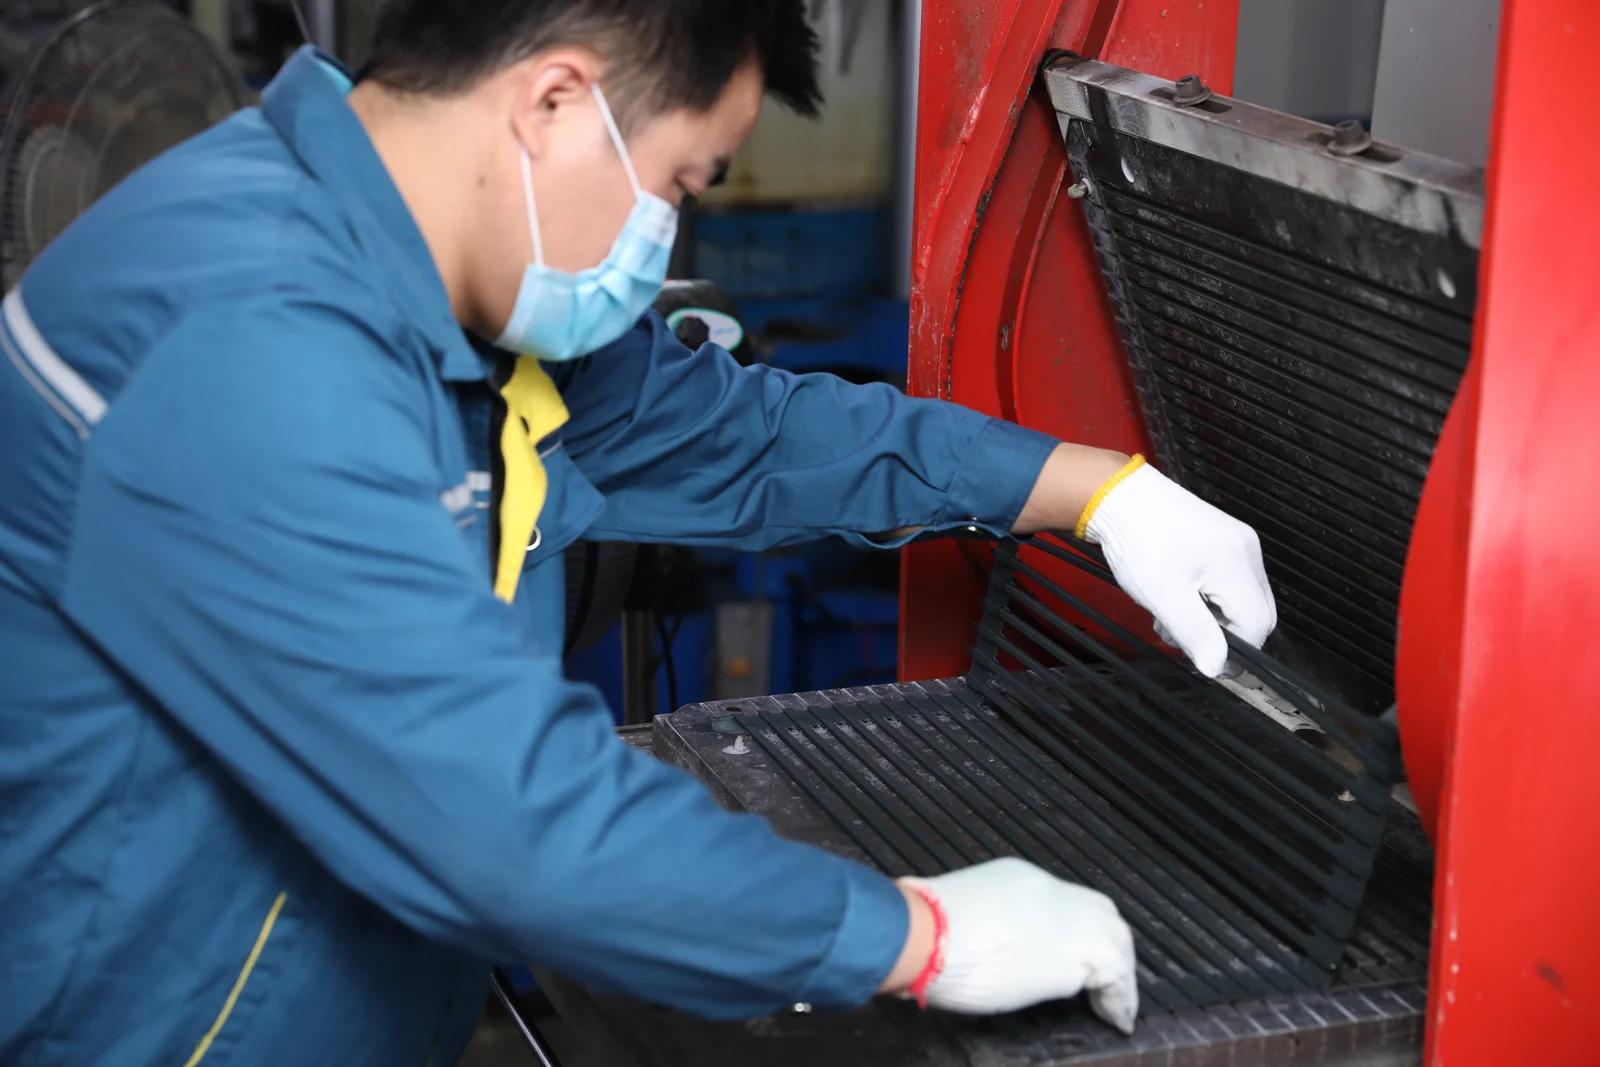
开模后人工取件(厂内不宣称机械手取件或液氮冷冻修边),衔接手工撕边修整与全检。
后续通风烘箱二次硫化(通常约 200 °C × 4 小时)、丝印或喷涂手感油按材料体系与目标市场法规要求执行。
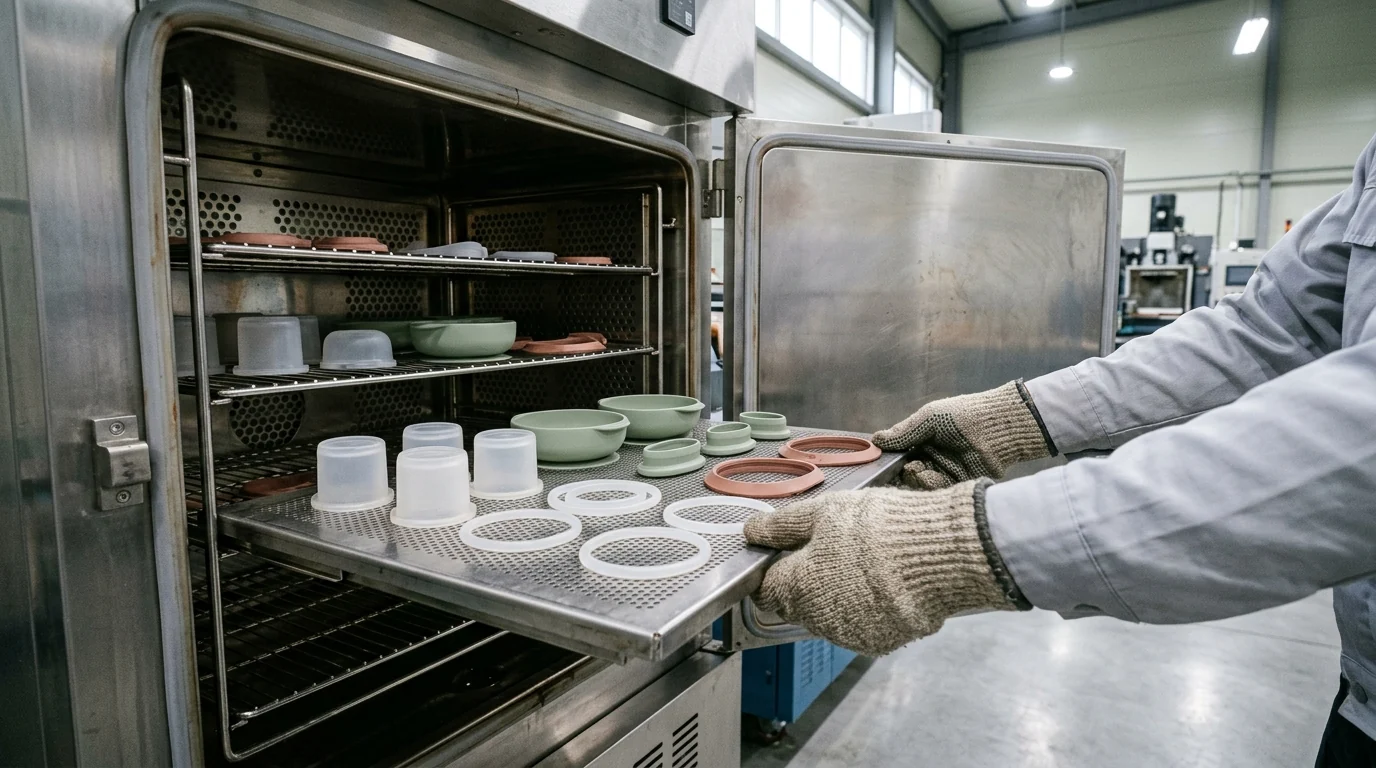
固态模压依赖溢料槽排胶与手工修边,提前对齐分型走向与硫化体系可显著减少试模返工。
友邦自有模具设计、外协 CNC 加工;客户付费开发的模具归客户所有。
通过 T1 模具硅胶样建立实物封样(Golden Sample),将手工修边边界、硬度手感、潘通色板与除味效果固化为大货检验依据。
当手工修边无法满足黏膜接触口沿、精密光学硅胶件或微细阀门公差时,建议切换评估 85T/120T 液态硅胶(LSR)注射工艺。
对比 LSR 液态注射工艺 →了解厨具手柄、卷帘沥水架及硬壳软边件的客供嵌件底涂(Primer)油压包胶要点。
查看嵌件包胶成型工艺 →常见采购与工程问答
涵盖图纸起步条件、起订量评估逻辑、免费 3D 手板与 T1 硅胶样分工,以及模具所有权与保密协议。
直接发图纸或照片给周利团队(15 年硅胶模具经验),24 小时内给清可制造性建议。
HCR 模压模具无需昂贵的冷流道板、针阀嘴及微米级液态封胶配合,首期开模费用通常显著低于 LSR 注射模(行业数量级约为双腔模压基准的 1.0×–3.5× 对比 LSR 的 4.0×–8.0×+),且换色洗机损耗低,非常适合多色消费品与中大尺寸垫盘类项目(起订量按具体产品评估)。
厂内油压机热板规格覆盖 400×400 mm 至 650×650 mm。实际可成型零件净尺寸需扣除模框边距、导柱定位与溢料槽宽度,发送 2D/3D 外廓图即可快速核算单模可排腔数。
核心在于选用瓦克、信越、迈图、陶氏、埃肯、东爵、正安等合规生胶配合铂金硫化体系,并在成型后严格执行通风烘箱二次硫化(通常约 200 °C × 4 小时),充分挥发低分子环体硅氧烷,满足 LFGB 挥发物 ≤ 0.5% 要求。
厂内未配置液氮冷冻修边或机械手自动取件设备,我们不在报价中虚构该工序;所有 HCR 制品均通过模具自拆边刀口优化配合人工精细修边与全检交付。
B2B 源头工厂 · 24h 工程评审与分项报价
请提供产品图纸、目标邵氏 A 硬度、分颜色数量及目标法规市场,工程团队 24 小时内给出版面排腔与成本拆解建议。