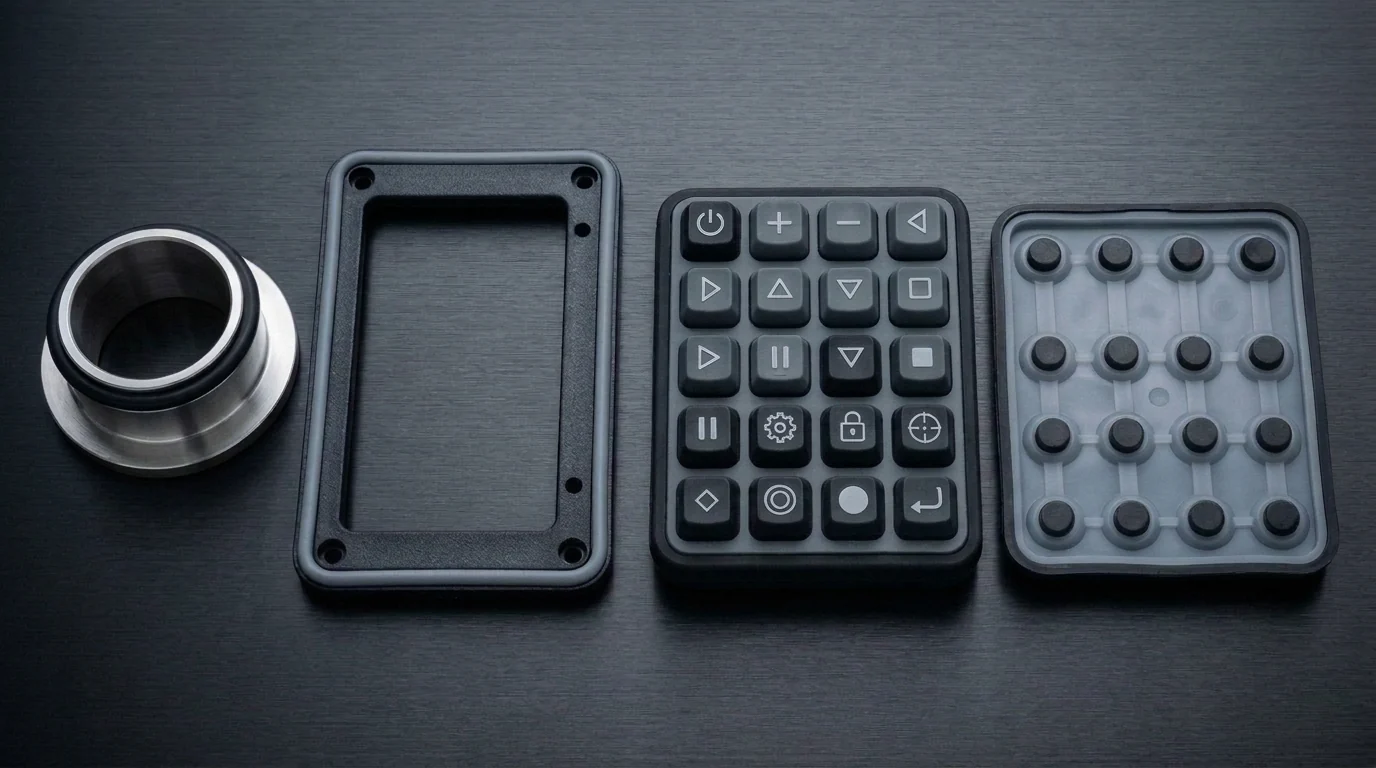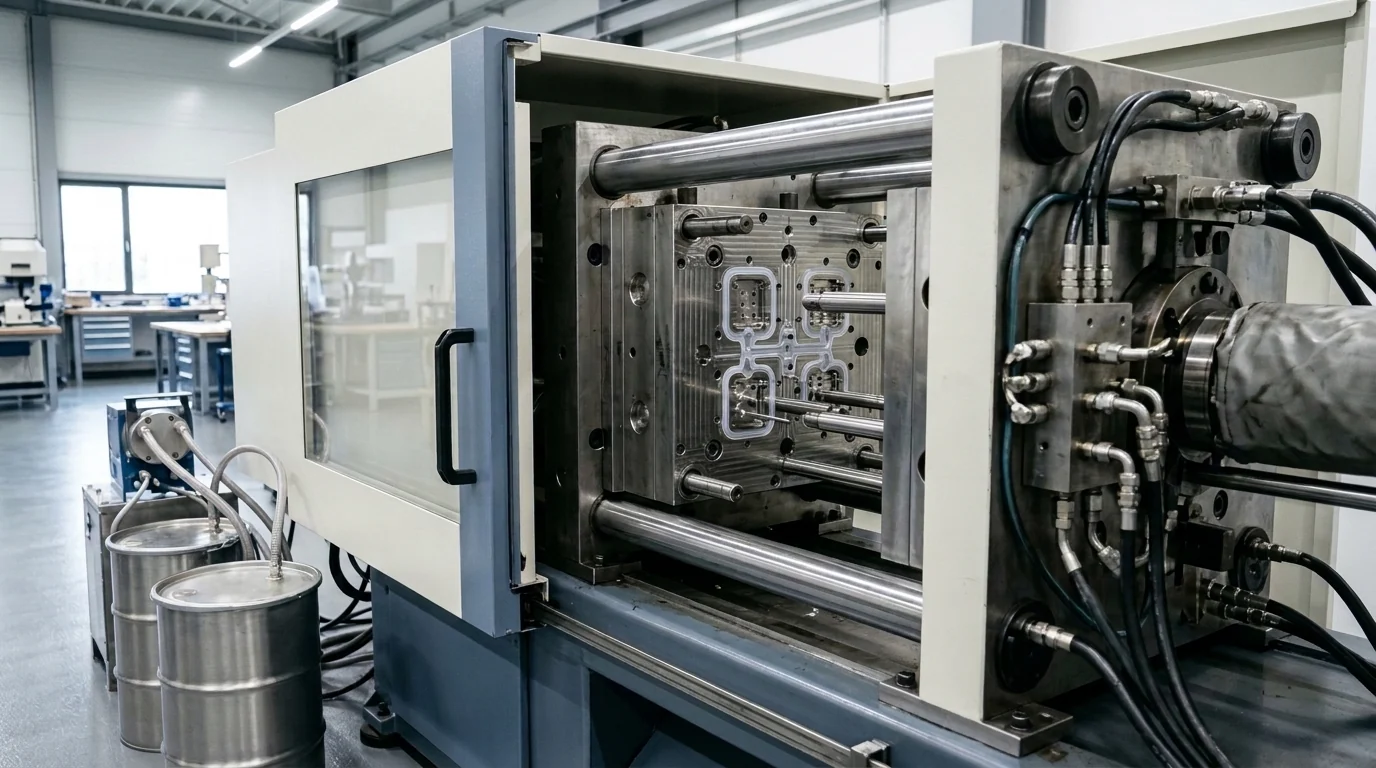
東莞塘厦 4,000 m² 自社工場 ・ 製造技術仕様

原料混練からLSR射出・HCR圧縮・光学検査まで、透明性の高い一貫製造体制

製品形状・要求公差・年間数量に合わせ、2液式LSR液状射出成形(85T・120T)、HCRミラブル圧縮成形(200〜250T × 10台)、およびプライマー接着インサート成形の3ルートから最も経済的かつ高品質な工法を選定します。

原料混練からLSR射出・HCR圧縮・光学検査まで、透明性の高い一貫製造体制
01
85T & 120T(2台)LSR液状シリコーン射出成形機
02
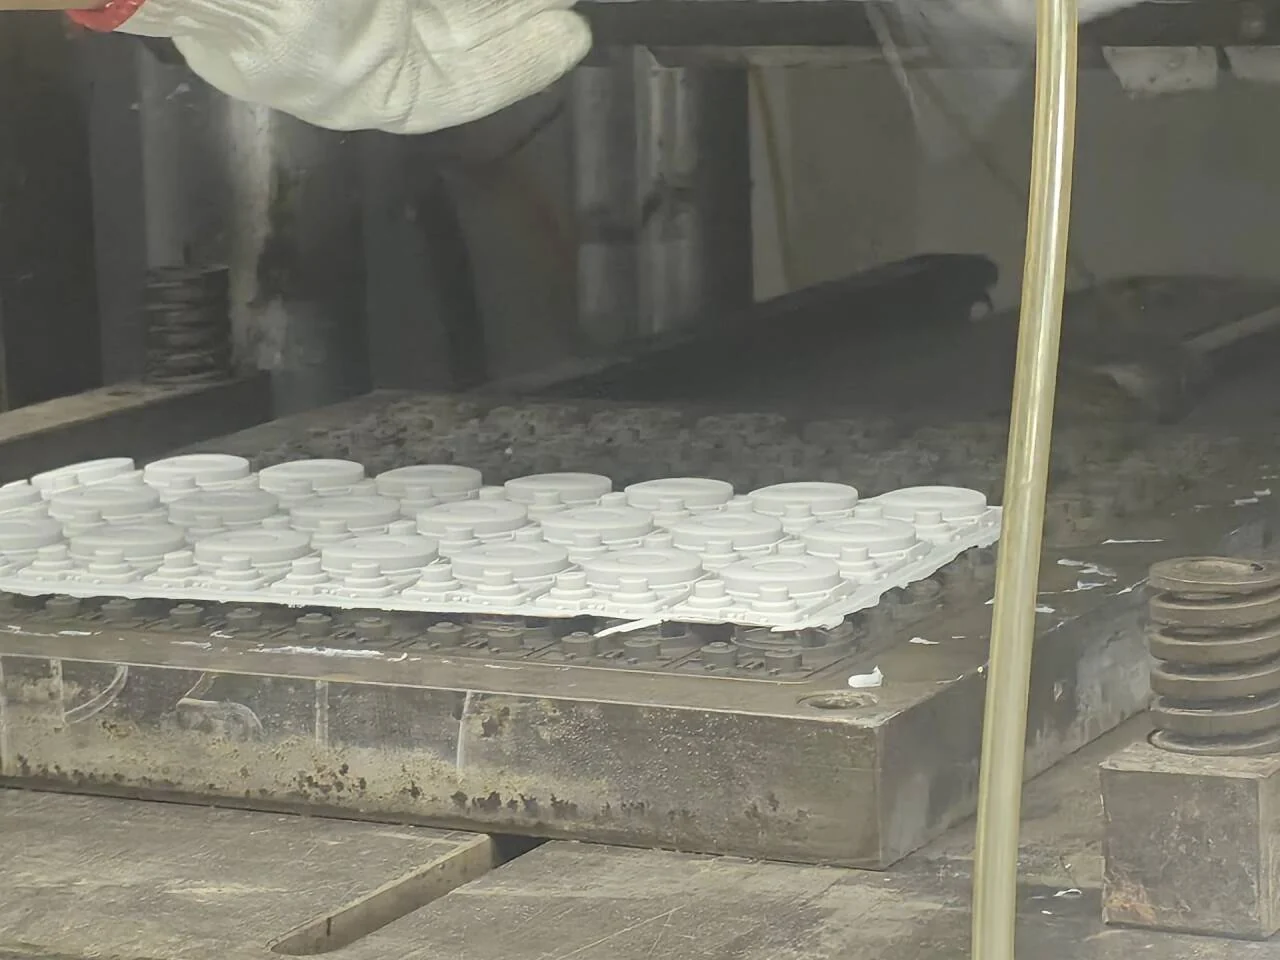
200〜250T(10台)HCR油圧圧縮プレス(最大650×650 mm)
03
0.25 mm / ±0.05 mmLSR最小薄肉 ・ 精密部位公差基準
04
150〜200 m²クリーン洗浄・検査・二重PE包装エリア

東莞塘厦 4,000 m² 自社工場 ・ 製造技術仕様

3つの主要シリコーン成形プロセスと選定基準

LSR液状シリコーン射出成形(Liquid Silicone Rubber)
85T & 120T 射出機最小薄肉 0.25 mm(安定量産 0.30 mm)白金加硫2液密閉計量

LSR液状シリコーン射出成形(Liquid Silicone Rubber)

A剤・B剤の2液白金加硫シリコーンを密閉配管で高精度計量・スタティックミキサー混合し、加熱金型へ直接射出硬化させます。パーティングラインのバリを極限まで抑え、薄肉メンブレンや医療・フェムケア製品、中〜大ロットの高精度部品に最適です。

見積・DFM査定に必要な情報

3D STEPデータ+2D公差図、目標ショアA硬度、ゲート跡不可エリアの指定、年間予定数量。

【選定のポイント】0.25〜0.30 mmの薄肉部、微細スリット・通気孔、または手仕上げトリミングを排除したいシール面がある場合に推奨します。
LSR射出成形のDFM・見積依頼
HCRミラブルシリコーン圧縮成形(Compression Molding)
200〜250T × 10台熱盤 400×400〜650×650 mm最小薄肉 0.40 mm(安定量産 0.50 mm)

HCRミラブルシリコーン圧縮成形(Compression Molding)

社内2本ロール混練機でPantone着色・予備賦形した固形シリコーン材料を計量し、10台の油圧プレスで加熱加圧成形します。金型イニシャル費用を抑えやすく、多色展開のコンシューマー製品、大判マット、肉厚工業用シール部品に優れたコストパフォーマンスを発揮します。

見積・DFM査定に必要な情報

製品外形サイズ、基本肉厚、外観上のパーティングライン許容位置、目標硬度、カラー別発注数量。

【選定のポイント】金型初期投資を抑えたい小〜中ロット案件や、最大650×650 mm熱盤を活かした大型製品・多色展開アイテムに最適です。

HCR圧縮成形のDFM・見積依頼
樹脂・金属インサート一体成形(Insert Overmolding)
PC / PP / PA 樹脂基材SUS / アルミ / 銅 金属基材シランプライマー+機械的嵌合

樹脂・金属インサート一体成形(Insert Overmolding)

お客様ご支給の成形樹脂部品(PC・PP・PA)や金属加工部品(ステンレス・アルミ・銅)に表面処理およびシランプライマーを塗布し、LSR射出機またはHCRプレス金型内でシリコーンを強固に一体加硫接着します。

見積・DFM査定に必要な情報

インサート部品の3D/2D図面、正確な樹脂グレード名(ガラス繊維有無等)・金属材質、耐熱温度上限、試作用支給可能数。

【選定のポイント】インサート部品が金型型締め圧力および加硫温度に耐えられるか、T1試作時に剥離・引張強度をどの基準で評価するかを事前にすり合わせます。

インサート成形のDFM・見積依頼

設計エンジニア向け DFMガイドライン

図面確定前に確認すべき8つのシリコーン設計・公差基準

下記数値は当社設備における代表的な評価基準です(すべての製品形状に対する一律保証ではなく、個別図面の肉厚・形状・材質に応じてDFMレビュー時に最適値を確定します)。

1. ショアA硬度レンジ

0〜80 Shore A に対応(最も汎用的な領域は 30〜70 Shore A)。高硬度リブと柔軟リップの組み合わせも設計段階で最適化します。

2. LSR最小薄肉設計

局部最小肉厚 0.25 mm、安定量産推奨 0.30 mm以上。ダイヤフラムや医療用マスククッション等の薄肉流動解析に対応します。

3. HCR圧縮成形の肉厚基準

最小肉厚 0.40 mm、安定量産推奨 0.50 mm以上。最大650×650 mm熱盤を活かした大判マットから厚肉防振部品まで対応可能です。

4. 寸法公差の目安

重要な嵌合・シール基準面で代表値 ±0.05 mm、一般成形部位で ±0.1〜0.2 mm。金型構造(固定側同一面配置等)により精度を高めます。

5. パーティングラインとバリ制御

シール摺動面や外観正面を避けたPL配置を提案。LSRでは精密すり合わせにより極小バリを実現し、HCRではティアトリム溝を設計します。

6. インサート成形の対応基材

顧客支給のPC、PP、PA、ステンレス、アルミ、銅に対応(シランプライマー処理必須+機械的アンダーカット併用を推奨)。

7. 表面シボ・加飾仕上げ

ベビー・食品接触品には塗膜剥離のない金型EDMマットシボを推奨。工業・電子部品には社内シルク印刷・ソフトタッチ塗装が可能です。

8. 二次加硫(ポストキュア)設計

通気オーブンにて通常 200 °C × 約4時間処理(肉厚・材質により調整)。LFGBや食品衛生法試験に向けた揮発分 ≤ 0.5% 管理を徹底します。

インタラクティブ工法選定ツール

LSR液状射出成形 vs HCR圧縮成形・金型投資&リードタイム試算

4つのプロジェクト条件を選択すると、推奨されるシリコーン成形工法、金型初期投資の相対倍率、試作・量産リードタイムの目安を即座に比較し、条件付きで見積フォームへ連携できます。

技術選定の目安・最終仕様はCAD図面に基づき確定
1. 年間予定調達数量
2. 製品用途・要求法規制
3. 肉厚・構造特性
4. 現在の設計データ状況
推奨される成形プロセス

多連キャビティ白金加硫HCR圧縮成形(コスト・単価バランス型)

年間3,000〜30,000個規模のブランド製品に最適。LSR射出型と比較して金型初期費用を大幅に抑えつつ、400×400〜650×650 mm熱盤プレスと社内Pantone調色により安定した量産単価を実現します。

金型初期投資の相対目安
2.0×〜3.5×(単キャビティ試作型 1.0× 基準比)
推奨原料・二次処理仕様
食品接触グレード白金加硫HCR(常用30〜70 Shore A)+ 200 °C × 4時間 通気二次加硫(揮発分 ≤ 0.5%管理)
試作・量産リードタイム目安
条件合致で無料3Dプリント試作1〜3個・新規金型T1試作 7〜15日・量産 15〜30日
この条件で見積・DFM査定を依頼する ※最終的なキャビティ(取り数)設計、寸法公差、正式単価は製品図面および試験条件の精査後にご提示いたします。

自社工場内工程と認定協力工場の明確な役割分担

東莞友邦(Youbang)自社工場内で完結する工程

  • 3D金型設計・DFM(成形性・パーティングライン・抜き勾配)レビュー
  • 2本ロール混練機(2台)による原料混練・社内Pantone指定調色(色差管理目安 ΔE ≤ 1.5 ※測定条件は案件別合意)
  • HCR油圧圧縮成形(200〜250T × 10台)およびLSR液状射出成形(85T・120T × 2台)、プライマーインサート成形
  • 通気式オーブンによる二次加硫(通常 200 °C × 約4時間)、社内シルク印刷、ソフトタッチ防塵塗装
  • 2次元画像測定機・ショアA硬度計による検査、および150〜200 m²クリーン洗浄・検査・組立・二重PE包装(※自動取出ロボットや液体窒素凍結バリ取り設備は保有せず、熟練作業員による仕上げと全数目視検査を実施)

東莞サプライチェーン認定専門パートナーとの連携工程

  • 当社の3D金型設計図に基づく高精度CNCマシニング切削・EDM放電加工・キャビティ梨地/鏡面加工
  • レーザー刻印(キーパッド文字透過加工等)およびエポキシポッティング二次加飾
  • 小売向けオリジナル化粧箱、ブリスターパック、巾着ポーチ等の印刷・パッケージ資材製造(包装資材MOQは資材メーカー基準に準拠)
  • SGS・Intertek・TÜV等の国際認定試験機関による食品衛生法・FDA・LFGB・REACH試験(通常約10日)

貴社のCAD図面に最適な成形工法(LSR / HCR)を無料DFM診断します

STEP / IGES / PDF図面と予定数量をお送りいただければ、取り数設計・パーティングライン案・金型お見積りを24時間以内にご提示いたします。

ご共有いただきたい情報

  • 3D CAD(STEP / IGES)および重要公差を記載した2D図面(PDF)
  • 希望ショアA硬度・指定色(Pantone)・表面仕上げ条件
  • 初回試作数量および年間予定ロット数