
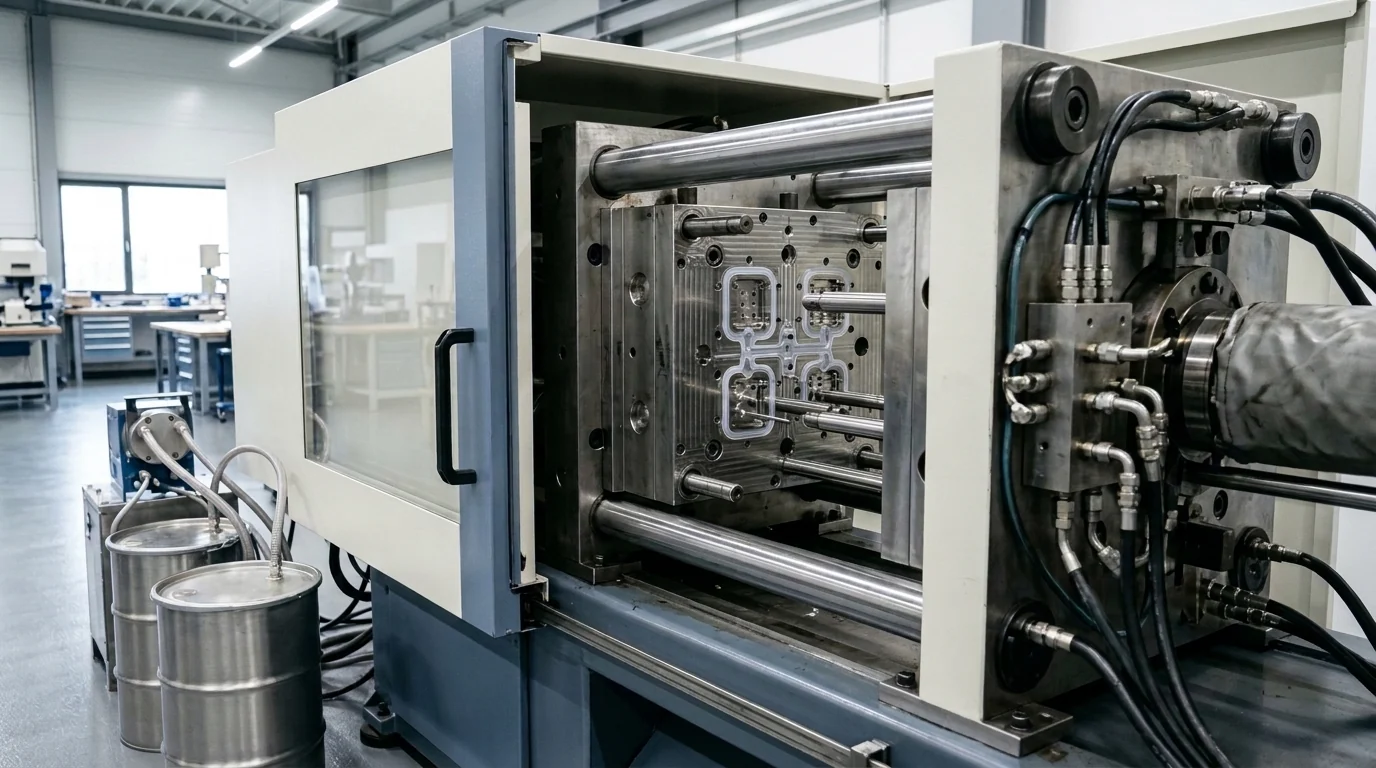
Atelier de 4 000 m² à Tangxia, Dongguan

Trois filières industrielles de moulage élastomère sous un même toit

Disposant à la fois de presses d’injection LSR bi-composant et de 10 presses de compression HCR, notre bureau d’études vous oriente en toute objectivité selon l’épaisseur de paroi, la tolérance et la taille de série.

Trois filières industrielles de moulage élastomère sous un même toit
01
LSR 85T & 120T2 presses injection silicone liquide
02
10 × 200–250T HCRPlateaux chauffants 400×400 à 650×650 mm
03
2 MélangeursMise à la teinte Pantone & Shore A interne
04
~200 °C × 4 hPost-cuisson ventilée & métrologie 2D

Atelier de 4 000 m² à Tangxia, Dongguan

Comparatif des filières : LSR, HCR & Surmoulage

Moulage par Injection de Silicone Liquide (LSR)
Presses 85T & 120TParoi min. 0,25–0,30 mmPrécision typ. ±0,05 mm

Moulage par Injection de Silicone Liquide (LSR)

Alimentation fermée et mélangeur statique bi-composant A/B garantissant des plans de joint quasi invisibles, des membranes ultra-fines et une excellente répétabilité dimensionnelle pour le médical et le soin personnel.

Applications privilégiées

Coupes menstruelles, coussins respiratoires, valves miniatures, tétines/embouts puériculture et joints techniques grande série.

À privilégier pour les parois < 0,5 mm, les géométries sans bavure ou les cadences annuelles élevées.
Chiffrer un outillage LSR
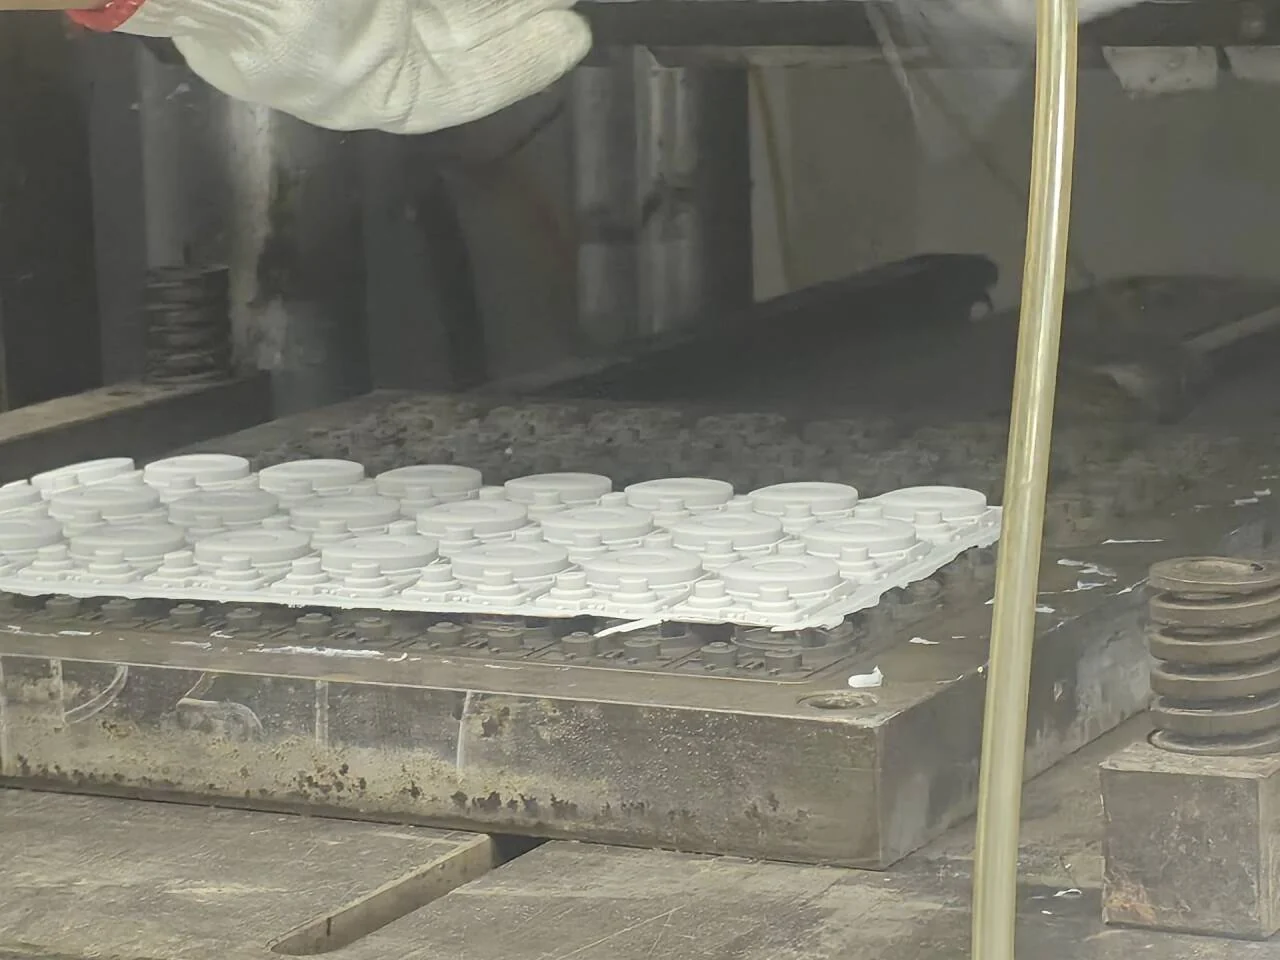
Moulage par Compression de Silicone Solide (HCR)
10 presses 200–250TPlateaux jusqu’à 650×650 mm0–80 Shore A

Moulage par Compression de Silicone Solide (HCR)

Investissement moule maîtrisé et grande surface de plateau pour articles culinaires grand format, puériculture, coques épaisses et pièces techniques en silicone, EPDM, NBR ou FKM.

Applications privilégiées

Tapis d’évier, vaisselle bébé, tapis de léchage, moules pâtisserie, coques antichocs et joints moulés dès ≥ 0,40–0,50 mm d’épaisseur.

À privilégier pour les préséries, les séries moyennes (1 000–30 000+ pcs), les grandes dimensions et les déclinaisons multi-couleurs Pantone.

Chiffrer un outillage HCR
Surmoulage sur Inserts (Plastique & Métal)
PC / PP / PAInox / Alu / CuivrePrimaire silane

Surmoulage sur Inserts (Plastique & Métal)

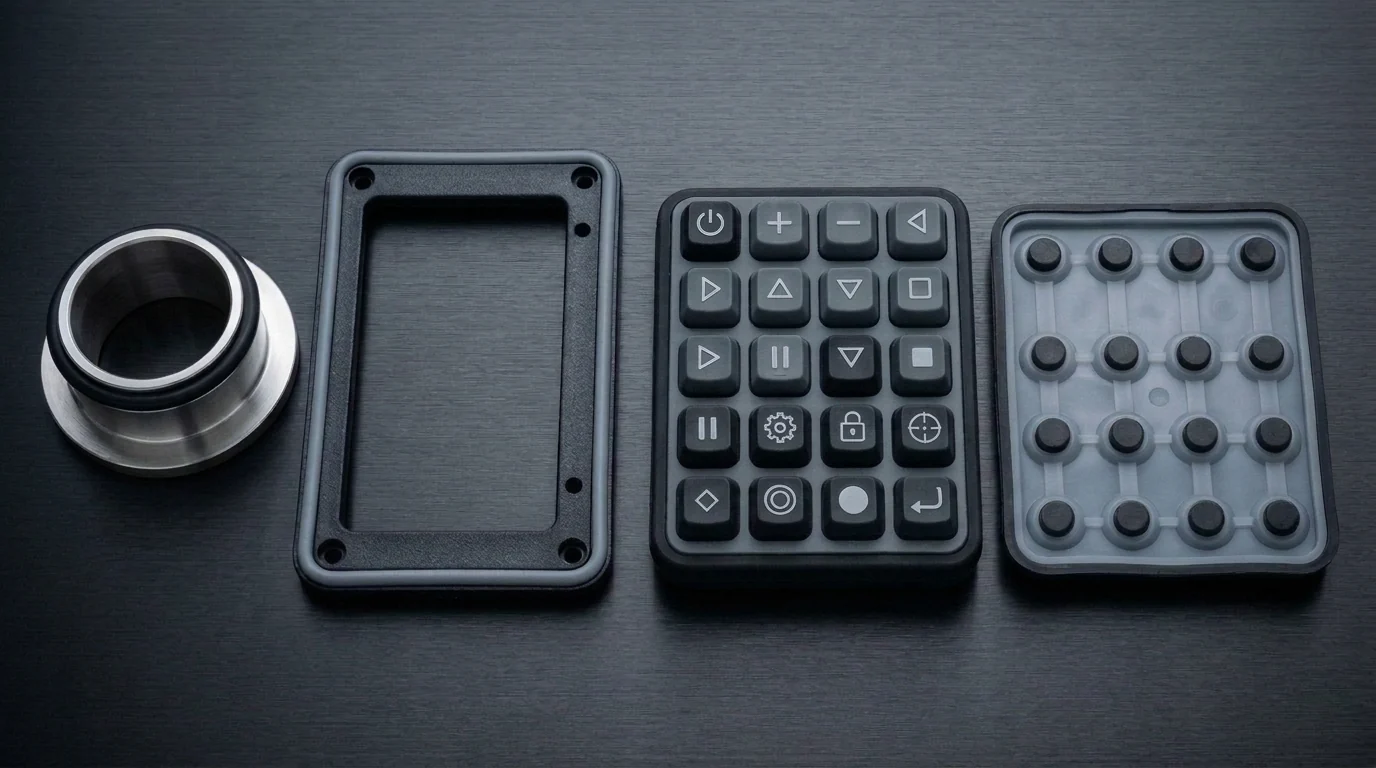
Surmoulage direct de silicone LSR ou HCR sur des inserts rigides fournis par le client. L’application d’un primaire silane combinée aux verrous mécaniques assure une liaison étanche et durable sans reprise d’encollage.

Substrats d’inserts compatibles (fournis par le client)

Inserts en PC, PP (épaisseur validée pour la tenue thermique au moulage), PA, acier inoxydable, aluminium et cuivre.

À privilégier pour les ustensiles à âme métallique, claviers P+R, connecteurs étanches et poignées amortissantes.

Chiffrer un surmoulage

Guide d’Ingénierie Pré-Outillage

Grille d’auto-contrôle DFM en 8 points avant usinage moule

Vérifiez ces huit règles de conception sur votre CAO avant de lancer l’acier afin d’éviter les retouches d’outillage et les non-conformités réglementaires.

Écarter le plan de joint (PL) des zones cosmétiques et de contact cutané

Positionnez la fermeture moule sur des arêtes naturelles ou épaulements non fonctionnels pour préserver les bords de coupes menstruelles et lèvres d’étanchéité.

Respecter les épaisseurs minimales et les rayons de transition

Le LSR descend à 0,25 mm (≥ 0,30 mm recommandé en série) et le HCR à 0,40 mm (≥ 0,50 mm en série). Rayonnez les changements de section pour éviter les poches d’air.

Distinguer les cotes fonctionnelles (±0,05 mm) des cotes libres

Réservez la tolérance serrée de ±0,05 mm aux portées d’étanchéité et d’emboîtement, et appliquez ±0,10–0,20 mm à l’enveloppe générale pour optimiser le coût pièce.

Adapter la profondeur des contre-dépouilles à la dureté Shore A (0–80A)

Un grade souple 30–50 Shore A se démoule aisément sur des contre-dépouilles marquées ; entre 65 et 80 Shore A, réduisez le retrait et prévoyez 1° à 3° de dépouille.

Vérifier la tenue thermique des inserts et les épaulements pour primaire silane

La vulcanisation opère vers 165–200 °C : utilisez des inserts clients en PC, PP (vérifier l’épaisseur), PA, inox, aluminium ou cuivre avec gorges d’ancrage et arrêts de bavure.

Privilégier le grainage EDM dans l’acier au vernis PU pour l’alimentaire et bébé

Proscrivez tout revêtement polyuréthane rapporté sur les articles en contact buccal, alimentaire ou muqueux ; exigez une texture micro-mate EDM directement dans l’empreinte.

Spécifier la post-cuisson pour respecter les seuils volatils DGCCRF / LFGB

Les normes européennes (LFGB / arrêté français du 25 nov. 1992) imposent ≤ 0,5 % de matières volatiles : retenez un silicone platine post-cuit ~200 °C × 4 h en étuve ventilée.

Découpler les variantes couleurs/duretés des MOQ d’emballage imprimé

Un même moule acier peut produire plusieurs coloris Pantone (à retrait comparable) ; chiffrez les boîtes imprimées séparément pour ne pas alourdir la présérie.

Simulateur d’Ingénierie Interactif

Injection LSR vs Compression HCR · Sélecteur de Procédé & d’Outillage

Sélectionnez quatre paramètres projet pour comparer la filière de moulage recommandée, le ratio d’investissement outillage et les délais types d’échantillonnage T1.

Repère d’ingénierie · Validé sur plan CAO
1. Volume annuel estimé
2. Application & Réglementation
3. Épaisseur de paroi & Architecture
4. Maturité documentaire actuelle
Filière de moulage recommandée

Moulage par compression HCR platine multi-empreintes

Point d’équilibre idéal entre 3 000 et 30 000 pièces : réduit l’investissement moule de 50 à 70 % face au LSR tout en exploitant nos presses 200–250T (plateaux jusqu’à 650×650 mm) et notre colorimétrie Pantone interne.

Indice relatif de coût d’outillage
2,0× – 3,5× (par rapport à un outillage pilote mono-empreinte 1,0×)
Élastomère & Post-traitement
Silicone HCR catalysé platine + post-cuisson ventilée ~200 °C × 4 h (volatils ≤ 0,5 % pour DGCCRF / LFGB)
Délais types d’échantillonnage & série
1–3 prototypes 3D gratuits (sous conditions) · Échantillons T1 en 7–15 j · Série en 15–30 j
Demander un devis avec cette configuration Le nombre d’empreintes, les tolérances et le prix unitaire définitifs sont confirmés après revue de vos fichiers CAO.

Répartition transparente : Opérations internes vs Partenaires spécialisés

Réalisé en interne chez Youbang (4 000 m²)

  • Conception CAO 3D des outillages & revue DFM pré-outillage
  • Mélangeage des gommes (2 mélangeurs à cylindres) & formulation couleur Pantone
  • Compression HCR (10 presses 200–250T, jusqu’à 650×650 mm) & injection LSR (85T & 120T)
  • Surmoulage avec primaire silane, post-cuisson ventilée (~200 °C × 4 h), sérigraphie & vernis soft-touch
  • Zone propre de lavage, contrôle et emballage double PE (150–200 m²) & métrologie optique 2D

Coordonné avec nos partenaires qualifiés à Dongguan

  • Usinage acier CNC & électroérosion (EDM) des moules selon les plans 3D Youbang
  • Gravure laser (rétroéclairage), résinage époxy (doming) & grainages spéciaux d’empreintes
  • Packagings personnalisés (boîtes carton imprimées, blisters, pochons cordon)
  • Essais en laboratoires accrédités SGS, Intertek ou TÜV (~10 jours : DGCCRF, LFGB, REACH, FDA)

Hésitation entre compression HCR et injection LSR sur votre pièce ?

Envoyez votre fichier STEP : nous pouvons établir un double chiffrage comparatif (investissement moule vs coût unitaire) pour éclairer votre arbitrage.

Éléments utiles pour le chiffrage

  • Modèle 3D STEP / IGES + plan 2D des cotes critiques
  • Matière et plan de l’insert fourni par vos soins (en cas de surmoulage)
  • Horizon de volume sur 12 mois pour calcul du seuil de rentabilité