
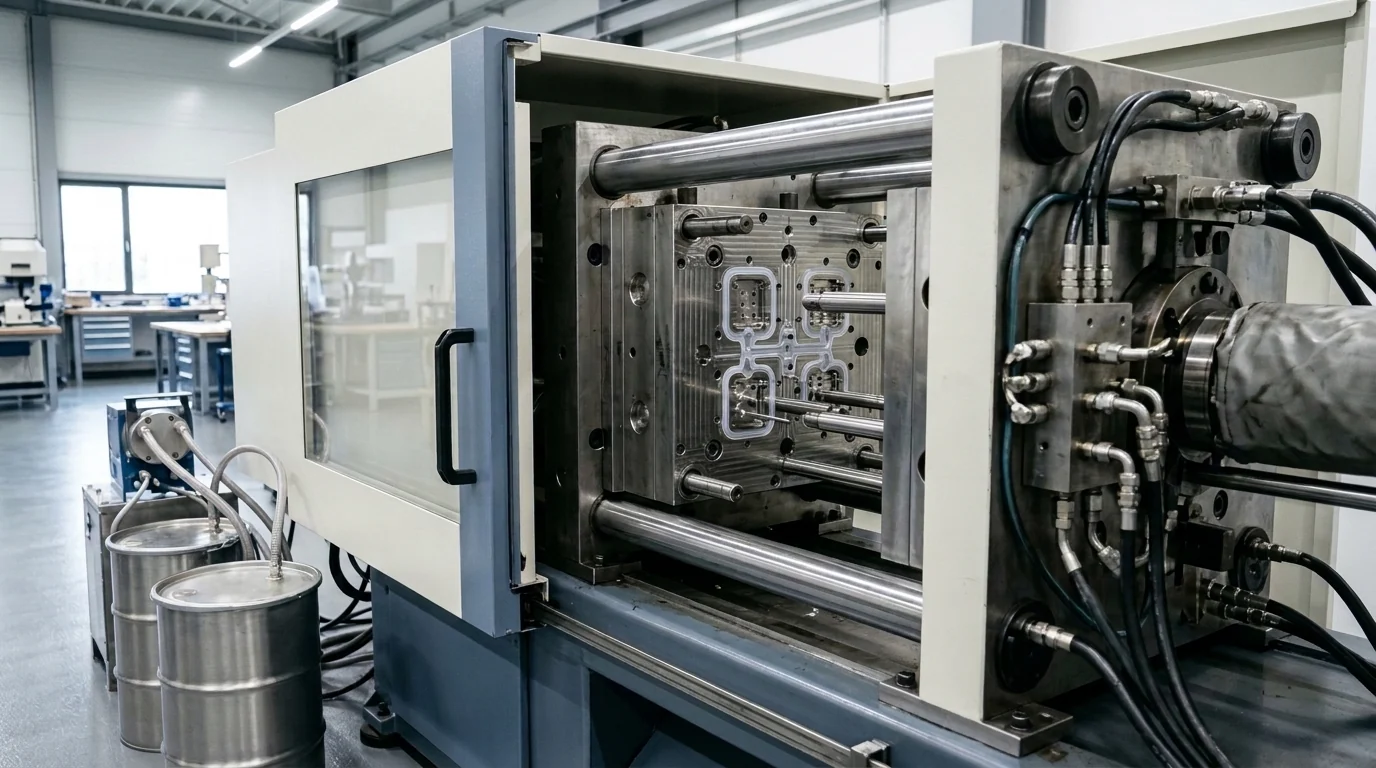
Ingeniería de Procesos en Tangxia, Dongguan

Inyección LSR, Compresión HCR y Sobremoldeo bajo un Mismo Criterio Técnico

Elegir el proceso equivocado encarece el herramental o compromete las aristas de sellado. Comparamos con total transparencia nuestras tres rutas internas de moldeo para ajustar inversión de molde, tolerancias y costo por pieza.

Inyección LSR, Compresión HCR y Sobremoldeo bajo un Mismo Criterio Técnico
01
85T y 120T LSR2 Inyectoras de Silicona Líquida
02
10 × 200–250T HCRPlatos de 400×400 a 650×650 mm
03
±0,05 mm TípicoPrecisión en Cotas Críticas (Óptico 2D)
04
~200 °C × 4 hPost-Curado Ventilado + Área Limpia

Ingeniería de Procesos en Tangxia, Dongguan

Tres Rutas Principales de Moldeo en Planta

Moldeo por Inyección de Caucho de Silicona Líquida (LSR)
Prensas 85T y 120TPared mín. 0,25 mm / serie 0,30 mmBordes sin rebaba

Moldeo por Inyección de Caucho de Silicona Líquida (LSR)

Dosificación cerrada 1:1 de componentes A/B curados al platino mediante mezclador estático refrigerado hacia cavidades térmicas de precisión. Ideal para copas menstruales, válvulas médicas, membranas ultradelgadas y series altas repetibles.

Cuándo elegir LSR y qué definir en el plano

Recomendado para espesores de 0,25–0,30 mm, microorificios moldeados sin troquelado secundario, bordes en contacto con mucosas y volúmenes medios-altos. Marque en 2D las zonas admisibles para vestigio de punto de inyección.

Tolerancia típica ±0,05 mm en cotas críticas · Lavado y empaque disponible en área limpia de 150–200 m² · T1 en 7–15 días.
Evaluar mi pieza en LSR
Moldeo por Compresión de Silicona Sólida (HCR)
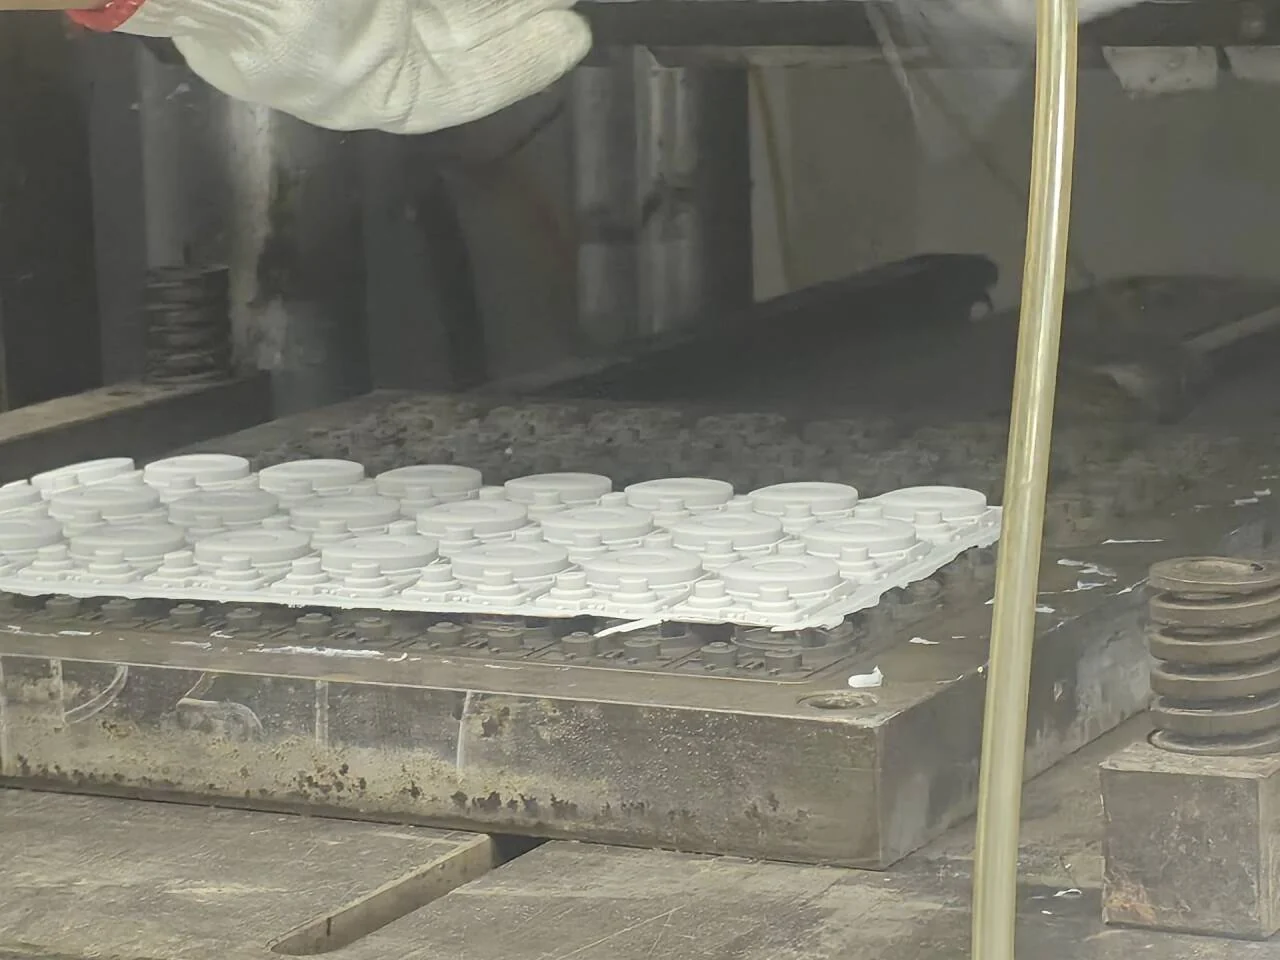
10 Prensas 200–250TPlatos hasta 650×650 mmPared estable ≥ 0,50 mm

Moldeo por Compresión de Silicona Sólida (HCR)

Compuestos formulados y pigmentados internamente en 2 molinos abiertos, vulcanizados bajo 200–250 toneladas con desmoldeo y desbarbado manual experto (sin afirmar extracción robótica ni desbarbado criogénico).

Cuándo elegir HCR y qué definir en el plano

Óptimo para herramental económico (fracción del costo LSR), tapetes grandes de cocina o mascotas, moldes de repostería, series multicolor Pantone y juntas industriales en silicona, EPDM, NBR o FKM (espesor mín. 0,40 mm / estable 0,50 mm).

Menor inversión inicial en acero · Igualación Pantone interna (ΔE ≤ 1,5 reportado, confirmar condiciones por pedido) · Post-curado ~200 °C × 4 h.

Evaluar mi pieza en HCR
Sobremoldeo sobre Insertos Plásticos y Metálicos
PC · PP · PA · Inox · Al · CuImprimación de SilanoEjecución en LSR o HCR

Sobremoldeo sobre Insertos Plásticos y Metálicos

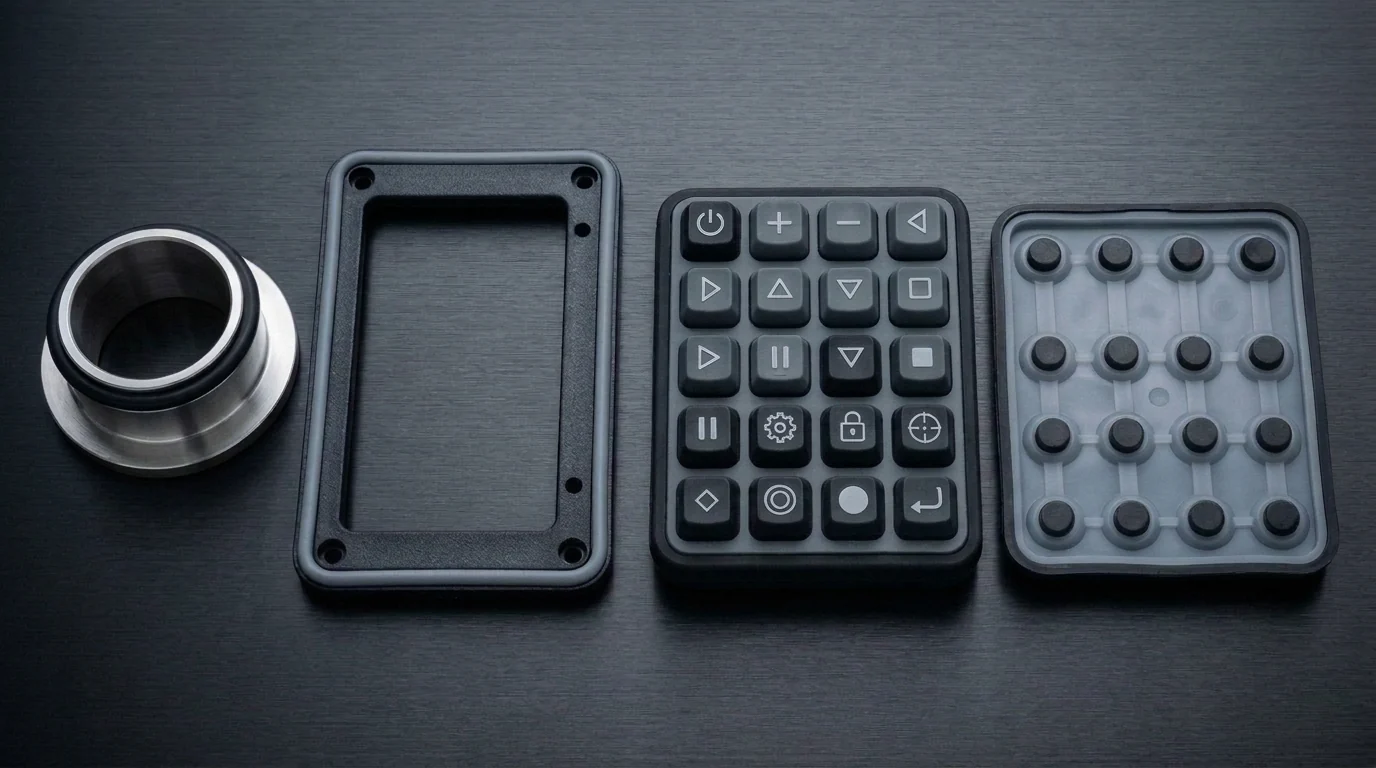
Integración directa de empuñaduras suaves, labios estancos o teclados sobre sustratos rígidos suministrados por el cliente combinando tratamiento superficial, imprimación química de silano y anclajes mecánicos.

Requisitos técnicos de los insertos suministrados

Admite exclusivamente insertos del cliente en PC, PP, PA, acero inoxidable, aluminio y cobre (no afirmamos LSR autoadhesivo sin imprimación). Los insertos plásticos deben resistir 120–170 °C y moldearse sin desmoldantes de silicona.

Tolerancia recomendada ±0,05–0,10 mm en collares de cierre · Validación T1 de adhesión por pelado y cero fuga de silicona.

Evaluar proyecto de sobremoldeo

Lista de Control de Ingeniería DFM

Ocho Puntos Críticos que Revisamos en su Plano antes de Fabricar el Molde

Alinear estos parámetros durante las primeras 24 horas evita modificaciones costosas de acero y acelera la aprobación de la muestra T1.

1. Espesor mínimo y transiciones de pared

En LSR alcanzamos 0,25 mm mínimo y 0,30 mm estables en serie; en HCR, 0,40 mm mínimo y 0,50 mm estables. Suavizar escalones bruscos evita atrapamiento de aire.

2. Línea de partición y ranura de desbarbado

Ubicamos el cierre del molde en aristas no funcionales ni cosméticas para lograr un borde limpio en desbarbado manual HCR o cierre espejo en LSR.

3. Ángulos de salida y contrasalidas elásticas

Definimos ángulos de desmoldeo y radios internos adecuados según la dureza Shore A para evitar desgarros en cavidades profundas de repostería o mascotas.

4. Cotas funcionales críticas (±0,05 mm)

Acote con tolerancia estrecha únicamente las zonas de sellado o encaje (precisión típica ±0,05 mm) y mantenga ±0,1–0,2 mm en geometría libre.

5. Punto de inyección LSR y zonas libres

Indique qué superficies de sellado o vista exterior no admiten vestigio de entrada para posicionar microcompuertas sumergidas o de borde.

6. Dureza Shore A y régimen de post-curado

Especifique dureza (0–80A; habitual 30–70A) y si requiere curado al platino con post-curado ~200 °C × 4 h para cumplir volátiles ≤ 0,5 % (LFGB / FDA).

7. Tolerancia y resistencia térmica de insertos

En sobremoldeo sobre PC, PP, PA, acero inoxidable, aluminio o cobre, verificamos HDT térmico, ausencia de silicona desmoldante y escalones de sellado.

8. Acabado superficial, serigrafía y Pantone

Elegimos entre textura EDM directa del molde (preferida en bebé/alimentos) o recubrimiento soft-touch para electrónica, definiendo código Pantone por SKU.

Herramienta Interactiva de Ingeniería

Selector de Proceso y Estimador de Herramental: Inyección LSR vs. Compresión HCR

Seleccione cuatro parámetros técnicos de su proyecto para comparar al instante la ruta de moldeo recomendada, el multiplicador relativo de inversión en molde, los plazos típicos de muestras T1 y prellenar su solicitud de cotización.

Referencia de Ingeniería · Confirmación según CAD
1. Volumen Anual Estimado
2. Aplicación y Nivel Normativo
3. Espesor de Pared y Construcción
4. Documentación Técnica Actual
Ruta de Manufactura Recomendada

Moldeo por Compresión HCR Multicavidad Curado al Platino (200–250T)

Óptimo para series de 3.000 a 30.000+ unidades: reduce la inversión inicial en herramental entre un 50 % y un 70 % frente a LSR aprovechando platos de hasta 650×650 mm y formulación Pantone en planta.

Inversión Relativa en Molde
2,0× – 3,5× (frente a molde piloto monocavidad base 1,0×)
Elastómero y Post-Proceso Sugerido
Silicona HCR al platino apta para alimentos + post-curado ventilado ~200 °C × 4 h (volátiles ≤ 0,5 %)
Plazo Típico de Muestreo y Serie
1–3 prototipos 3D gratuitos (si aplica) · Muestra T1 en 7–15 días · Producción en serie 15–30 días
Cotizar con Esta Configuración El número definitivo de cavidades, tolerancias y precios se confirman tras revisar sus planos 2D/3D.

División Transparente: Operaciones en Planta vs. Socios Especializados

Ejecutado Internamente en Youbang (4.000 m²)

  • Diseño de moldes 3D y análisis de fabricabilidad DFM antes del corte de acero
  • Mezclado de caucho en 2 molinos abiertos e igualación interna de colores Pantone
  • Moldeo por compresión HCR (10 prensas de 200–250T, platos de 400×400 a 650×650 mm)
  • Moldeo por inyección líquida LSR (prensas de 85T y 120T) y sobremoldeo con imprimación de silano
  • Post-curado en horno ventilado (~200 °C × 4 h), serigrafía y recubrimiento táctil suave (soft-touch)
  • Área limpia de 150–200 m² (lavado, inspección, ensamble y doble bolsa PE) y metrología óptica 2D

Coordinado con Proveedores Auditados en Dongguan

  • Mecanizado CNC de precisión y electroerosión EDM de moldes de acero bajo planos CAD de Youbang
  • Grabado láser de leyendas, gota de resina epoxi y texturizado especial mate/brillo de cavidades
  • Empaque comercial personalizado: cajas impresas, blísteres y bolsas con cordón (según MOQ del impresor)
  • Ensayos acreditados de producto terminado en SGS, Intertek o TÜV (~10 días según norma)

Valide la Ruta LSR vs. HCR con Sus Propios Planos

Envíe sus archivos STEP/IGES y plano PDF 2D. Recibirá comentarios DFM gratuitos y cotización comparativa en menos de 24 horas.

Datos recomendados para cotizar

  • Archivo 3D (STEP / IGES) + plano 2D con tolerancias críticas marcadas
  • Sustrato exacto de inserto (si aplica sobremoldeo) y previsión de lote
  • Requisitos de post-curado, empaque en área limpia o ensayos SGS / TÜV