
核心采购决策结论(30秒速览)
- 耐温与回弹代差:热固性硅胶(0–80 Shore A)在 -40 °C 至 +230 °C 不熔融、低蠕变;常规 TPE 在 80–110 °C 以上易软化松弛。
- 中小批总成本优势:年量 5 万件以内的多色定制件,采用 200–250T HCR 固态硅胶模压往往比高价热塑性注塑钢模更省首期投入。
- 刚柔并济方案:可通过底涂(Primer)将硅胶包覆在客供 PC、PP、PA、不锈钢、铝、铜刚性骨架上。
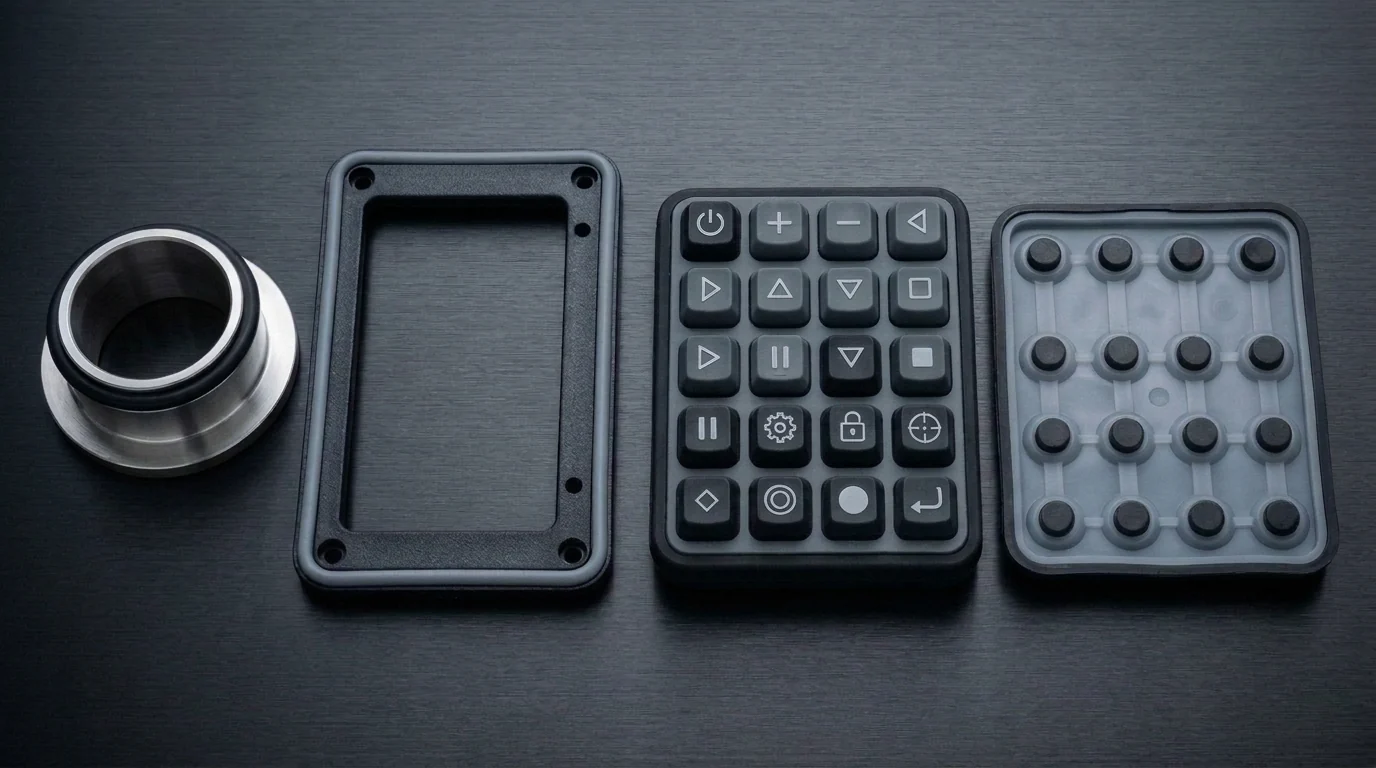
有机硅弹性体(LSR 液态硅胶与 HCR 固态硅胶)属于永久化学交联的热固性弹性体,在 -40 °C 至 +230 °C 宽温域内不熔化、抗压缩永久变形优异且不含邻苯增塑剂;而 TPE(热塑性弹性体)与 TPU(热塑性聚氨酯)属于加热可重熔的热塑性软胶,擅长常温(通常 < 80–110 °C)大批量快速注塑与水口回收;硬质工程塑料(PC、PP、PA)则负责提供刚性承重与精密卡扣。凡涉及沸水/蒸汽高频消毒、烤箱高温、长期压缩密封、户外抗紫外老化或母婴/黏膜亲肤接触的场景,热固性硅胶均具备不可替代的工程优势。
(业务边界说明:东莞友邦专注**热固性硅胶及特种橡胶成型*——涵盖 85T/120T LSR 注射、200–250T HCR 模压及客供刚性嵌件底涂包胶,厂内不生产纯注塑塑料件或 TPE 软胶件,因此可从纯工程角度协助买方客观划分材料边界。)*
一、热固性硅胶、TPE/TPU 与硬质工程塑料核心指标对比表
| 工程与采购对比维度 | 热固性硅胶(LSR 液态 / HCR 固态) | 热塑性弹性体(TPE / SEBS / TPU) | 硬质结构塑料(PC、PP、PA66) |
|---|---|---|---|
| 高分子网络本质 | 永久三维共价交联(Si–O–Si 骨架,受热不熔融) |
物理相分离热塑性网络(超温软化、可重熔) | 结晶或非晶态刚性热塑性高分子 |
| 硬度与模量覆盖区 | 0–80 Shore A(友邦常用 30–70 Shore A) |
20 Shore A 至 75 Shore D(TPU 擅长高硬耐磨) |
高刚性 Shore D / 承重结构模量 |
| 安全工作耐温窗口 | -40 °C 至 +200 °C 连续(烘焙峰值 +230 °C) |
常规 -30 °C 至 +80–110 °C(沸水或热蒸汽易变形松弛) |
PP 约 100 °C,PC 约 130 °C,玻纤增强 PA66 约 180–200 °C |
| 压缩永久变形与抗蠕变 | 极低压缩永变——长期压紧或反复折叠后迅速恢复原状 | 高温受压蠕变明显——长期套紧或折叠易松垮泄压 | 刚性不回弹;过载易应力发白或脆断 |
| 化学纯净度与增塑剂 | 本体天然柔韧,零 BPA、零邻苯塑化剂,可过 LFGB ≤ 0.5% 挥发物 |
视具体配方而定;部分低硬度 SEBS 需充入白油调软,久置易渗油 | 无增塑剂(作刚性内衬与卡扣骨架) |
| 模具投入 vs 单件经济性 | **HCR 油压模(1.0×–3.5×)**中小批门槛低;**LSR 模(4.0×–8.0×+)**适合高精大批量 |
热流道/冷流道注塑钢模较贵,但 10 万件/年 以上秒级周期单价低 |
注塑模具投入高,超大批量树脂单价最低 |
| 回收性 vs 服役寿命 | 不可热熔回用,但数年耐老化寿命大幅降低终端更换频次 | 水口料与纯材质件可粉碎重熔回收 | 单一树脂流可热熔循环利用 |
(热塑性弹性体体系参考:Avient 埃万特 — 热塑性弹性体材料家族说明。)
二、四个必须优先锁定“热固性硅胶”的典型场景
- 沸水煮沸、蒸汽灭菌与高温烘焙环境: 母婴吸盘碗、牙胶、月经杯及蛋糕模具需反复经历
100 °C沸水、家用洗碗机热烘或200–230 °C烤箱工况。普通 TPE 在沸水中极易翘曲发粘,而经200 °C × 4 小时通风二次硫化的铂金硅胶尺寸与手感稳如初出厂。 - 长期静态压缩密封与高频折叠记忆: 折叠旅行碗、工业防水密封垫圈及紧密包裹边角的手持终端防摔套,一旦材料发生蠕变就会松脱漏水;硅胶的低压缩永久变形可确保数年紧致贴合。
- 严苛食品油脂提取与亲肤丝滑触感: 纯气相白炭黑补强的铂金硅胶无需添加矿物操作油软化,不会在库存期间表面“冒油粘灰”,配合友邦厂内喷涂手感油工艺即可获得细腻防尘触感。
- 年需求 5 万件以内的多色定制新品: 许多买家误以为硅胶一定比 TPE 贵——事实上,当首单仅需数千件且拆分为多个潘通色时,友邦 10 台
200–250THCR 固态油压模 的开模门槛往往显著低于精密热塑性注塑模,项目综合落地成本反而更优。
三、哪些功能应交给 TPU 或硬质塑料?
- 尖锐砂石刮擦与重载滚轮耐磨: 鞋底、脚轮包胶或粗糙地面拖拽护套需要极高的抗割口撕裂与耐磨耗能力,此时高硬度 TPU 优于软质硅胶。
- 独立承重盆沿、精密螺纹与硬卡扣: 纯软硅胶无法承受满水端拿端放的悬臂弯矩,也无法攻制精密硬螺纹——这部分应交由硬质塑料或不锈钢承担。
四、“刚性骨架 + 硅胶底涂包胶”:兼顾支撑刚度与柔性密封
在实际产品工程中,最高效的解法往往不是“二选一”,而是刚柔复合:例如带硬质支撑圈的硅胶碗盖、不锈钢芯厨房锅铲、硬框软边呼吸面罩,以及电子工业常用的 P+R(塑胶键帽 + 硅胶导电基座)按键。
友邦支持对客供 PC、PP、PA(尼龙)塑胶件及不锈钢、铝、铜五金件进行表面前处理与专用底涂(Primer)涂覆,在 85T/120T LSR 注射机或 200–250T HCR 油压机上完成一体包胶(注:不承接 ABS 或 TPE 基材包胶,亦不宣称免底涂自粘)。切钢模前,您还可先申请 1–3 件免费 3D 打印结构样(需求明确、报价确认、图纸清晰,运费自理)实测硬壳与软胶边界配合。
延伸阅读:定制硅胶产品成本拆解及客供嵌件底涂包胶成型工艺。