
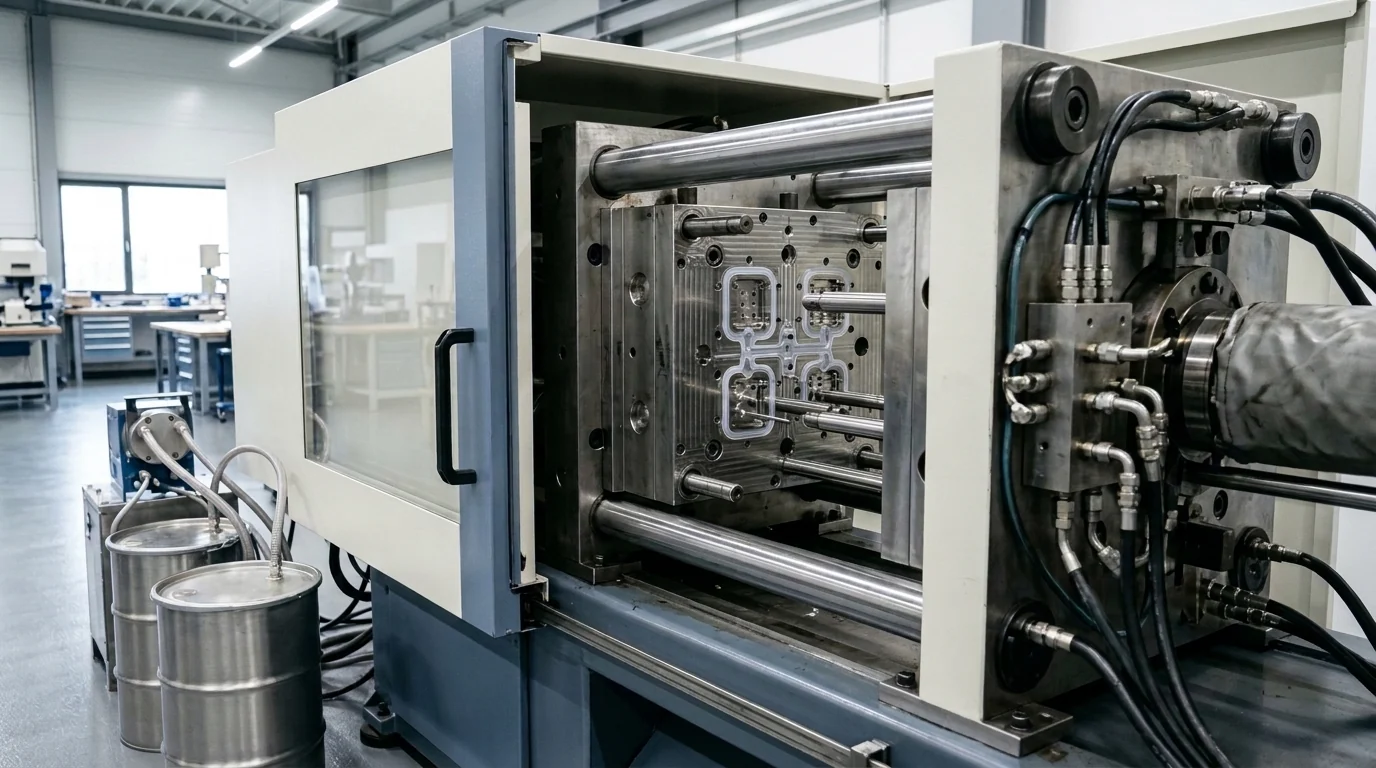
4.000 m² Fertigung in Tangxia, Dongguan

Drei abgestimmte Elastomer-Prozessrouten unter einem Dach

Da wir sowohl 2K-LSR-Spritzgießmaschinen als auch 10 HCR-Hydraulikpressen betreiben, empfehlen wir Ihnen objektiv das Verfahren, das zu Ihrer Wandstärke, Toleranz und Jahresmenge passt.

Drei abgestimmte Elastomer-Prozessrouten unter einem Dach
01
85T & 120T LSR2 Flüssigsilikon-Spritzgießanlagen
02
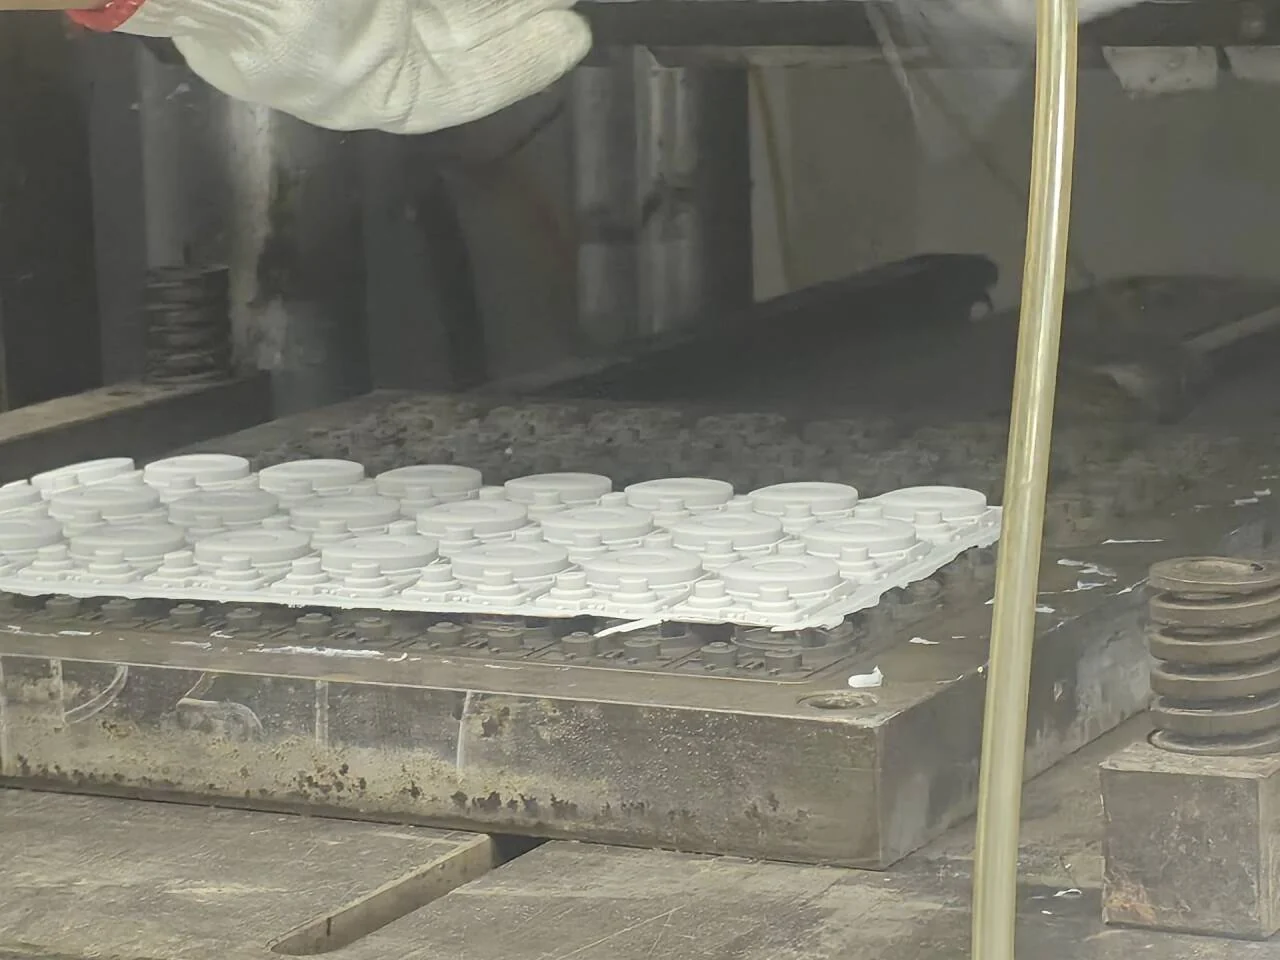
10 × 200–250T HCRHeizplatten 400×400 bis 650×650 mm
03
2 MischwalzwerkeEigene Pantone- & Härte-Rezeptur
04
~200 °C × 4 Std.Umluftofen-Temperung & 2D-Optik-QC

4.000 m² Fertigung in Tangxia, Dongguan

Verfahrensvergleich: LSR, HCR & Insert-Molding

2K-Flüssigsilikon-Spritzguss (LSR)
85T & 120T AnlagenMin. Wand 0,25–0,30 mmTyp. ±0,05 mm Präzision

2K-Flüssigsilikon-Spritzguss (LSR)

Geschlossene Förderung und statische Vermischung von A/B-Platin-Flüssigsilikon für gratfreie Funktionsränder, komplexe Hinterschnitte, Membranen und ISO-13485-nahe Medizin- und Pflegekomponenten.

Ideales Bauteilspektrum

Menstruationstassen, Atemmaskenpolster, Rückschlagventile, Babysauger-Komponenten und hochvolumige Dünnwanddichtungen.

Empfohlen bei Wandstärken unter 0,5 mm, höchsten Reinheits-/Gratfreiheitsanforderungen oder hohen Jahresmengen.
LSR-Projekt kalkulieren
Festsilikon-Formpressen (HCR)
10 × 200–250T PressenPlatten bis 650×650 mm0–80 Shore A

Festsilikon-Formpressen (HCR)

Wirtschaftliche Stahlwerkzeuge und große Aufspannflächen für Konsumgüter, großformatige Küchenmatten, Formdichtungen sowie technische Elastomere (Silikon, EPDM, NBR, FKM) mit schnellem Farbwechsel.

Ideales Bauteilspektrum

Spülen- & Abtropfmatten, Babygeschirr, Schleckmatten, Backformen, Gerätehüllen und Industrie-Formdichtungen ab ≥ 0,40–0,50 mm Wandstärke.

Empfohlen für Pilotserien, mittlere Stückzahlen (z. B. 1.000–30.000+ Stk.), großflächige Teile und häufige Pantone-SKU-Wechsel.

HCR-Projekt kalkulieren
Mehrkomponenten-Umspritzen (Insert-Molding)
PC / PP / PAEdelstahl / Alu / KupferSilan-Primer-Haftung

Mehrkomponenten-Umspritzen (Insert-Molding)

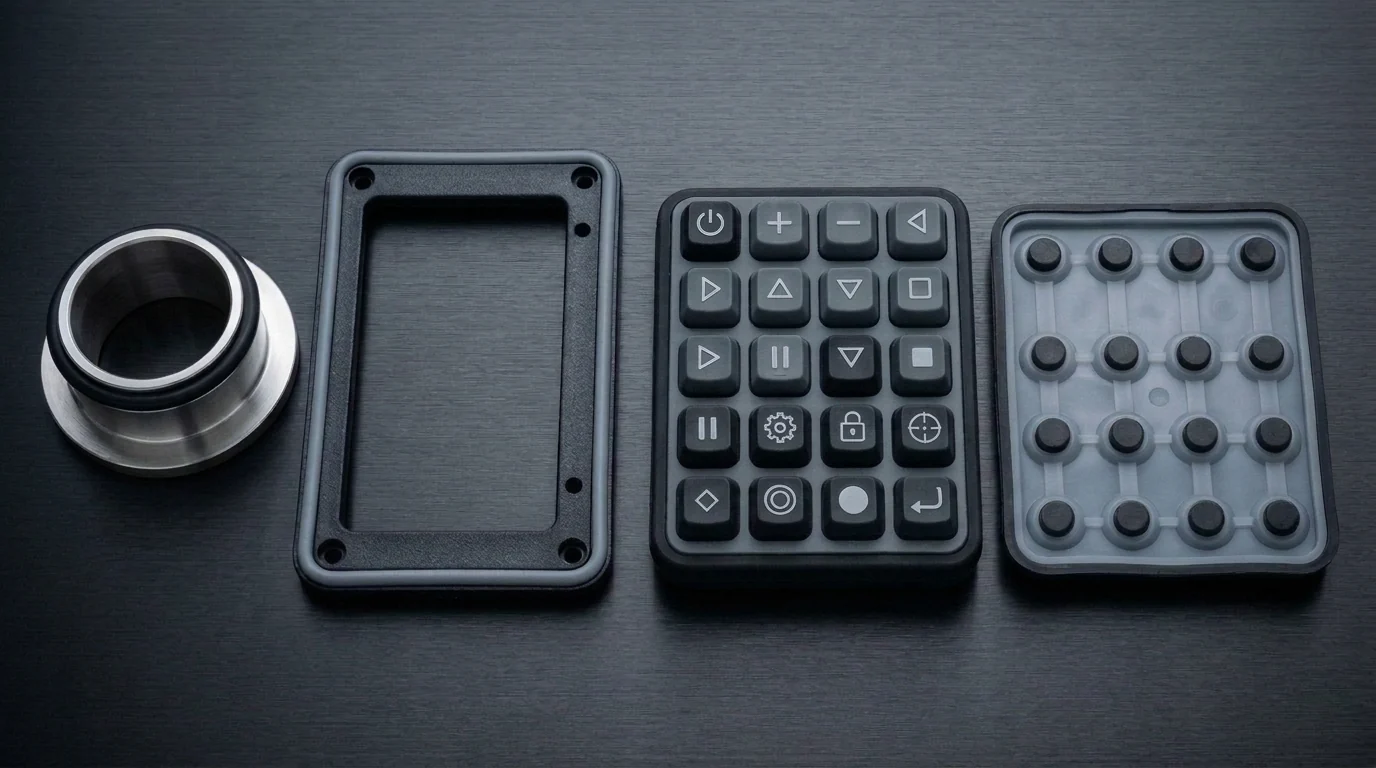
Direktes Umspritzen kundenseitig beigestellter Kunststoff- oder Metallträger mit LSR oder Festsilikon. Silan-Haftvermittler und mechanische Verankerungen erzeugen dauerhafte, mediendichte Verbunde ohne Klebstoff.

Zugelassene Beistell-Trägerwerkstoffe

Beigestellte Einlegeteile aus PC, PP (wandstärkengeprüft auf Prozesstemperatur), PA, Edelstahl, Aluminium und Kupfer.

Empfohlen für Küchenutensilien mit Stahlkern, P+R-Tastaturen, abgedichtete Steckverbinder und entkoppelte Gerätegriffe.

Umspritz-Projekt kalkulieren

Konstruktionsleitfaden vor Werkzeugbau

8-Punkte-DFM-Checkliste für Silikonformteile

Prüfen Sie diese acht Auslegungskriterien vor dem Stahlschnitt, um Änderungszyklen, Gratbildung und LFGB-Reklamationen zu vermeiden.

Werkzeugtrennebene (PL) außerhalb von Sicht- & Dichtkanten legen

Platzieren Sie Formtrennungen auf Körperkanten oder unkritische Absätze, damit Menstruationstassen-Ränder, Dichtlippen und Mundkontaktzonen gratfrei bleiben.

Mindestwandstärken & sanfte Wanddickenübergänge einhalten

LSR erlaubt ab 0,25 mm (≥ 0,30 mm prozesssicher in Serie), HCR ab 0,40 mm (≥ 0,50 mm in Serie). Übergänge mit Radien versehen, um Lufteinschlüsse zu verhindern.

Enge Toleranzen (±0,05 mm) auf echte Funktionsmaße beschränken

Tolerieren Sie nur Dicht- und Passsitze mit typ. ±0,05 mm und freie Außenkonturen mit ±0,10–0,20 mm — das senkt Werkzeug- und Ausschusskosten spürbar.

Hinterschneidungen an die Shore-A-Härte (0–80A) anpassen

Weiche 30–50 Shore A Mischungen entformen tiefere Hinterschnitte elastisch; bei 65–80 Shore A sind kleinere Hinterschnitte und 1°–3° Entformungsschrägen nötig.

Temperaturbeständigkeit der Einlegeteile & Primer-Dichtschultern beachten

Die Vernetzung erfolgt bei ca. 165–200 °C: Verwenden Sie beigestellte PC-, PP- (Wandstärke prüfen), PA-, Edelstahl-, Alu- oder Kupferteile mit Abquetschkanten.

Funkenerodierte EDM-Mattierung statt PU-Sprühlack bei Lebensmittelkontakt

Verzichten Sie bei Baby-, Küchen- und Schleimhautprodukten auf nachträgliche Soft-Touch-Lacke; wählen Sie eine mikromatte EDM-Stahlstruktur direkt in der Kavität.

Umluftofen-Temperung für LFGB / BfR XV Grenzwerte festlegen

Der deutsche LFGB-Grenzwert fordert ≤ 0,5 % flüchtige Bestandteile: Spezifizieren Sie Platinvernetzung plus Temperung bei ~200 °C über ca. 4 Stunden.

Farb-/Härtevarianten von Verpackungs-Mindestmengen entkoppeln

Ein Stahlwerkzeug kann oft mehrere Pantone-Farben fertigen (Schrumpfung beachten); fragen Sie Faltschachteln separat an, da Druckereien höhere MOQs haben.

Interaktiver Prozess-Kalkulator

LSR-Spritzguss vs. HCR-Formpressen · Verfahrens- & Werkzeugrechner

Wählen Sie vier Eckdaten Ihres Projekts, um das wirtschaftlichste Formgebungsverfahren, den relativen Werkzeugkostenfaktor und die T1-Bemusterungszeit vorab zu vergleichen.

Technischer Richtwert · Endprüfung nach CAD
1. Geschätzter Jahresbedarf
2. Anwendung & Regulatorik
3. Wandstärke & Bauteilaufbau
4. Aktueller Zeichnungsstand
Empfohlene Fertigungsroute

Mehrkavitäten-Festsilikon-Formpressen (Platin-HCR)

Wirtschaftlicher Sweet-Spot für 3.000–30.000 Stk.: hält die Werkzeuginvestition ca. 50–70 % unter einem LSR-Werkzeug bei voller Nutzung unserer 200–250T Pressen (bis 650×650 mm) und eigener Pantone-Mischung.

Relativer Werkzeugkostenfaktor
2,0× – 3,5× (im Vergleich zu 1,0× Einkavitäten-Pilotwerkzeug)
Elastomer & Nachbehandlung
Platinvernetztes HCR + Umluftofen-Temperung ~200 °C × 4 Std. (≤ 0,5 % flüchtige Bestandteile für LFGB / BfR XV)
Typische Muster- & Serienlaufzeit
1–3 kostenlose 3D-Geometriemuster (bei Freigabe) · T1-Erstmuster 7–15 Tage · Serie 15–30 Tage
Mit diesen Parametern anfragen Verbindliche Kavitätenauslegung, Toleranzen und Stückpreise erfolgen nach Prüfung Ihrer CAD-Daten.

Transparente Fertigungstiefe: Eigenleistung vs. Partnernetzwerk

Im eigenen Werk bei Youbang (4.000 m²)

  • 3D-Werkzeugkonstruktion (CAD) & DFM-Machbarkeitsanalyse
  • Rohstoff-Compoundierung auf 2 Mischwalzwerken & Pantone-Farbabmusterung
  • HCR-Formpressen (10 × 200–250T, bis 650×650 mm) & LSR-Spritzguss (85T & 120T)
  • Insert-Molding mit Silan-Primer, Umluftofen-Temperung (~200 °C × 4 Std.), Siebdruck & Soft-Touch-Coating
  • 150–200 m² sauberer Wasch-, Prüf- & Doppel-PE-Packbereich sowie optische 2D-Messtechnik

Gesteuert über geprüfte Fachpartner in Dongguan

  • Präzisions-CNC-Fräsen & Funkenerosion (EDM) der Werkzeugstähle nach Youbang-3D-Konstruktion
  • Laserbeschriftung (Backlight-Tasten), Epoxidharz-Doming & spezielle Kavitätenätzungen
  • Kundenspezifische Verkaufsverpackungen (Faltschachteln, Blister, Zugbandbeutel)
  • Akkreditierte Laborprüfungen (LFGB, REACH, FDA, EN 71, EN 14350) über SGS, Intertek oder TÜV (~10 Tage)

Unsicher, ob LSR oder HCR für Ihr Bauteil wirtschaftlicher ist?

Lassen Sie Ihre CAD-Daten kostenfrei gegenrechnen — auf Wunsch erstellen wir ein Vergleichsangebot für beide Werkzeugkonzepte.

Empfohlene Angaben für Ihr Angebot

  • STEP / IGES 3D-Modell + 2D-Toleranzzeichnung
  • Angaben zu beigestellten Kunststoff-/Metall-Einlegeteilen (falls Insert-Molding)
  • Geplante Losgrößen im ersten und zweiten Produktionsjahr