核心采购决策结论(30秒速览)
- 不要试图单靠提高胶料邵氏硬度做清脆按键:峰值按压力(Fp 50–350 gf)与段落回弹比(Snap Ratio = (Fp − Fc) / Fp,建议控在 40%–60%)绝大部分靠 0.25–0.65 mm 斜弹壁厚度与 40°–60° 斜坡角度精修出来。
- 只要壳体面板不强制单键封水死,单键底部务必开 0.15–0.30 mm 互连排气微槽:单键气腔密封死会形成“空气弹簧阻尼”,按下沉闷、松手回弹慢卡键。
- 选准触点导通方案:追求静音长寿命用模内一体硫化导电碳粒直触镀金 PCB(典型接触阻值 <100 Ω);追求超短行程强“咔哒”声则用胶键底部实心顶柱配合不锈钢锅仔片。
硅胶按键按压力(50–350 gf)、行程与回弹段落比曲线
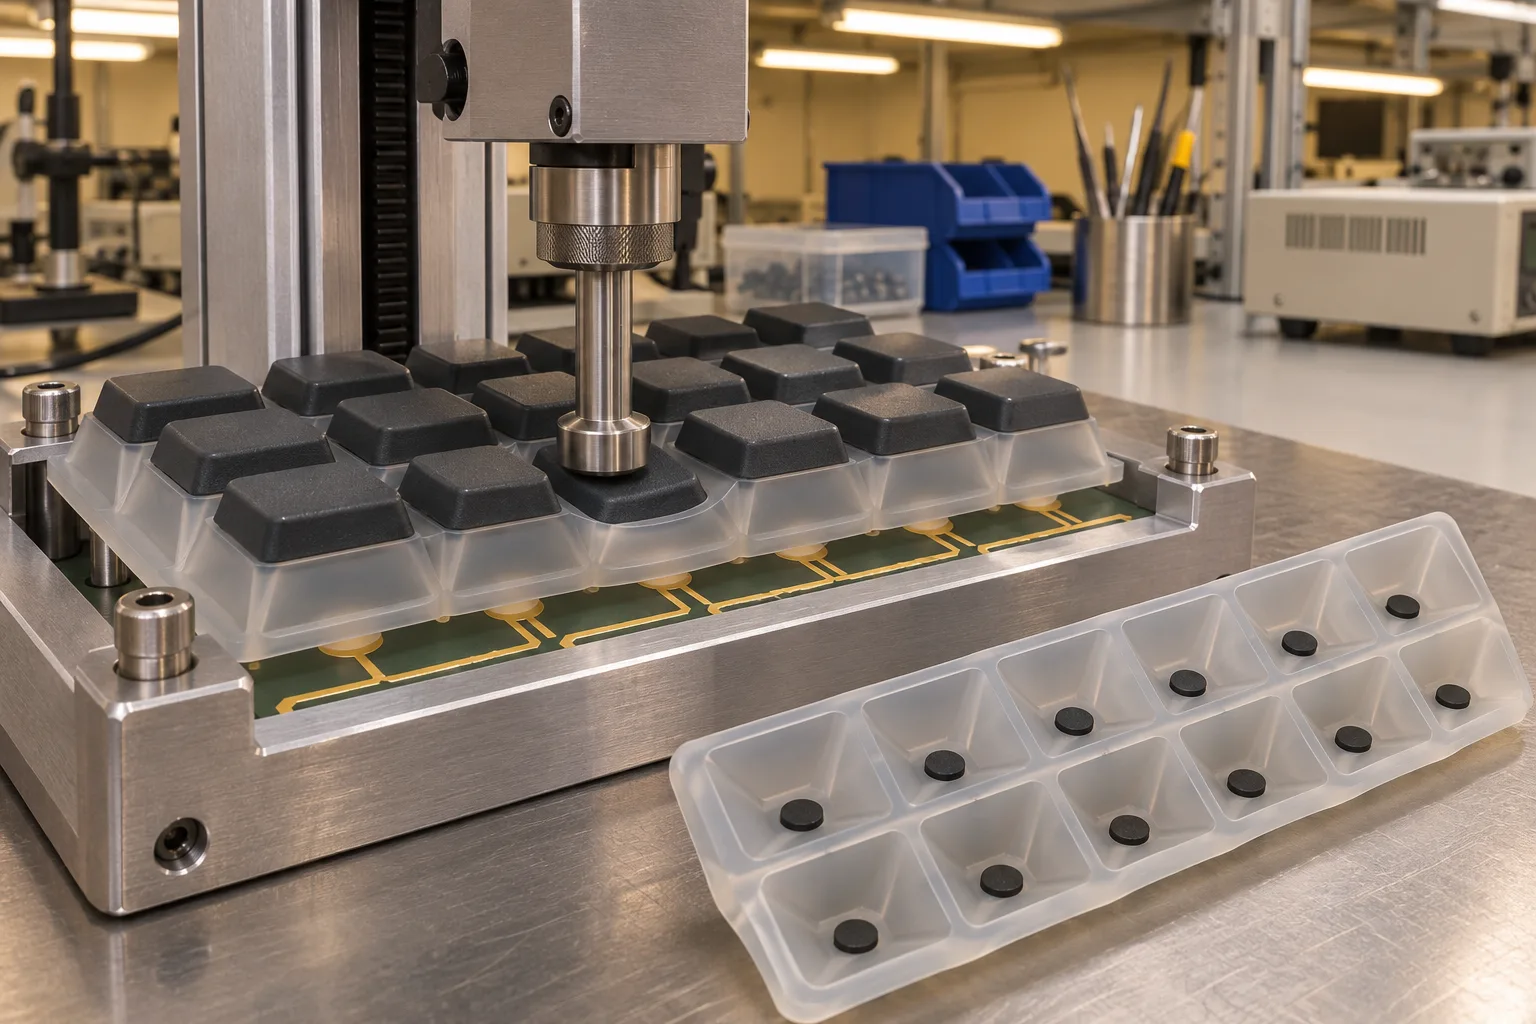
任何一块设备面板、扫码器或手持仪器的键盘,终端买家一上手只会立刻判断两件事:按下去的临界点干不干脆?偏心用指甲或戴手套斜按的时候会不会蹭刮面框不回弹? 而这恰恰是光在图纸标注“55 Shore A”解决不了的问题——决定按压力度与行程寿命的是 ±0.05 mm 级的五轴斜弹壁几何构造与排气叠层设计。
东莞友邦依托 8,000 m² 厂区内五轴 CNC/EDM 模具车间、15 台真空油压模压线、多色丝印遮光镭雕背光站及 P+R 组装线,从钢模分型前就把手感曲线参数逐项落进图档。
1. 按键结构调节杠杆 vs. 实测力-行程曲线变化对照
调按键手感(50–350 gf、0.5–3.0 mm 行程)首要动作是协同修改斜弹壁角度与薄厚比例,再匹配基胶硬度,而非盲目把胶料配方加到 70–80A。 且 T1 首样务必锁进贵司真实前壳与 PCB 板上打曲线复核。
| 模具 CAD 可调结构项 | 对按压曲线(Fp / Fc / 回弹)的物理影响 |
常见工业设计与品控窗口 | 友邦车间实操控制点与排坑提示 |
|---|---|---|---|
斜弹壁厚度 (t) |
峰值力 Fp 约呈壁厚的二次至三次方陡增 |
0.25–0.65 mm 匀薄伞裙壁 |
依托五轴精密 CNC 雕铣控在 ±0.05 mm 精密允差,防同排按键手劲高低不一 |
斜壁倾斜角度 (θ) |
决定按键压溃瞬间的折返脆度与段落落差 | 40°–60°(常见 45°–55°) |
大于 65° 顶牛发死,小于 35° 像海绵垫发肉无确认感 |
| 混炼硅胶基础硬度 | 影响整体刚性底盘与高频回弹恢复速率 | 常见 45–65 Shore A(甜点 50–55A) |
经 200 °C × 4–6 小时 二次硫化定型后,高低温长期不塌腰 |
| 底部气压排气微槽 | 消除封闭气腔受压形成的额外“气囊回阻” | 按键底座开 0.15–0.30 mm 联通槽 |
除非有单键高压防水气密要求,否则不开排气孔极易造成回弹慢半拍 |
| 面框单边间隙与倒角 | 决定斜按按键边缘时是否与塑料面壳刮蹭卡键 | 键帽四周单边间隙 ≥0.20–0.35 mm |
考虑硅胶喷手感油及面框缩水变形,T1 须做真机 30° 偏心拇指盲按检验 |
2. 怎么靠“段落比”与根部 R 角防塌陷和按裂?
专业按键测试机压出的是一条驼峰曲线:先上升到最高按压力 峰值荷重 Fp(常规 50–350 gf),随即斜壁失稳折曲下沉,力量瞬间掉入最低值 触发荷重 Fc,接着导电颗粒碰触电路板:
- 标准手感配方公式: 段落比
Snap Ratio = (Fp − Fc) / Fp。落在40%–60%时既清脆省力、回弹力Fc又足以把手指顺利托起。 - 转折过渡圆角延寿防撕: 不要让斜弹壁两端形成尖锐直角折痕,保持上下过渡
≥0.2–0.3 mm微顺滑圆角,防止长期盲操几十万次后先从斜壁根部撕裂失灵。
3. 导电碳粒直触、锅仔片顶柱与 P+R 组合键怎么定型?
按整机结构堆叠高度与防尘要求分别选择:
- 一体硫化导电黑粒(Carbon Pill): 模压同时在键底精准硫化圆形高导碳粒,接触阻值稳控
<100 Ω范围内(视面积与 PCB 间距而定),按压静音无金属疲劳噪声、性价比高。 - 弹性体顶柱 + PCB 金属锅仔片: 适合仅剩
0.25–0.45 mm极短行程且需要清晰物理响声的手持装备,顶柱尺寸略微预留0.15–0.30 mm不顶死触发区。 - P+R 塑胶硬帽组立与背光字标: 支持客供刚性
PC/ABS键帽涂胶后精准贴合底座硅胶垫,厂内一条龙承接遮光黑油喷涂、高精度激光镭雕透光字符与哑光防沾灰耐磨层,支持100 pcs起小批试单。
把前壳面框 STEP 图、PCB 板上表面间距及理想按压手感基准发给我们,先对照友邦的工业导电按键与 P+R 定制能力及手套操作控制器 P+R 按键实战案例,24 小时内即可获取工程部斜弹壁厚建议与开模评估。
参考标准与法规文献注解
把选型转为可评审的项目输入