核心采购决策结论(30秒速览)
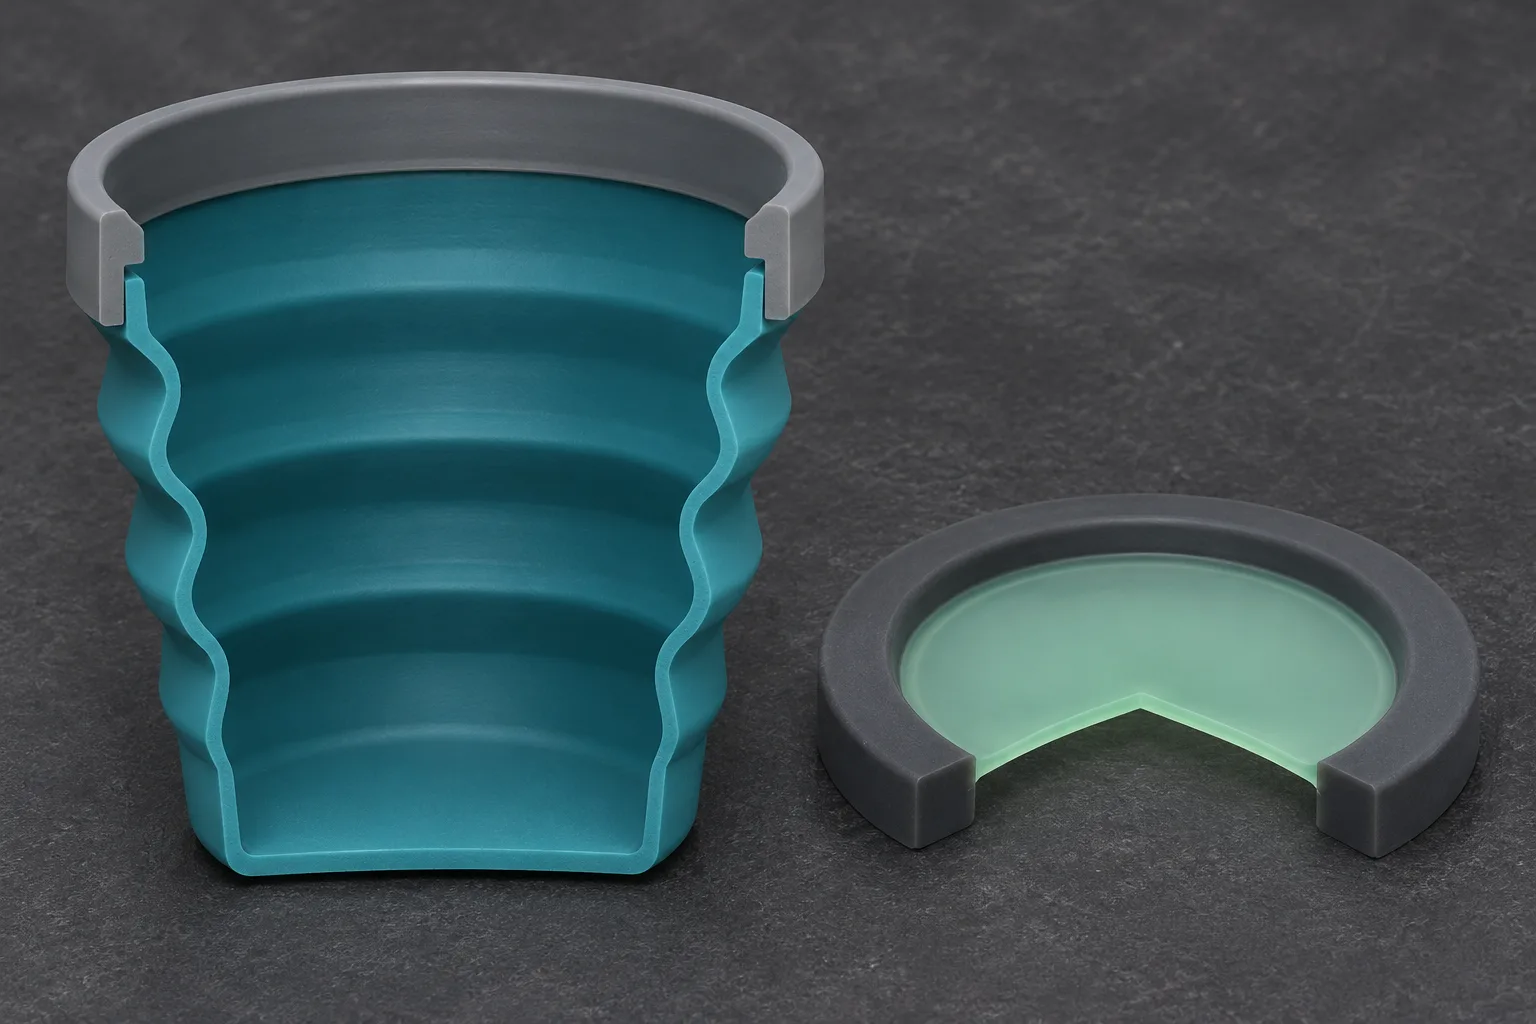
- 优先验证能否用单胶种厚薄壁差(如 50A 胶做 1.0 mm 软折叠薄壁 + 3.5 mm 硬挺筋骨)解决:只需一副模具、零二次结合面脱层风险,前期开模门槛省一半以上。
- 必须同件既无硬塑料又要求 15–30A 柔肤唇边配 65–75A 硬弹硅胶圈时,走“铂金对铂金二次共模”,无需化学底涂剂靠未完全穷尽的交联位点直接共价咬合。
- 一旦需要刚性卡扣、拧盖螺纹或铁锅铲柄的抗弯强度(超出 80A 硅胶能撑住的极限),则改由客供 PC、PA、PP 或不锈钢/铝/铜嵌件涂硅烷底涂配合通孔互锁包胶。
单件软硬分区三条工艺路线:壁厚梯度 vs 双硬度硅胶 vs 硬芯包胶
结构设计在画户外折叠水壶、宠物慢食碗、美容刷头或密封呼吸面罩时,常会在图纸旁标上“外框硬挺撑住、里面唇边软贴 25A”。到了找厂开模阶段,买手最关心的账其实就一句话:为了这半硬半软的手感,到底需要开几套模具、结合牢不牢、100 件试产划不划算?
东莞友邦依托 10 台闭环 LSR 注射机、15 台 HCR 油压机与自营五轴 CNC/EDM 模房,通常带客户把以下三条工艺路线放到同一张桌上算总账。
一、软硬结合三条落地路线:按刚度落差与成本排先后
定制软硬分区硅胶件的高性价比选型顺序:(1)先核算能否凭单胶种 1.0–1.2 mm 薄壁配 3.5–5.0 mm 加强筋一次压成型;(2)要求无塑胶骨架却需要 15–30A 贴肤软胶连着 65–75A 高弹硅胶边框时,选铂金对铂金二次共模;(3)需要刚性拧扣螺纹或骨架支撑时,改由客供 PC、PA、PP、不锈钢、铝、铜 嵌件配合硅烷底涂包胶。
| 方案路线 | 模具套数与产线路径 | 软硬手感跨度上限 | 界面结合风险与代价 | 最典型的 B2B 量产产品 |
|---|---|---|---|---|
| 1 · 单胶种厚薄壁差 | 1 套钢模(HCR 或 LSR);靠 0.8–1.2 mm 软谷与 3.5–5.0 mm 骨位刚度差 |
整体同一 Shore A(常见 45–60A),视觉一体感最强 | 零二次结合界面,不可能分层脱胶 | 折叠硅胶水杯、防撞保护套气囊、单向软唇阀片 |
| 2 · 软硬硅胶二次共模 | 先压 60–75A 硬胶骨架,转入第 2 套 LSR/HCR 模包压 15–35A 软唇 |
实打实 20A 超软触感紧接 70A 硅胶边框,可双拼莫兰迪色 |
铂金对铂金直接分子交联一体;需多一套转模夹具,对合模面防飞边要求极高 | 双色婴儿围兜软兜、两段式贴肤刮板、高柔面罩软垫圈 |
| 3 · 硬塑/金属嵌件包胶 | 客供 PC/PA/PP/钢/铝/铜 骨架清洁→烘烤硅烷底涂→进模 LSR/HCR 包胶 |
真正刚性机械骨架 + 软硅胶止滑封水表层 | 依赖无油清洗 + 硅烷底涂 + Ø2.0–3.5 mm 防脱通孔;T1 拉力必达胶体内聚撕裂 |
带尼龙芯厨具硅胶铲、透明 PC 呼吸面罩气垫、马达防水包胶手柄 |
二、做“硅胶包硅胶”双硬度二次成型时,工厂紧盯的两条铁律
如果产品需要像双色软硬碟片或硅胶奶刷那样“硬硅胶框紧抓软硅胶心”,友邦模房与成型班组必卡死两条工艺红线:
- 双段胶料统一锁定在铂金加成型体系:绝对不要拿廉价双二五过氧化物压出来的硬框再去二次注射铂金液态 LSR——过氧化物残余自由基分解产物极易导致接缝发黏不硫化。第一模出模后必须全程戴洁净手套拿取、禁止喷任何外用脱模剂。
- 第一模只定型、两模合一后再进
200 °C × 4–6 小时二次硫化:第一模先跳过最终长时间高温烘箱保留界面反应活性,待两层硅胶在第二套模具里热交联抱死咬牢后,再整件进入 6 台通风烘箱一次烤完200 °C × 4–6 小时去味稳尺寸。
三、看清硅胶 80 Shore A 天花板:何时老老实实上硬芯嵌件包胶?
很多初创硬件总以为把硅胶配方干到 75A、80A 就能替代 ABS/PC 壳卡扣。实际上哪怕最高硬度 80 Shore A 的纯硅胶依然具备显著橡胶弹性,做螺丝牙、硬卡榫或多层堆叠承受几公斤侧向扭力时会明显让位漏缝。如果结构明确依赖刚性卡接或抗折弯骨架,不如干脆由客供匹配的 PC、PP、PA、不锈钢、铝、铜 硬质内芯来友邦做底涂包胶——同时参考 硅胶包塑胶五金脱胶排查指南 提前避开起边失效。
发来您的 3D 图纸并在截图里圈出想要“撑住的位置”和“按软的位置”至 友邦软硬设计评审通道 即可得到 24 小时内首次回复,对比少模变壁厚与二次包胶的总投入预算。
参考标准与法规文献注解
把选型转为可评审的项目输入