核心采购决策结论(30秒速览)
- 东莞友邦面向客供 PC、PP、PA、不锈钢、铝和铜嵌件开展硅胶包胶成型,一律搭配清洁除油与硅烷底涂剂预处理,配合机械防脱结构保障长期不移位。
- 合格包胶在破坏性拉力测试时应当是硅胶本体被拉断、硬基材表面仍留有一层咬死粘牢的残胶(内聚撕裂);光面整片掀开则说明表面油污、底涂失效或发生了铂金催化中毒。
- 对受热变形温度敏感的 PP 或薄壁 PC 骨架,不能盲目套用纯硅胶高温二段烘烤,必须在开模前按具体塑料牌号核定安全压合温度与防翘边嵌入式封胶槽。
硅胶与客供硬质骨架底涂化学键合及机械止口剖面
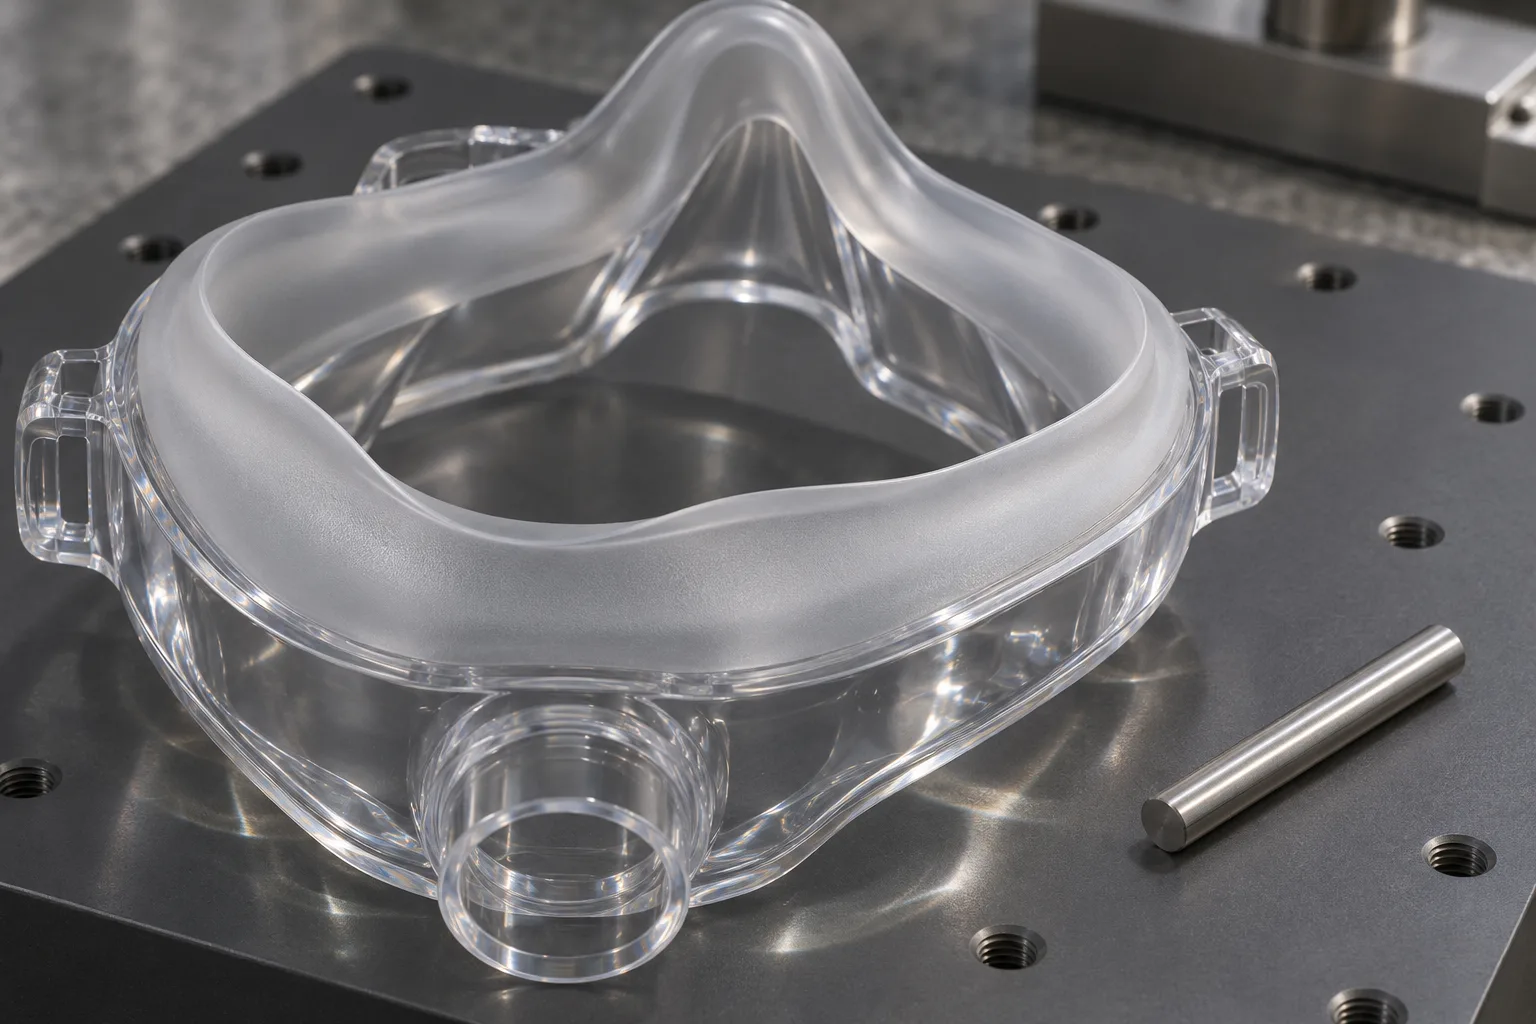
在厨具手柄、呼吸面罩硬框、工业防摔套以及私密健康振动外壳定制里,“包胶脱胶”是最容易引发批量退货的事故。很多项目打完 T1 样觉得拿手扯不动就匆匆签样量产,大货走海运或者洗两次热水却整圈翘边脱开。
东莞友邦把 自营五轴 CNC/EDM 模房、10 台 85T–160T 液态 LSR、15 台 200T–350T 固态模压机 以及 包胶附着力拉力测试台 串联在同一厂内,按客户 客供 PC、PP、PA(尼龙)、不锈钢、铝、铜嵌件 的实际材质特性,把脱胶根因卡在开模前消除。
一、包胶脱胶四大车间病灶对照表(先看断裂面再开方子)
拆开脱胶样品只用看一眼硬基材断裂面就能确诊:基材表面光溜溜无残留硅胶,属于除油不净、硅烷底涂水解或铂金催化中毒(化学键合失败);基材粘着一层撕裂胶体但边角顺着直角开裂,则说明包胶壁厚太薄或缺少 Ø2.0–3.5 mm 机械穿孔互锁及沉槽收边。
| 破坏拉拔现象 | 车间真正病灶根因 | 模具与工艺改法 | 友邦质检卡关标准 |
|---|---|---|---|
| 整片揭开,PC/金属壳表面像镜面一样干干净净 | 注塑厂给塑料脱模喷了硅油脱模剂,或五金冲压表面防锈油未除尽,底涂剂没抓在真基材上 | 通知嵌件厂停用含硅脱模剂;入模前增加针对性清洗脱脂与预处理 | 破坏拉力试验必须做到 硅胶本体内聚撕裂,不允许光面脱离 |
| 外层硅胶熟了,挨着骨架表面那一层发黏不干 | 铂金催化剂中毒:铜材氧化、焊接助焊剂、低端塑料里的胺/硫/锡助剂阻断反应 | 清洗铜件表面并查明塑胶助剂清单;规范涂覆并烤干硅烷底涂阻隔膜 | T1 首样剖切断面检查结合区,交联充分无发黏软芯 |
| 中间拉不断,边口薄唇先翘起并进水 | 边缘刀锋收口失稳:胶边直接压平贴在光滑硬壳顶面,缺沉槽藏边且热缩拉扯大 | 模具压紧硬壳边缘并做 0.5–1.0 mm 浅沉槽藏棱止水 | 冷热交替浸泡/清洗验证后复查边沿,无翘皮进缝 |
| 圆柱手柄能拧着转圈打滑 | 单纯指望平面底涂扛高扭矩旋转,没加物理防转卡销 | 在不伤外观结构的地方开 Ø2.0–3.5 mm 穿孔锁钉或台阶花键槽 | 上工装扭力或拉力计抽检,验证胶钉机械抗剪强度 |
二、塑胶与金属嵌件前处理:绕不开的三条工艺边界
友邦承接包胶业务时,由客户按图纸客供耐温匹配的 PC、PP、PA(尼龙)、不锈钢、铝、铜 骨架进厂,操作层严守三条铁律:
- 按塑料热变形温度匹配硫化热预算: 不锈钢和铝材扛得住
200 °C × 4–6 小时烘烤,但PP(聚丙烯)和部分薄壁PC壳体直接进 200 °C 烘箱会软化变形或扣位跑偏。必须在打样阶段据具体塑料牌号测定合适模具成型周期与保护温控曲线,用 T1 实测骨架卡扣不歪才定型。 - 严控硅烷底涂厚度与车间停放时效: 底涂涂太厚烤完像一层脆玻璃壳一掰就碎,涂完暴露在潮湿空气里过久硅烷会水解失活。采用遮蔽治具薄层匀涂、按窗口烘透闪干后尽快进模热压结合。
- 非包胶光学面与装配卡扣做硬性防溢出遮蔽: 如呼吸面罩硬框或仪表带孔外框,所有卡爪、光学透视窗口在底涂涂刷阶段预先套上硅胶遮蔽帽,模房五轴再把封胶台阶精度稳在 ±0.05 mm 内防止溢胶污染功能卡位。
三、在硬质骨架 3D 阶段就画进去的三个防脱妙招
开钢模前把这三项结构加进去,后续量产良率稳一截:
- 做穿孔铆钉(Through-Hole Pin): 在非受力区或底座隐藏位置开出几个
Ø2.0–3.5 mm贯通孔,注射成型时双面硅胶连成一体物理铆钉,底涂之外再加双保险。 - 给包胶边缘“挖沟藏边”: 与其让 0.3 mm 薄硅胶直接贴到光滑壳体上收尾,不如把硬壳收边区下沉做出 0.5–1.0 mm 台阶槽,让胶边嵌进槽底藏住。
- 交真实供应批次样品来配模: 五金冲压或塑胶注塑件批次公差往往比图纸理论大,请在切包胶模钢材前提供至少数套正式量产嵌件试配,防止模腔硬挤压碎塑胶或压不死而喷毛边。
正在评估包胶骨架可行性或想排查旧模脱胶问题?直接把嵌件 3D 图纸与材质牌号传到包胶工程评审表,24 小时内给到防脱改进建议,也可先看友邦复合包胶产线介绍。
参考测试依据
把选型转为可评审的项目输入