核心采购决策结论(30秒速览)
- 弹性体自带 1.5%–3.5% 的天然热缩区间(LSR 与 HCR 按模温、邵氏硬度和填料比通常落在 1.8%–3.2% 左右)——五轴切钢前必须先锁定真实大货硬度、胶种与着色方案再放缩水。
- 切忌在热模刚出炉时卡尺寸交样:硅胶经 200 °C × 4–6 小时通风二次硫化排出挥发物后,尺寸还会再轻微收紧约 0.2%–0.5%;所有首件报告都必须在烘烤冷却定型后上二次元核准。
- 善用 ISO 3302-1 公差分层预算:只把严密的 ±0.05 mm(M1 精密级小尺寸思维)精确标在防水唇口、沟槽卡位与单向阀口,手柄外观与大跨度边长放宽到 ±0.1–0.2 mm(M2 级)防无谓报废。
硅胶线收缩率(1.5%–3.5%)、二次硫化变形与 ISO 3302 公差控制
很多结构工程师第一次画硅胶零件图,习惯沿用五金机加或硬塑模具模板,在标题栏写死全图通用公差 ±0.02 mm。发给硅胶厂后,立刻面临两难:要么全检剔除率极高导致单件报价翻倍,要么反复修模拉长交期。实际上,把握住弹性体热缩规律并与模具工程师做一次公差分级取舍,往往省下一半无谓沟通。
在东莞友邦 8,000 m² 实体厂区(含自营五轴 CNC/EDM 模房、10 台 LSR / 15 台 HCR 产线、6 台二次硫化烘箱与二次元检测室),控制精度的核心动作聚焦在以下三步。
1. 决定 1.5%–3.5% 线收缩波动的三大工艺因子
硅胶没有“全行业通用写死”的唯一缩水率。哪怕同一副模具,因为胶料配方填料与烘烤工况差异,实测总缩水率也普遍在 1.5%–3.5% 区间波动:
| 影响缩水的关键工艺变量 | 对成品尺寸的实际方向性影响 | 友邦切钢前防走偏操作准则 |
|---|---|---|
| 成型路径与模腔硫化温度 | LSR 液态硅胶一般收缩约 ~2.0%–3.2%;HCR 固态模压视模温与流压在 ~1.8%–3.0% 浮动 |
切钢模仁前按最终量产工艺与目标机台加放专属缩水倍数,并在配合部位预留“偷钢加胶”修整余量 |
200 °C × 4–6 小时 二次硫化烘烤 |
高温排小分子挥发物后成品还会继续微缩约 ~0.2%–0.5% |
严禁出热模直接测生样定论——T1 二次元测量必须在烘箱烤足 4–6 小时且彻底冷却后做基准核验 |
| 邵氏硬度高低与硬质嵌件拉扯 | 越软胶缩水越高;但贴合 PC/PA/不锈钢 嵌件一面被刚性骨架拉住几乎不缩,自由表面则会把收缩推向高度方向(Z 轴) |
包胶结构件采用分向差异缩水补偿建模,避免靠“平均缩水”导致包胶两端翘边 |
2. 怎样按 ISO 3302-1 把公差精准刀法落到实处?
国际橡胶公差标准 ISO 3302-1 将弹性体按尺寸大小与重要程度划分为 M1(精密级)、M2(高质级) 与 M3(普通级):
- 严防死守的
±0.05 mm重点区: 建议仅圈注在 防水双唇高度、卡扣凹槽宽深、O 型圈线径、单向阀口间隙、与硬壳零间隙挡水边 等决定整机组装与防漏成败的核心基准上,由友邦五轴 EDM 精修及二次元检测逐批盯紧。 - 放心让位的
±0.1–0.2 mm常规本体区: 如大杯身外高、手持防摔壳手感外缘、餐垫大尺寸边缘长度,放到常规M2区间可兼顾模具寿命(减少修模报废)并大幅加快 T1 至量产爬坡效率。
3. 用非接触二次元背光测绘消除“卡尺扯皮”
对于 20–40 Shore A 的超软或超大薄片,不同质检员用游标卡尺手劲稍微轻重差异就足以捏出 ±0.15 mm 假误差:
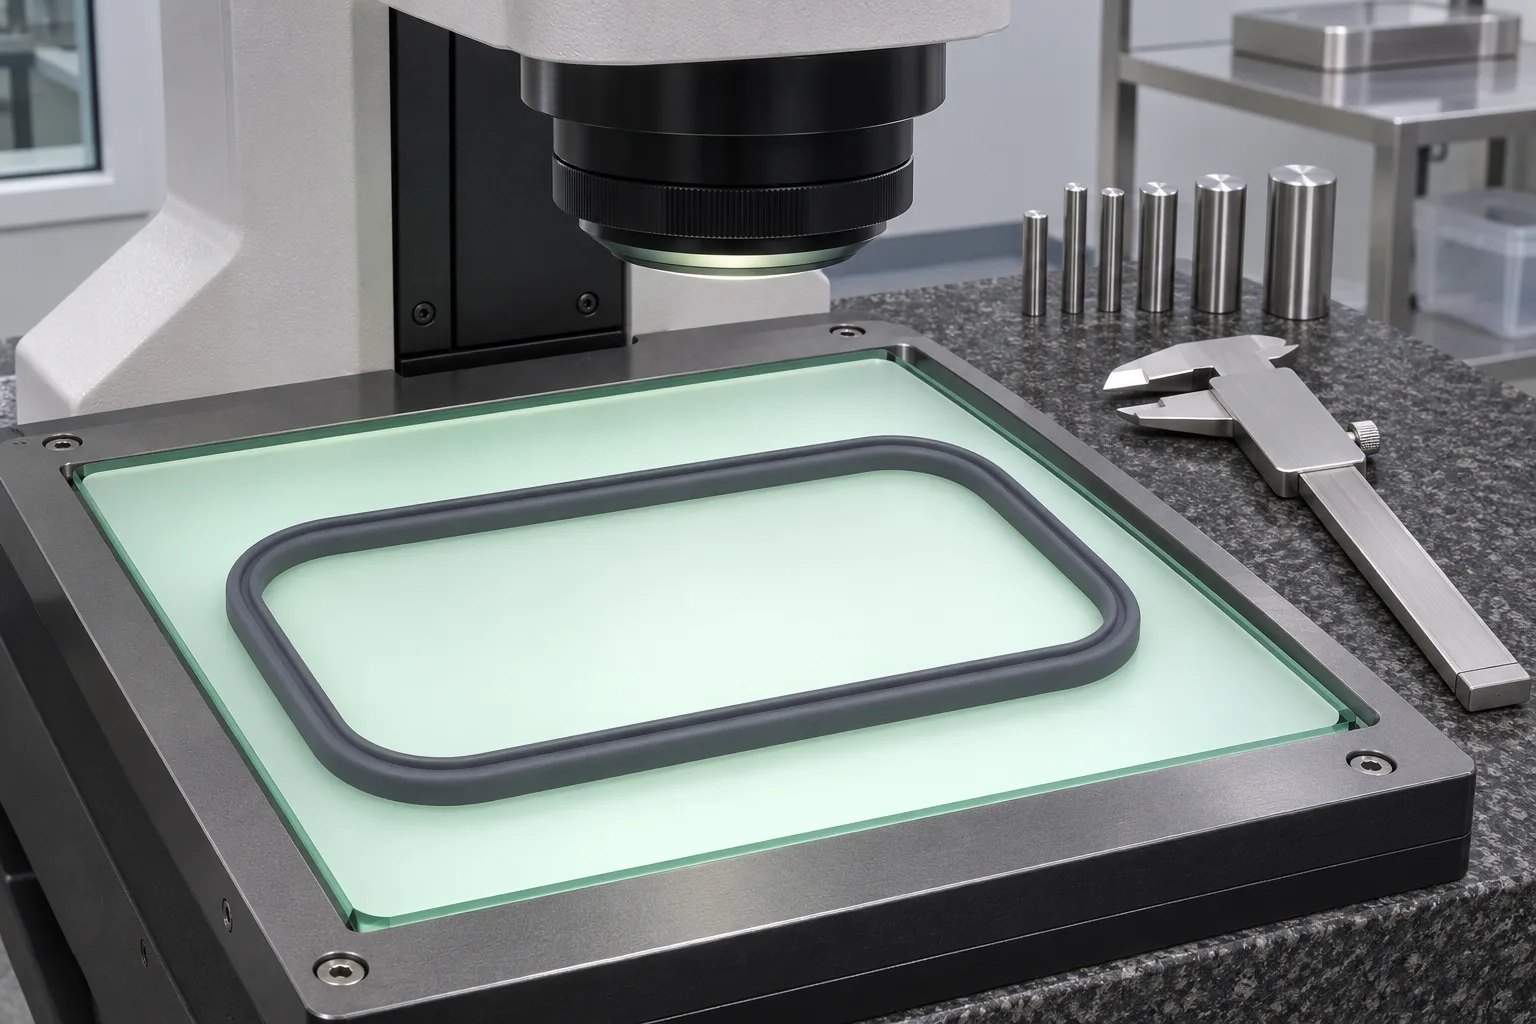
- 在厂内采用 非接触式二次元光学影像仪 平放于透光玻璃台面精准读取边缘廓线。
- 对长条异形件或高柔度护套,建议在 T1 首样评估(
7–15 天) 与客户约定一套对应实体“装机通止治具”联动验收,从100 pcs试单 即锁定一致测量基准。
可先上传 STEP 图纸标注最核心的配合断面至精密密封圈定制专页或工业护线套与 O 型圈专页,友邦工程团队 24 小时内给你出缩水率预判与公差优化反馈。
参考标准与法规文献注解
把选型转为可评审的项目输入