核心采购决策结论(30秒速览)
- 只要模具由两半合起,表面必然留一条合模线;真正决定漏不漏水、割不割手的,是合模线选在哪条边上,以及能稳在多大台阶高度。
- 友邦 15 台 200–350T HCR 真空油压机配合精密自撕边刀口,大货撕边台阶通常稳控在 0.08–0.18 mm;精密薄壁和内贴肤唇口则上 10 台 85T–160T 闭环 LSR 注射(≤ 0.03 mm 微弱合模痕)。
- 下 2D 公差图时请分清“密封/入口重点区域(≤0.05 mm)”与“非装配外边缘”,别笼统写死“全检绝对零毛边”吓高模具报价。
HCR 少腔试产与 LSR 多腔量产分摊曲线
曲线含义与计算方法
| 工艺路线 | 单件综合成本构成 |
|---|---|
| HCR | 单件综合成本 = 钢模费用 ÷ 订单数量 + 单件加工模压费(适合 100 件试单及中等批量) |
| LSR | 较高冷流道模具投入,靠高速全自动周期压低大货单件成本 |
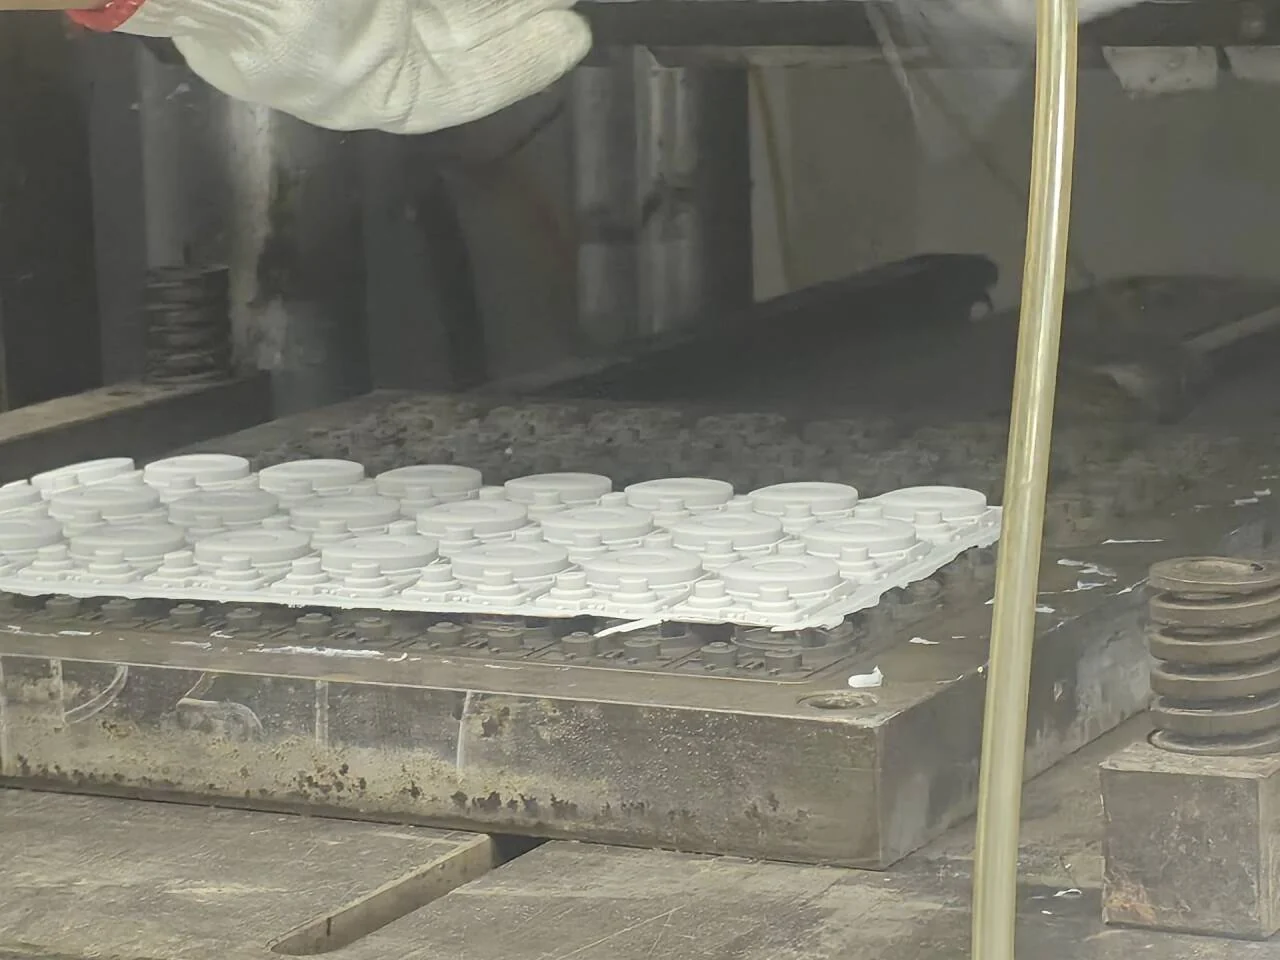
硅胶件在出模那一刻,两半模具钢面之间挤出的那一圈薄胶膜就是毛边(Flash)。对工业防水密封垫圈而言,毛边只要恰好长在密封圈最顶端的受压接触点上,装进沟槽就会顺着合模纹路慢漏气;对餐具与贴肤件而言,修剪拉扯出锯齿缺口不仅外观难看,反复折叠还容易从破损口撕开。
东莞友邦自建 五轴 CNC/EDM 模具车间,厂内跑通 15 台 200–350T HCR 真空油压机 与 10 台 85T–160T 闭环 LSR 注射机。下面把开模阶段怎么从根上压住毛边、少花无谓修边费讲透。
一、毛边控制四大路线对照:残边台阶与模具成本算账
预算有限且外缘允许保留均匀撕边痕的垫片、餐垫、保护套,在 HCR 真空模上做高精度自撕边刀口最为经济(约 0.08–0.18 mm);涉及 0.25–0.35 mm 微薄阀唇、长期贴肤不修剪口沿,以及每年数万套以上高精密件,上闭环冷流道 LSR(≤ 0.03 mm)反而省下后续大量修边工费与报废损耗。
| 控制路线与工艺 | 友邦对应设备平台 | 成品典型残留台阶 / 痕 | 最匹配产品类型 | 模具投入与单件人工账 |
|---|---|---|---|---|
| 1. HCR 真空模压 + 五轴精刻自撕边 | 15 台 200–350T 固态油压机(热板至 650×650 mm) |
约 0.08–0.18 mm 整齐撕边痕 |
咖啡吧台垫、厨房杂件、母婴碗、减震脚垫 | 开模门槛最低(1.0× 基准);靠刀口一撕脱净,少留刀痕 |
| 2. HCR 模压 + 专用治具人工精修 | HCR 模压 + 定心修边刀治具 / 机械轮修 | 约 0.05–0.12 mm 圆弧平滑过渡 |
曲面厚壁异形套、手柄包胶阶梯边、小倒扣结构件 | 模具结构简单;按单件核算修边工时,哑光件外观不泛白 |
| 3. HCR 错位多板模芯藏棱分型 | HCR 模压 + 五轴 EDM 精密分型台阶 | 约 0.05–0.10 mm 隐藏于非工作棱角 |
汽车护线套、沟槽密封垫圈、带安装肩环工业件 | 模具费中等;彻底避开正向密封顶冠,降低气密失效率 |
| 4. 闭环冷流道铂金 LSR 注射 | 10 台 85T–160T LSR 注射机(ISO 13485 体系) |
≤ 0.03 mm(仅极微弱合模压痕,无需刀修) |
LSR 鸭嘴阀/伞形阀、月经杯、呼吸面罩气垫 | 冷流道精模初期投入更高(约 2.2–3.5×),出模即免人工撕边与刃口次品 |
二、开钢模前务必敲定的三条分型避坑规律
第一条:把合模线从“密封最高峰”移到 45° 斜肩或内折角
千万别把圆形 O 型圈或唇形密封罩的分型线摆在直接顶死对配面的 12 点正中线上。配合 [ISO 3302-1][1] 模压公差基准,只要把分型面略微错位到外斜棱边或底脚小台阶上,哪怕存在 0.05 mm 轻微合模痕,也不会隔断核心弹性压紧带。
第二条:留够锐角刀口宽度与深度溢料槽
做 HCR 自撕边最忌讳模仁边缘软塌塌一片、溢料薄而不脆,撕废边时顺带把本体扯出一串狗啃小坑。我们的五轴 CNC 编程会严格拉出 0.3–0.5 mm 锐角封胶切断带(Tear-trim land),外侧立刻跌入 1.5–2.5 mm 排胶井,撕下来既利落又不拉烂成品边。
第三条:包胶结构预留“柔性止胶避让台阶”
给客供 PC、PP、PA 或不锈钢/铝/铜嵌件 做硅胶包胶时,嵌件本身的注塑或冲压来料就有几丝(0.02–0.05 mm)大小波动。如果模具分型硬压硬,稍大一点压伤塑料、稍小一点就满界跑飞边。必须在嵌件边界做一道 0.10–0.20 mm 压溃封胶筋——开模前可先在 包胶基材与底涂核对器 自查来件温耐受与底涂方案,并用 排穴算料对比器 核算转冷流道 LSR 的盈亏平衡数量。
把 STEP 3D 文件和关键受压、外观面发到 工程评估通道,24 小时内给到标出分型线方案与模具成本对比建议。