Youbang · 东莞B2B硅胶制品源头定制

硅胶制品高温 100 °C 水煮与 121–134 °C 蒸汽消毒后为什么发白、发粘、变形软塌?

婴儿吸管奶嘴、月经杯、以及医疗呼吸面罩垫片在交付终端客户后,反复经受居家 100 °C 滚水蒸煮或医院 121–134 °C 高压蒸汽灭菌锅循环考验。一旦出现几轮蒸煮后通体变白发雾、密封唇口软塌失弹或者冒出酸刺鼻味,根子多半不在钢模本身,而在于用了双二五过氧化物体系、矿物填料过重,或者出模后漏掉了足时 200 °C × 4–6 小时的通风二次硫化。

硅胶材料与法规检测修订于

3 分钟阅读东莞友邦硅胶工程团队实操整理

核心采购决策结论(30秒速览)

  • 蒸馏水蒸煮后硅胶内部泛白失透,常见罪魁是传统双二五(过氧化物)硫化残余酸性分解物与未烤净的小分子硅氧烷在湿热下吸水析出——必须切换纯净铂金加成体系 LSR 或 HCR。
  • 经历多次 121–134 °C 高压水汽冲击后变软歪斜,说明聚合物网络交联度未烤透:出模后在 6 台精密热风循环烘箱完成 200 °C × 4–6 小时烘烤(挥发物目标 ≤0.5%),可稳固交联密度。
  • 经足时烘烤定型的纯净铂金硅胶,历经反复高压蒸汽或高温水煮后 Shore A 硬度漂移通常能稳锁在约 ±3A 以内,切缝阀与防漏唇口保持干爽透亮不断流。

沸水与 121–134 °C 蒸汽消毒老化:过氧化物发雾软塌 vs 铂金二次硫化定型
沸水与 121–134 °C 蒸汽消毒老化:过氧化物发雾软塌 vs 铂金二次硫化定型定制硅胶工程控制基准 · 具体尺寸与公差按项目 3D 图纸核定关键工艺参数对比(按具体产品核定)普通双二五过氧化物胶 / 未充分烘烤• 沸水/蒸汽渗入后小分子分解残留析出,表面发雾发白• 湿热加速断链或补交联不足,吸嘴唇口软塌失弹• 反复 121–134 °C 蒸煮后易泛黄、发粘且串出异味• 无法长期满足婴童水煮及医疗湿热灭菌复用要求铂金加成硫化 + 200 °C × 4–6h 通风二次硫化• 无过氧化物酸性副产物生成,多次水煮保持透亮少发白• 6 台热风循环烘箱 200 °C 排净低分子挥发物 (≤0.5%)• 121–134 °C 蒸汽高压灭菌循环后 Shore A 硬度稳在 ±3A 内• T1 即实测沸水 100 °C / 高温蒸汽前后的回弹与透光度选纯铂金配方并严控 200 °C × 4–6h 后硫化,是杜绝消毒发白变软的工程底线
定制硅胶工程控制基准 · 具体尺寸与公差按项目 3D 图纸核定
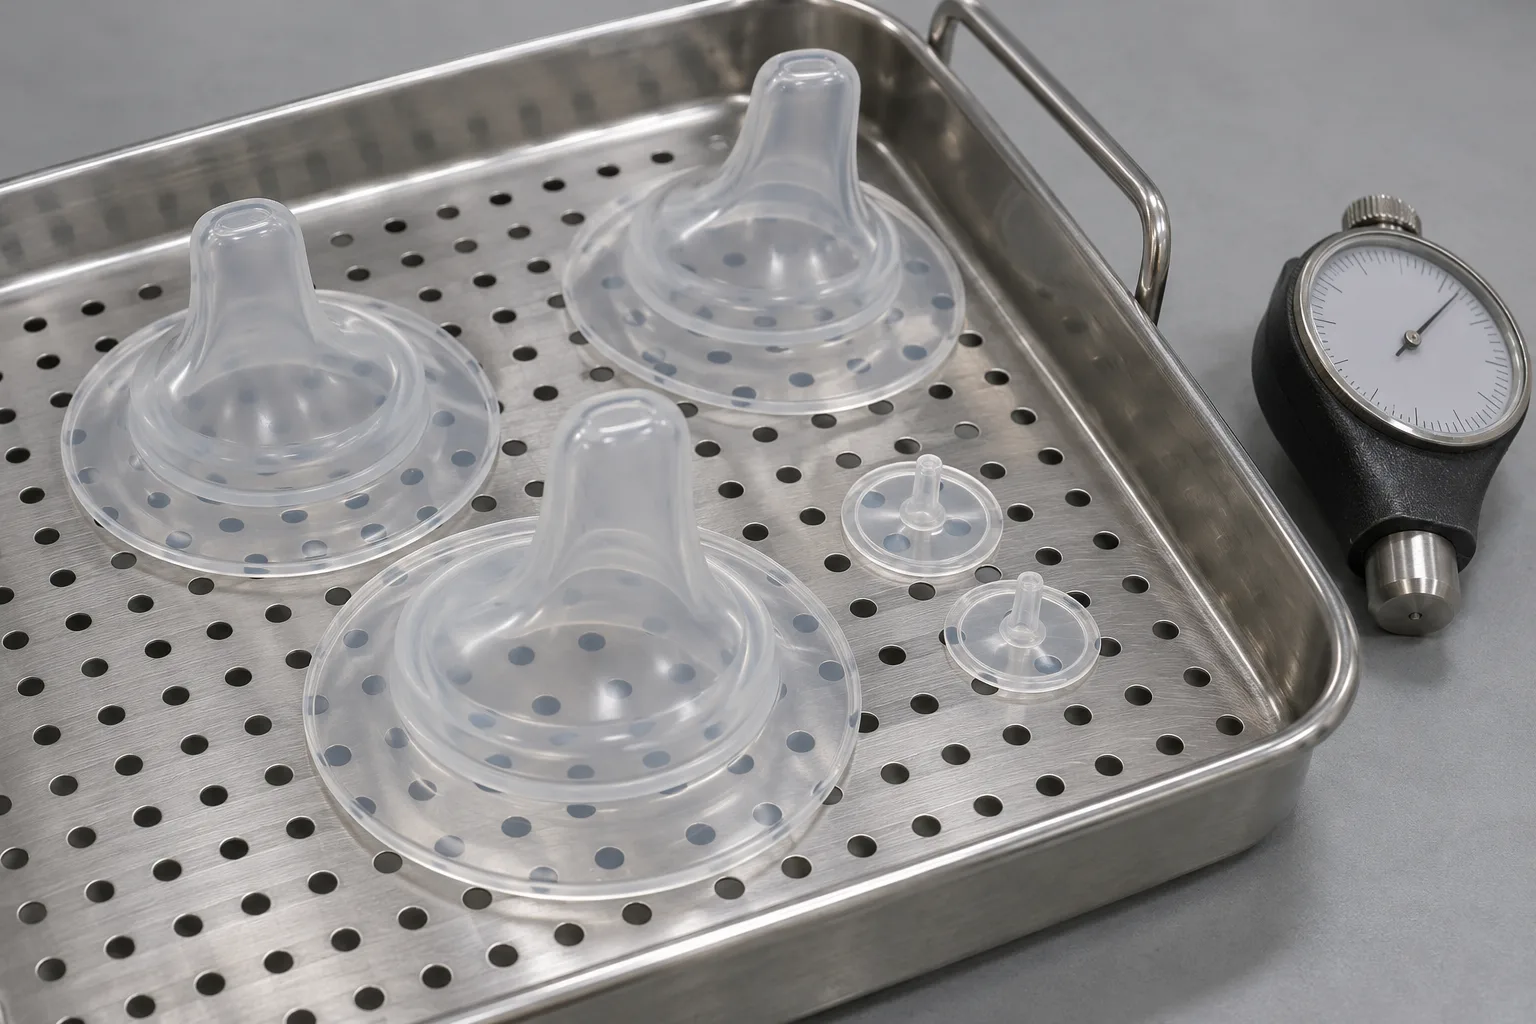
蒸汽灭菌冲孔不锈钢托盘上透亮无发白的铂金硅胶学饮嘴、单向阀片与指针式邵氏硬度计实拍

做婴童辅食餐具、学饮鸭嘴或医疗呼吸鼻罩的品牌,在样品研发验收时最头疼的意外莫过于「常温拿在手里剔透回弹完美,放锅里沸水煮三遍或者上医院高压灭菌锅跑几个循环,拿出来浑身发雾泛白、鸭嘴唇边耷拉变形,还泛出一股怪味」。

在东莞友邦 8,000 m² 厂区内,我们依托 10 台双组份 LSR 注射机、15 台真空 HCR 模压机、6 台热风循环二次硫化烘箱及邵氏硬度实测站,帮结构工程师把湿热老化的两个工程死角掰开讲透:

1. 水煮泛白、软塌与串味的三大工程病根

失效病根 在 100 °C 沸水与 121–134 °C 蒸汽下发生了什么? 友邦厂内工程杜绝路线
使用双二五过氧化物交联胶料 分解产出的有机酸与醇类副产物在热水气渗入时吸水发雾,内壁变浑发白、释出刺鼻微酸气味 全线切纯铂金加成体系 LSR / HCR,从反应机理上杜绝小分子分解残留
漏做或缩短 200 °C × 4–6h 二次硫化 生坯残留低分子环体硅氧烷在高温蒸汽下集中向外迁出,导致表面发黏粘毛絮及硬度掉坡 6 台循环烘箱足时 200 °C × 4–6 小时 通风烘透(控制挥发物失重目标 ≤0.5%)
交联度未闭环或矿物填料过高 高温湿热促使低密交联段轻微水解软化,薄壁阀门闭合变松或吸盘变软塌 T1 首样即做沸水前后透光率及校准硬度对比实测(稳控 ±3 Shore A 区间内)

2. 别只在常温下看样:把「实煮前后硬度与回弹测试」放进 T1 验收标准

采购下单给任何硅胶厂时,不要只等一张出厂硬度读数:

  1. 新模开工 7–15 天拿到足时烘烤后的 T1 实物硅胶样,立刻按终端家庭锅煮(100 °C)或商业临床灭菌(121–134 °C)真实煮洗几轮,看透明壁是否依旧透亮无云雾;
  2. 冷却擦干并静置恢复后复测 Shore A 硬度及关键装配位尺寸,核对阀口密封或餐盘吸力有没有下降;
  3. 按实际出口国递交 SGS / Intertek / TÜV(常规约 10 天) 完成 FDA 21 CFR 177.2600、德国 LFGB 或 ISO 10993 测试并保留 36 个月批记录留样。

3. 从 100 pcs 小批耐蒸煮试投平稳放大

新项目稳步落地不用一开始就压满多穴重资产:

  • 开钢模前先拿免费 3D 打印手板装进真实机器核对咬合公差(快递运费客户自理);
  • 首批 100 pcs 起步试产跑通湿热老化测试与客户终端试销,随后切入 1,000 pcs 或 $2,000 美金 起常规大货交付,并在 600 m² 防尘洁净区清洗与双层 PE 封装出厂。

欢迎到 铂金与过氧化物硅胶对比指南 或 医用呼吸面罩 LSR 气垫定制页面 发来您的清洗消毒条件与 CAD 图纸,24 小时内由工程经理提供牌号配比与烘焙方案。

参考标准与工程文献

  1. 东莞友邦铂金加成硫化 vs 过氧化物硅胶化学对照指南
  2. ASTM D471 / D573 — 橡胶热老化与流体浸泡性能测试方法标准
把选型转为可评审的项目输入

常见采购与工程问答

开模、打样与合规关键答疑

涵盖图纸起步条件、100 件试单与 1,000 件/$2,000 正式起订政策、免费 3D 手板与 T1 硅胶样分工,以及模具所有权与保密协议。

还有具体产品结构问题?

直接发图纸或照片给友邦工程部,24 小时内首次回复。

在线提交图纸 / 申请 NDA →
硅胶宝宝咬胶或面罩煮完表面泛白,究竟是水碱水垢还是材料自身析出发雾?

普通自来水烧水留下的表面钙镁水垢用少许柠檬酸或白醋水一擦即净;而如果用纯净水/蒸馏水蒸煮依然内部透白泛雾,且摸起来发黏带酸气,就是双二五交联剂残余副产物和未脱尽低分子在湿热下的析出坏症。

为什么铂金加成硫化体系耐 121–134 °C 高压蒸汽消毒比传统硅胶稳这么多?

因为铂金加成反应属于碳硅双键加氢交联,反应过程自身不产生有机酸类小分子副产物;再经足时二次硫化排走低沸点环体硅氧烷后,高压蒸汽极难破坏硅氧主链或引起发白黄变。

友邦怎么在打样 T1 阶段就提前排查掉水煮发雾或硬度软塌风险?

针对母婴和医疗耐消毒件,我们坚持 T1 试样全数完成 200 °C × 4–6 小时循环通风硫化后,直接用煮水试验及 calibrated 邵氏硬度计对比浸泡前后的透光度与 Shore A 读数变动,不凭空拿常规出厂数据替代实煮验证。

较厚的固态 HCR 硅胶零件和 0.30 mm 薄壁 LSR 件二次硫化时长一样吗?

常规热风烘烤区间是 200 °C × 4–6 小时,但较厚实体(如 6–10 mm 厚壁密封块或带凹杯的碗身)须严格按外购原料牌号加温和放气节奏梯度烘透,防止内部低分子积压在快速升温时起泡。

B2B 源头工厂 · 24h 内首次工程回复

发来消毒温度工况(沸水 / 121–134 °C 蒸汽)与 3D 图,匹配耐水煮铂金牌号

上传零件结构、预期透光度要求及消毒频次,友邦工程团队 24 小时内匹配纯铂金配方及 T1 试样水煮检验指标。

✓ 试单低至 100 件 · 正式单 1,000 件或 $2,000 美金起✓ 开钢模前免费提供 3D 打印结构手板✓ 客户全额付费模具 100% 归客户所有
周利微信二维码
微信扫码咨询友邦工程部

微信号:18566556911

直接发送项目简述或图纸

图纸需要保密?请先联系签署双向保密协议,再上传文件。

只有权利人或其授权代表可以上传。我们会保存询盘资料和附件,用于报价和后续沟通。

遇到上传问题或图纸超 20MB?可直接发邮件至 zhouli@ybsilicone.com · 《隐私政策》