核心采购决策结论(30秒速览)
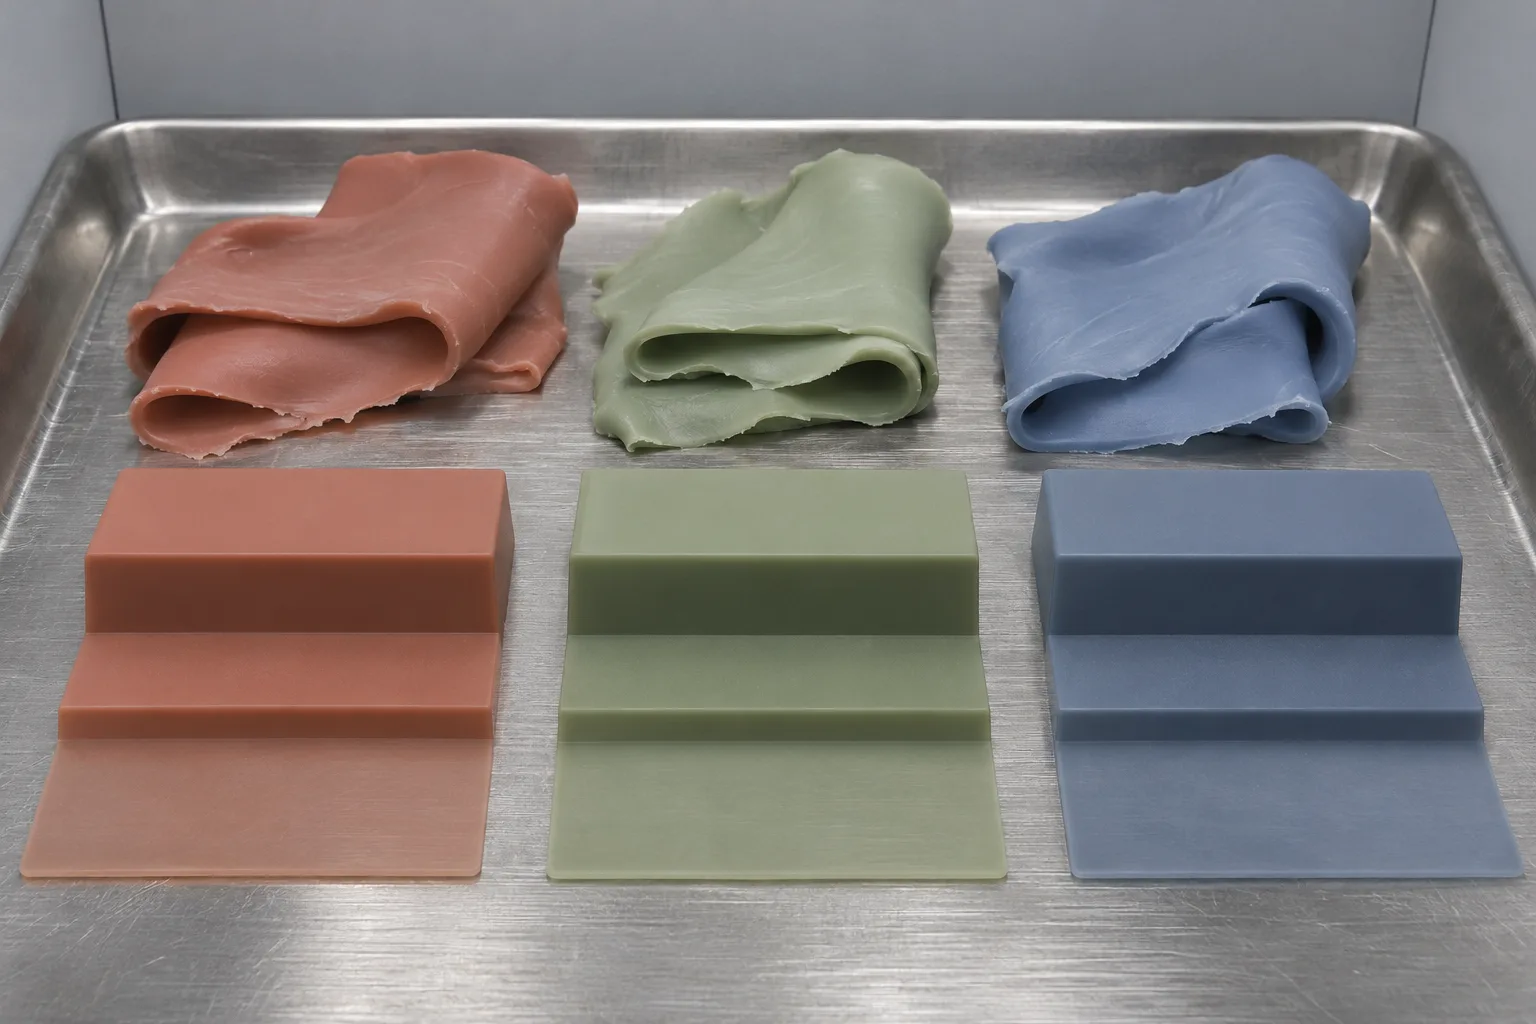
- 纸质潘通色卡靠白纸强反光显色,而硅胶呈半透弹性体,薄壁区透光显亮、厚筋区吸光显深——调色签样必须按实胶阶梯厚度与真实表面纹路确认。
- 经 200 °C × 4–6 小时二次硫化烘烤后,部分有机红黄及浅色系容易微微升温变暖,浅色和奶白等易黄变色系首选铂金硫化体系并做烘烤后预补偿调色。
- 友邦在 8,000 m² 厂区内用 4 台开炼机自调色母配料,并在约定标准光源(D65 日光与 TL84 商超灯)下封存 36 个月签样留样,不按玄学估色、公差范围随具体项目一并锁定。
硅胶跨壁厚透光梯度与 200 °C × 4–6h 二次硫化预补偿流程
买手采购定制硅胶件时,最怕遇上“同一张潘通色号,打出来两只手看颜色不一致”:一套辅食套装里软勺柄和硬碗底对不上色、折叠盒薄壁褶皱和加厚扣边深浅不一,或者明明拿着纸质 Pantone Solid Coated 色卡点名,收到 T1 样品却感觉总隔着一层灰雾感。这并不是工厂随意兑料,而是硅胶弹性体自带物理光学脾气——透光深度、模面细纹、二次硫化热漂、对色灯箱光源这四个开关缺一不可。
东莞友邦在 8,000 m² 厂区内配有 4 台自动开炼混炼机与切料预成型机、6 台二次硫化烘箱及对色灯箱,把批色稳控拆解成下面这套开模前就能跑通的工程规范。
一、导致硅胶实物跟纸质色卡“看着不一样”的四大根源
控制多批次定制硅胶色准的关键动作:调色样必须用同等配方经 200 °C × 4–6 小时二次硫化后的实胶阶梯色板,在约定的 D65 / TL84 光源下对照主视觉厚度签封,不可只拿光泽铜版纸色卡拍脑袋验收;同时按项目特点明确公差,留档 36 个月以便返单复现。
| 颜色偏差来源 | 客户最常误判的现象 | 真实物理原因拆解 | 友邦厂内纠偏对策 |
|---|---|---|---|
| 铜版纸色卡 vs. 半透胶料 | 实胶像蒙了淡淡乳雾、饱和度略低一档 | 纸卡用亮白底强反光,硅胶光会透射进胶体内散射 | 按实色遮盖度或半透手感调色母遮光填料比例,按实胶色板定标 |
| 同件跨壁厚透光深浅差 | 0.8–1.2 mm 薄缘浅亮,4–5 mm 加强筋发深沉 | 同一克重色膏在厚壁光程吸收翻倍、薄壁透底发亮 | 打样即做多厚度阶梯色片(兼顾薄壁和厚边最舒适折中区) |
| 200 °C × 4–6h 二次硫化漂移 | 出模看着挺正,烘完味道变浅、米白泛黄 | 传统双二五交联残余与部分不耐高温有机色粉氧化 | 浅/奶/蓝调改用铂金硫化生胶 + 耐高温色浆,烘烤完成再交样 |
| 不同光照环境“同色异谱” | 白天窗边看着对,一进商超冷暖 LED 柜台发灰变绿 | 塑胶件、硅胶件与印刷彩盒反射光谱曲线不同 | D65 日光与 TL84 商超灯双光源并排对照,避免单一灯下偷换偏色 |
二、厂内 4 台开炼混炼联动模面纹路:不外等、不脱节
不少纯代加工车间要等上游混炼厂发货,颜色微差来回快递折腾半个月;友邦自有 4 台自动混炼机与模具加工车间无缝衔接:
- 配料调色先过实烘再交客户:色膏与高抗撕食品/医用级混炼胶在开炼机充分滚炼均匀并压出试片,必经与正式大货完全同条件的 200 °C × 4–6 小时热风循环烘箱,把温度热漂预先找补回来再切样寄出。
- 模具表面粗糙度决定目视明度:完全同锅出来的棕色或深炭黑胶料,打在镜面亮光模腔里显得油亮深邃,打在 EDM 微细火花雾面模腔 里会柔化成高级莫兰迪磨砂质感——因此颜色签样必须同步写明表面纹路粗细,不能拿镜面小圆片代签哑光大壳套。
- 跨材质套装先寄硬塑/包装基准件:若您的产品像 车载中控硅胶垫与原车内饰配套 或母婴 PP 盒盖套组那样需和塑胶/布面/铝框紧挨着搭配,直接寄来一颗实物配件,调色工程师直接拿它跟硅胶样片在灯箱内并排对色。
三、跨批翻单防偏色清单(开模前发给工程就省心)
在发 3D 图纸准备开钢模打样时,随需求附清这三行信息最管用:
- 写明参照优先级:以 Pantone C 号为准,还是以某块寄来参考实物的色泽为准(两者在硅胶上有冲突时以哪边第一顺位);
- 对齐壁厚最关切区域:标明哪一面是品牌正面主要视区(如 2.0 mm 外圈),允许旁边 0.8 mm 密封小唇边自然轻微透亮;
- 确认 36 个月签封留样归档:经双方确认的阶梯实胶色板一式双份封存,后续半年、一年续单投产直接按批号与留样主色板首检过关再批量成型。
正在筹备多 SKU 潘通专色开模?直接附上目标色号、图纸与配套饰件信息提交至 友邦配色打样评估通道 即可获取 24 小时内首次回复,也可先看 颜色、标识与包装配合工艺 核对丝印与雾面细节。
参考标准与法规文献注解
把选型转为可评审的项目输入