核心采购决策结论(30秒速览)
- 客供不锈钢与铝车削件自带看不见的微量攻丝切削液或防锈油蜡膜:入模前一律过超声波除油脱脂,再按金属牌号涂覆硅烷底涂并定温预烘架桥,配合滚花/通孔锁合。
- 裸黄铜与红铜零件表面的含硫/胺杂质及铜离子极易抑制铂金 LSR/HCR 表面交联硫化(俗称“中毒不熟”):工程上优先建议做镀镍隔离,或通过严格单批底涂隔离阻断接触。
- 阳极氧化铝外观件不可直接用硬钢模大力死压封胶:须核紧来件公差上限,配合自营五轴模房的阶梯避让封胶台面,出模后再用拉力机验证「胶断而底涂不离金属」。
不锈钢、铝合金与铜合金嵌件包胶除油、防铂金中毒与底涂防脱胶四步流
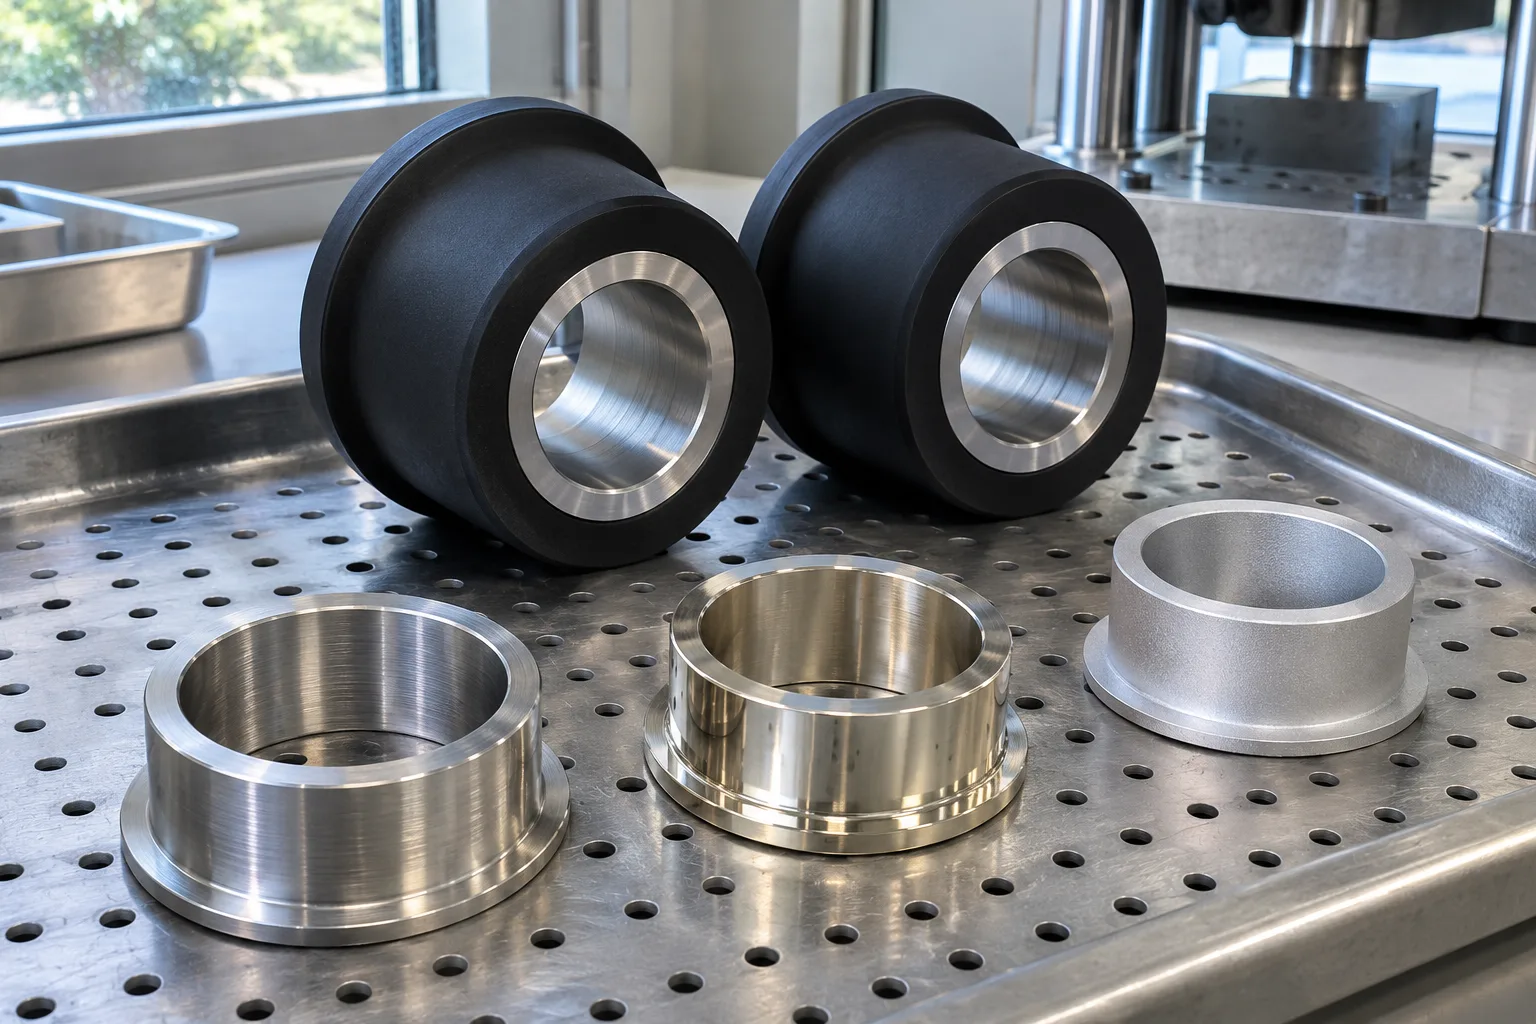
金属嵌件硅胶包胶的返修率,八成以上不是出在机台压力不够,而是栽在**「没管住客供金属来料隐形污渍、化学相容禁区及来件公差」**上。一旦大货已经打完几万只才发现五金接缝渗水脱壳,全批报废的损失甚至高过模具本金。
东莞友邦在 8,000 m² 厂区内通过 15 台真空油压机 + 10 台闭环 LSR 机 + 自营五轴模具车间 + 附着力拉力测试机,对客户提供的不锈钢、铝、铜三大金属嵌件严格落实四重把控:
1. 不锈钢、铜、铝三类五金包胶失效红线对比
| 客供五金种类 | 最常见的包胶踩坑原因 | 友邦厂内预处理与开模防线 |
|---|---|---|
不锈钢件(304 / 316L) |
冲压拉伸油、攻丝切削液或防锈膜残在缝里,硅烷底涂根本咬不住金属导致一拉整块脱落 | 进线统一先走超声波除油洗净,再浸涂/喷涂金属匹配级硅烷底涂并定温预烘活化;非工作柱面加设滚花/通孔咬合 |
| 黄铜与红铜件 | 铜表层微量硫/胺杂质及游离铜离子极易毒化铂金硫化催化剂,导致紧挨铜面那层硅胶持续软黏发黏 | 强烈建议先在铜件表面做化学镍/亮镍镀层隔离,并在 T1 专项切片确认界层彻底固化干爽无黏连 |
| 阳极氧化铝合金 | 铝材偏软且表层脆,合模缝公差没控紧时:压太狠直接夹扁压白氧化边,留太松又顺缝漏胶披锋 | 切钢前核紧铝件实物波动公差,在五轴钢模预设精准止口避让台阶,防止硬碰挤压伤外观棱线 |
2. 「硅烷化学架桥 + 机械防转锁扣」双保险规则
永远别只靠薄薄一层底涂扛死长期冷热循环及扭矩扳动:
- 在包胶被覆盖的金属颈部提前加工 直纹滚花、防转平边槽或
Ø2.0–3.5 mm透胶圆孔,让压进去的软胶凝固成物理栓锁; - 涂完硅烷底涂的五金必须严格按温度节奏预烘成膜,配合随后的
200 °C × 4–6 小时循环烘烤消除湿热环境下的底层水解松动。
3. 用破坏性「内聚撕裂」验真再放行大货
切钢 7–15 天拿到首批 100 pcs 起步试产 T1 样件后,绝不能只凭“看着外观对齐”签样:
- 直接切口夹上拉力机做破坏拉扯或剥离测试:真合格件一定是“硅胶体自身扯断、五金面上粘死残胶皮(内聚撕裂)”,绝不容许整块橡皮光溜溜从金属底面完整剥下。
欢迎把您的金属螺丝、铝合金壳体或铜套嵌件图纸发往 五金与塑胶包胶制造专页 或 工业减震胶柱与脚垫专页,24 小时内工程师回复除油、底涂隔离与定位封胶评估。
参考标准与工程文献
把选型转为可评审的项目输入