
核心采购决策结论(30秒速览)
- 核对真实机台参数:如 85T/120T LSR 注射机与 10 台 200–250T HCR 油压机是否匹配产品壁厚与幅面。
- 逐字阅读 ISO 证书扫描件范围:管理体系认证(ISO 13485 / 9001)绝不等同于成品 FDA/CE 注册或许可。
- 明确自做与外协边界,并要求贯通“原料批号 → 生产批次 → 二次硫化 → 出货单号”的检验记录。
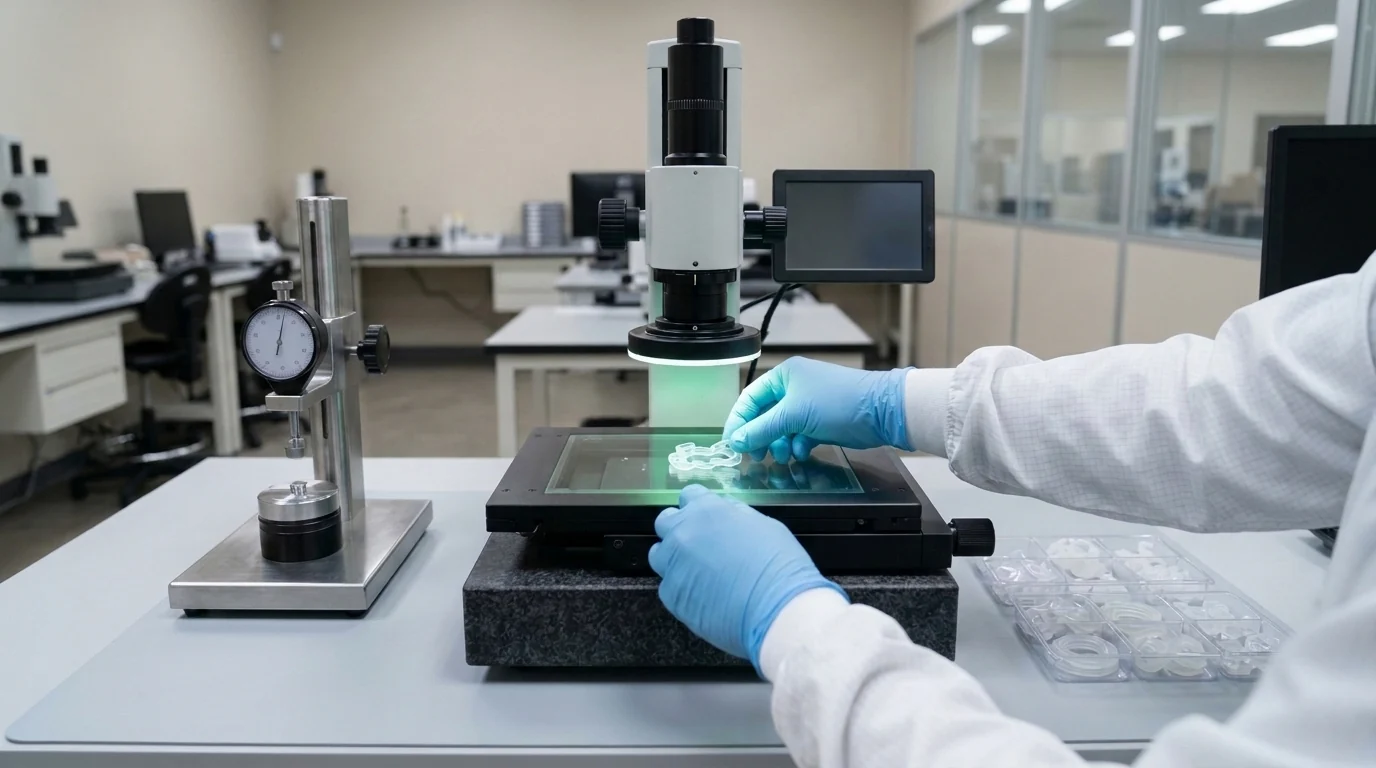
评估定制硅胶制造商的核心,是在支付开模费前核实五项可追溯硬证据:成型机台吨位与热板幅面是否匹配产品几何、厂内自做与外部外协工序是否透明切分、ISO 9001 与 ISO 13485 证书扫描件上的证载范围与排除项、通风烘箱二次硫化及光学/硬度检测配置,以及从生胶批号到出货单号的批次追溯链。真正可靠的制造工厂会按具体图纸给出公差与测试边界,而非口头承诺覆盖全品类的“万能保证”。
无论是远程审核东莞源头硅胶厂还是实地验厂,采购与品控团队均可按以下五维矩阵逐项交叉验证。
一、硅胶制造商五维工程审厂对照表
| 审核维度 | 贸易商或夸大宣传常见风险信号 | 采购方应索取的可验证证据 | 东莞友邦硅胶已确认事实基准(2011年成立,4,000 m²) |
|---|---|---|---|
| 成型设备与薄壁极限 | 笼统宣称“液态、固态、挤出、十万级无尘机械手全自动一应俱全”却无吨位参数 | 机台台数、锁模吨位、热板尺寸及按结构评估的薄壁参数 | LSR 注射机 2 台(85T、120T)(薄壁 0.25–0.30 mm);HCR 油压机 10 台(200–250T,热板 400×400–650×650 mm)(薄壁 0.40–0.50 mm);人工取件修边(不虚构挤出、机械手或冷冻修边) |
| 自做与外协真实边界 | 小体量工厂声称模具CNC、电镀晒纹、彩盒印刷与实验室检测全部厂内自建 | 书面列明混炼、模具、表面处理与包装各自归属 | 厂内自做: 模具设计、2台开炼机混炼配色(填报 ΔE ≤ 1.5)、成型、二次硫化、丝印、喷手感油、150–200 m² 净化清洗装配包装;外协配合: 模具CNC加工、镭雕/滴胶/晒纹、定制包装 |
| 体系证书证载范围 | 贴出 ISO 图标便自称“FDA 认证工厂”或“全系医疗级许可” | 完整原页证书扫描件(核对主体、信用代码、证号、起止日与英文/中文范围原文) | ISO 9001:2015(21424Q0270R1S,非食品及非医疗硅胶生产);ISO 13485:2016(62026Q00072R100,硅胶制品生产,排除需资质许可产品) |
| 检测设备与二次硫化 | 对软胶随意承诺金属级 ±0.01 mm 公差,为省电费省略烘箱二次除味 |
在用检测仪器清单、公差评估准则及后硫化工艺记录 | 二次元影像仪 ×1、邵氏硬度计 ×3;精密部位典型 ±0.05 mm(普通位 ±0.1–0.2 mm);通风烘箱二次硫化通常 200 °C × 4 小时 |
| 批次追溯与模具权属 | 原料无批号台账,或以“低价模费”为诱饵锁死客户转模权 | IQC 至 OQC 流转单据样张 + 书面模具所有权条款 | IQC → IPQC → FQC → OQC 串联原料批号 → 生产批次 → 出货单号;客户付费模具 100% 归客户所有 |
二、用一份真实图纸测试工程团队的 DFM 深度
初筛阶段无需冗长问卷,直接发出产品的 3D STEP 与 2D 图纸,观察对方在 24–48 小时内的工程回复质量:
- 工艺与分型逻辑是否闭环: 能否结合
0.25–0.30 mm薄壁膜片、一体透气微孔或预计年需求量,客观分析该走85T/120TLSR 液态注射还是200–250THCR 固态模压,并明确指出分型线、自拆边槽或进胶点的位置? - 包胶材料边界是否诚实: 若涉及嵌件包胶,工程人员是否主动询问骨架塑胶牌号与热变形温度?友邦明确仅在已验证的客供 PC、PP、PA、不锈钢、铝、铜(配合专用底涂 Primer) 范围内接单评估,绝不盲目承诺免底涂自粘或未验证基材。
- 公差表述是否符合弹性体物理规律: 硅胶属于
0–80 Shore A(常用30–70A)高弹性体,接触式卡尺测量极易受压变形。专业工厂会区分精密靠破尺寸(典型±0.05 mm,采用二次元非接触光学影像复核)与常规自由尺寸(±0.1–0.2 mm),按图逐处确认。
三、逐行核查体系证书扫描件,区分“车间净化区”与“产品注册”
查阅供应商体系证书(可在友邦质量与认证页面核看完整原页扫描件)时,务必厘清三道合规红线:
- 核对证载主体与适用范围原文: 友邦 ISO 9001:2015(证号
21424Q0270R1S,有效期2024-11-13至2027-11-12)证载范围为 Production of Silicone (Non-Food&Medical use),不用于背书食品或医疗产品;ISO 13485:2016(证号62026Q00072R100,初证2023-03-30,换证2026-03-25至2029-03-24)覆盖硅胶制品生产,但明确排除须取得行政资质许可的医疗器械成品。 - 区分“后道净化装配区”与“无尘室注塑”: 友邦设有约 150–200 m² 净化装配区(含风淋室、更衣缓冲、清洗检验、装配与包装工位),专用于医疗配件与个护硅胶件的后道洁净处理,但并不对外虚构“万级/十万级无尘注塑成型车间”。
- 区分工厂体系认证与品牌方产品注册: ISO 13485 证明工厂具备医疗器械质量管理与批次追溯体系;而目标市场要求的 美国 FDA 企业列名/510(k) 或欧盟 CE 产品注册 均归属于商业品牌方主体,工厂负责提供生产批次记录与上游材料文件协助申报。
四、将上游原料 COA 与成品第三方检测报告严格剥离
切勿将一份上游生胶厂的通检报告等同于您的有色成品合格证(详见硅胶检测报告核对指南):
- 原料层: 核对生胶品牌(瓦克、信越、迈图、陶氏、埃肯、东爵、正安等)的批次分析证书(COA)及色母环保声明。
- 制程层: 核对二次硫化烘箱记录(通常
200 °C × 4 小时通风烘烤,确保欧盟 LFGB / 母婴挥发物失重≤ 0.5%)。 - 成品层: 针对最终定型颜色与结构件,委托 SGS、Intertek 或 TÜV 开展成品提取与迁移测试(周期通常约 10 天),覆盖
FDA 21 CFR 177.2600、LFGB、EN 14350、CPSIA、RoHS或REACH。
五、通过两级样品门槛与书面条款锁定量产交付
正式投产前,建议先通过免费 3D 打印结构样(1–3 件)(需求明确、报价确认、图纸清晰即可申请,运费客户自理)确认外形与装配,再在 T1 模具硅胶样(新模通常 7–15 天) 上签封外观修边极限样、硬度与二次元尺寸报告,并书面确认模具客户所有权、保密协议(NDA)及15–30 天常规量产排期。
下一步可结合定制硅胶产品成本拆解准备比价清单,或直接上传图纸获取工程评估。
开模前工程避坑清单
硅胶定制开模前 8 项 DFM 自检卡
发图询价或开钢模前逐项勾选核对,减少改模返工与法规退货风险。
0 / 8项已核对