
核心采购决策结论(30秒速览)
- 闭环 LSR 精密注射(85T & 120T 机台):口沿几乎无飞边、通气微孔模内镶针一体成型,杜绝手工冲孔毛刺。
- 二次硫化与净化后道:通风烘箱约 200 °C × 4 小时除味(挥发物 ≤ 0.5%),随后进入 150–200 m² 净化装配区清洗、灯检与密封包装。
- 合规权责清晰:友邦运行 ISO 13485:2016(62026Q00072R100)批次追溯;终端美国 FDA / 欧洲市场产品注册归属品牌方。
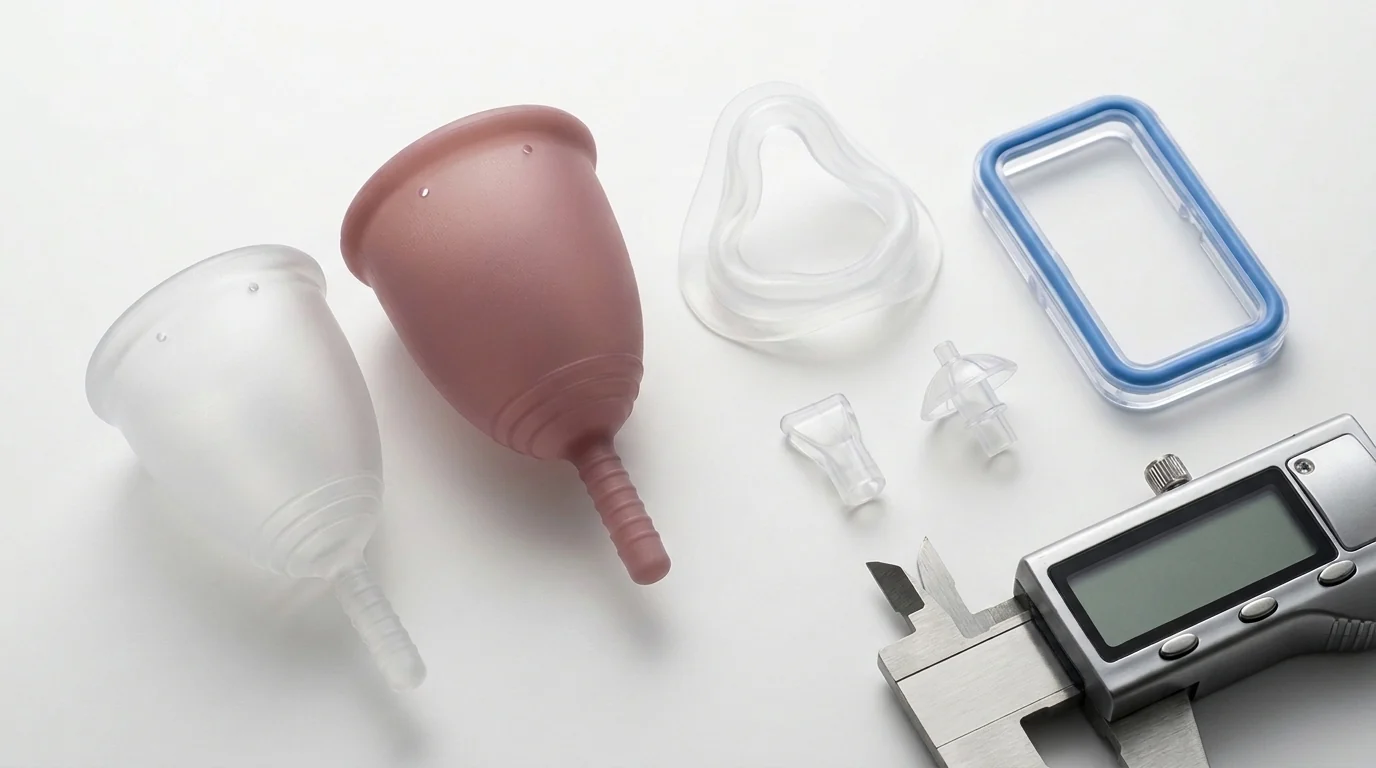
现代高品质硅胶月经杯普遍采用双组分液态硅胶(LSR)闭环注射成型工艺,配合外购医疗级铂金加成硫化弹性体制造,而非传统的开放式固态模压(HCR)。在精密镜面不锈钢模具中,杯身薄壁、圆润密封口沿、内壁容量刻度、底部拉环以及斜向防负压透气微孔可在单次射出中一体成型;脱模后依次经过**通风烘箱二次硫化(通常约 200 °C × 4 小时)**及 150–200 m² 净化装配区清洗、100% 目视灯检与密封包装,全程运行 ISO 13485 批次追溯管控。
月经杯是东莞友邦最具代表性的成熟定制品类之一(典型月产能参考约 5 万只/月;历史年度出货参考约 11 万只/年,主要面向欧洲与北美品牌商及进口商,产能与实际出货分开统计)。以下为您拆解从胶料选型、模具设计到合规交付的四个关键工程环节。
一、为什么月经杯优选 LSR 液态注射而非 HCR 固态模压?
理解液态硅胶(LSR)注射成型与固态模压在口沿毛刺与透气孔结构上的代差,是把控终端佩戴舒适度的第一步:
| 关键制造指标 | 液态硅胶(LSR)闭环注射成型(友邦 85T / 120T) | 固态硅胶(HCR)开放式油压模压 | 对终端女性用户体验与卫生安全的影响 |
|---|---|---|---|
| 供料与混色方式 | A/B 双组分密封桶泵送 + 静态混合器闭环注射 | 开炼机敞开混炼出片 + 人工裁条投料 | 闭环管路大幅降低空气粉尘与异物卷入风险 |
| 杯口密封沿分型线 | 精密钢模镜面靠破,口沿几乎无肉眼可见飞边 | 存在溢料毛边,依赖人工刀片/剪刀修剪 | 避免手工修边留下的微小锯齿刮擦敏感黏膜组织 |
| 防负压透气微孔 | 模具斜向镶针一体成型(常见孔径 1.2–2.0 mm) |
常在出模后用空心冲针二次人工打孔 | 模内一体微孔内壁光滑抗撕裂,不留藏污纳垢的撕裂毛茬 |
| 壁厚均一度与弹开力 | 高抗撕裂、低压缩永变,精密部位公差典型 ±0.05 mm |
上下模合模偏心易致杯壁厚薄不均 | 确保折叠置入后干脆弹开贴合,经数年沸水消毒不变形 |
| 多软硬度 SKU 拓展 | 同一套钢模常可兼容生产 35A 柔感款与 45A 经典款 |
需按批次重新开炼混胶,换产边角料多 | 帮助品牌方以一套模具投入同步推出“敏感型”与“运动型”双版本 |
二、第一步:外购医疗级铂金 LSR 胶料与邵氏硬度调校
月经杯单次体内留置长达 8–12 小时,材料化学纯净度与回弹模量直接决定产品口碑:
- 外购医疗级双组分铂金 LSR: 友邦采购瓦克(Wacker)、信越(Shin-Etsu)、迈图(Momentive)、陶氏(Dow)、埃肯(Elkem)、东爵、正安等上游厂家的双组分铂金加成硫化液态硅胶,100% 不含双酚 A(BPA)、邻苯增塑剂、乳胶蛋白及有机过氧化物,上游基础生胶具备原厂 ISO 10993-5(细胞毒性)、ISO 10993-10(致敏与刺激)或 USP Class VI 生物相容性测试资料支撑。
- 合规液态色母: 无论是高透本色杯,还是干枯玫瑰粉、鼠尾草绿、薰衣草紫等专属品牌色,均匹配无重金属、符合 REACH 与生物相容性要求的液态色浆。
- 邵氏 A 硬度梯度设定(行业常见
40 ± 5 Shore A):- 柔感系列(通常
30–38 Shore A): 折叠省力、异物感低,模具设计时需适度加厚上口沿圆环截面以保障弹开力。 - 标准/运动系列(通常
40–50 Shore A): 弹开迅速、密封稳固。由于相邻硬度 LSR 收缩率极为接近,我们可在T1新模打样阶段(通常 7–15 天)同模试制双硬度样件供实测比选。
- 柔感系列(通常
三、第二步:高精密月经杯不锈钢模具设计要点
友邦实行自有 DFM 与模具结构设计 + 精密 CNC 外协加工(客户付费开发的模具 100% 归客户所有,立项前可签保密协议 NDA):
- 口沿分型位与镜面靠破: 杯体属深腔倒扣钟形结构,分型线精确布置在口沿过渡弧位并做高精密钢料贴合,防止液态胶钻缝形成毛刺。
- 模内一体斜向透气镶针: 杯口下方 2–6 个泄压微孔直接由精密镶针在模腔内成型,彻底省去后道人工冲孔工序。
- 外微雾面晒纹 + 内壁高光易洗: 全亮面硅胶接触皮肤易产生涩滞阻力;外表面采用细腻雾面火花纹提升丝滑置入感,内腔则保持光洁便于冲洗。
- CNC 雕刻内壁刻度与尺码标: 毫升容量线与品牌/尺码标识直接雕刻在钢模仁上成型,严禁在体内接触件上使用任何油墨印刷。
- 开模前免费 3D 手板确认: 需求明确、报价确认、图纸清晰后,开模前可提供 1–3 件免费 3D 打印结构样(运费由客户承担),先行验证杯体握持比例、拉环尺寸与外观形态。
四、第三步:闭环射出、200 °C × 4 小时二次硫化与净化区包装
大货量产(通常 15–30 天,按项目确认)严格遵循四道制程:
- 85T / 120T 闭环计量射出与人工戴套取件: A/B 组分经静态混合器注入热模腔快速硫化,由佩戴洁净手套的作业员精细脱模(注:厂内如实说明为人工取件,不虚构机械手自动取件)。
- 通风烘箱二次硫化除味: 每批成型杯转入强制换气通风烘箱执行二次硫化(通常约
200 °C烘烤约4 小时,按牌号与壁厚调整),彻底驱除低分子挥发分,确保满足欧洲市场挥发物失重 ≤ 0.5% 及零异味标准。 - 150–200 m² 净化装配区清洗、全检与包装: (边界透明说明:前道注射位于专用 LSR 成型区,非对外宣称洁净等级的无尘注塑室。) 二次硫化冷却后的月经杯进入厂内 150–200 m² 净化装配区(含风淋、更衣缓冲)完成洁净清洗、烘干、放大照明下 100% 口沿与透气孔导通全检及内袋热封包装(外协彩盒与收纳束口袋可同步配套)。
- 二次元与硬度抽检: 使用**二次元影像仪(
×1)与邵氏硬度计(×3)**按IQC → IPQC → FQC → OQC记录尺寸与硬度。
五、第四步:ISO 13485 体系追溯与品牌方法规注册分工
- 友邦制造体系职责: 持有 ISO 13485:2016 医疗器械质量管理体系认证(证号
62026Q00072R100,覆盖硅胶制品生产,排除需行政资质许可产品,证载至2029-03-24),完整贯通生胶批号 → 生产批次 → 二次硫化记录 → 出货单号,并可协助对接 SGS / Intertek / TÜV 开展成品化学与生物相容性检测(通常约 10 天)。 - 品牌方商业注册职责: 友邦不持有美国 FDA 企业注册/510(k)(如
21 CFR 884.5400)或欧盟终端产品上市注册;成品级法规列名与市场准入归属商业品牌方,友邦提供完整的生产追溯记录与上游材料文件包全力配合客户申报。
法规与技术参考资料
欢迎查阅友邦质量与认证原件扫描件,或了解免费 3D 工程打样规则启动您的定制评估。