核心采购决策结论(30秒速览)
- 选密封橡胶先看实际接触介质与持续温度:干热 −50 至 +230 °C、紫外线、纯净水及食品接触选低压缩永变铂金硅胶;长期泡热水、防冻液与户外风吹选 EPDM;一般矿物油选 NBR;高温燃油、溶剂选 FKM 氟胶。
- 静密封结构沟槽推荐按 15%–30% 断面压缩率设计,且总沟槽截面填充率压在 ≤75%–85%,给受热膨胀的弹性体留出横向形变余量防啃咬挤出。
- 实心硅胶密封圈绝不可省去 200 °C × 4–6 小时通风二次硫化:残余小分子会加速高温锁紧工况下的蠕变压塌。
密封沟槽压缩率(15%–30%)、填充率与 ASTM D395 压缩永久变形选型
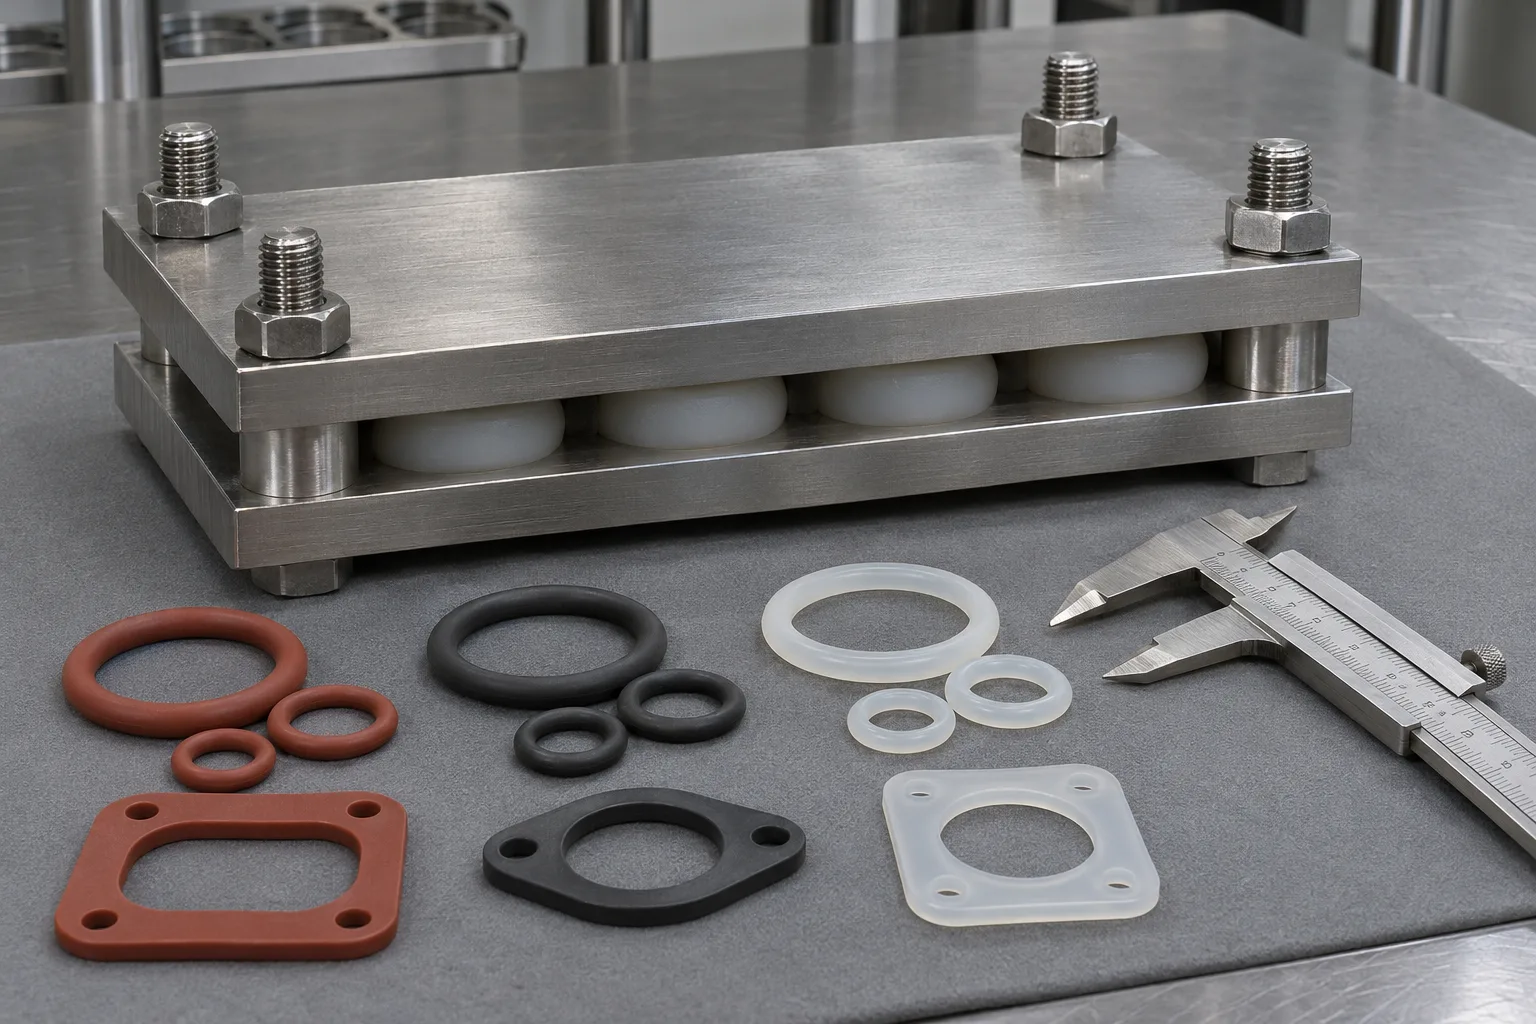
买手或结构工程师在做防水机箱、气动阀座或电煮壶底盖密封时,最常见的一幕是:T1 首样刚拧紧螺丝测试 IP67 防水、打气压全数通过,结果设备拉回现场连续高温开机两三个月再拆开一看,原来的圆截面胶圈已经扁成方形贴死在凹槽底面、完全回不到原高度,稍一震动立马漏水。工程上衡量这种“压久了回弹力失活”的指标就是 压缩永久变形(Compression Set,ASTM D395 / ISO 815-1)。
东莞友邦在 8,000 m² 厂区内同时配齐 10 台闭环 LSR、15 台 HCR 真空油压机与 6 台循环烘箱,日常同厂压制硅胶、EPDM、丁腈(NBR)与氟胶(FKM)密封件,解决长效密封失压要同时守住材料、沟槽与二次硫化三条线。
一、四大密封弹性体按工况直接选型对照(别只凭邵氏硬度硬套)
选好不漏密封圈的核心次序:先锁定接触油水溶剂与长期温度确定胶种(干热及食品级/耐候选低永变铂金硅胶、热水/防冻液选 EPDM、常规油液选 NBR、高温燃油及酸溶剂选 FKM),再核定 15%–30% 静态压缩率与 200 °C × 4–6 小时二次硫化工艺。
| 友邦同厂可压胶种 | 典型耐温区间 | 最擅长密封的介质工况 | 最容易发胀/蠕变翻车的禁区 | 常见采购应用方向 |
|---|---|---|---|---|
| 低永变铂金硅胶 | −50 °C 至 +230 °C(干热) |
食品/医疗蒸汽接触、户外紫外臭氧、高温干燥密封 | 长期浸泡汽油/机油溶胀、省去 200 °C × 4–6h 烘烤 |
小家电锅盖密封圈、户外电子防尘圈、医疗单向微阀 |
| EPDM 三元乙丙 | −40 °C 至 +140 °C(视牌号) |
持续热水循环、乙二醇防冻液、极端气候老化 | 遇到矿物质机油、润滑脂迅速溶胀变软 | 新能源汽车冷却阀圈、卫浴热水接头、建筑户外条 |
| NBR 丁腈橡胶 | −30 °C 至 +110 °C |
液压油、柴油、一般润滑油、工业压缩机油气 | 户外暴晒臭氧龟裂、超过 120 °C 加速硬化压缩死 |
油泵封圈、线束油污穿孔塞、工业减速机密封垫 |
| FKM 氟橡胶 | −20 °C 至 +200 °C+ |
强耐燃油、芳香烃、合成酯油及多数高温化学流体 | 极性酮酯类强溶剂及部分强氨水工况 | 汽车油路传感器护圈、化工泵阀密封垫、高温耐油 O 圈 |
二、密封沟槽(Gland)设计:防塌腰也防涨死的两条几何规则
很多密封问题其实不是材料不行,而是机加工沟槽和公差把橡胶“关”死了:
- 静密封断面压缩率控制在
15%–30%:压缩小于10%贴不密铝合金/塑料壳面微细刀痕;但一旦过度压扁超35%–40%,弹性体内部交联键会被硬生生扯滑移,高温下快速永久定型丧失回弹。 - 沟槽截面填充率严守
≤75%–85%:硅胶热膨胀系数远大于铝合金、不锈钢或PC/PA塑料槽壁,必须在两侧预留15%–25%侧向空间给橡胶受热膨胀。槽塞满后胶料无处可逃,就会挤入合模缝被锋利金属棱边啃伤漏水。 - 倒好槽壁 R 角与合理分配尺寸:在友邦自营五轴加工中心和 精密工业密封件专线 中,密封唇等关键特征典型公差可达
±0.05 mm(一般结构件±0.1–0.2 mm)。
三、如何靠炼胶体系与 200 °C × 4–6 小时烘烤守住长效回弹?
即使同样写着 50 Shore A 硅胶,不同牌号和硫化管理下压完热老化的回弹表现也截然不同:
- 加成型铂金生胶配抗压缩永变填料:相对于普通廉价双二五体系易受分解残余酸性物啃蚀回弹网络,高纯乙烯基低压缩永久变形铂金配方交联结构更规整,长期压紧弹力保持优势大。
- 标配
200 °C × 4–6 小时通风二次硫化:6 台精密热风循环烘箱把未反应完整的小分子充分挥发定型,防止密封圈交到客户端一拧热机器就二次收缩变矮失压。 - 小批验证支持与 36 个月追溯:支持先走 100 件试产单上整机做真实冷热冲击压紧试漏,所有配方参数与签封留样归档留存
36个月。
正在设计长效防水或耐高温油密封槽?直接把沟槽图、接触介质和工作温度发来 友邦密封与选胶工程通道 获 24 小时内首次回复,也可联动查对 车用耐油抗高温线束密封件。
参考标准与法规文献注解
把选型转为可评审的项目输入