
根治四角锁紧胀挤、合模线渗水毛细道及冷热交变永久压塌三大隐患
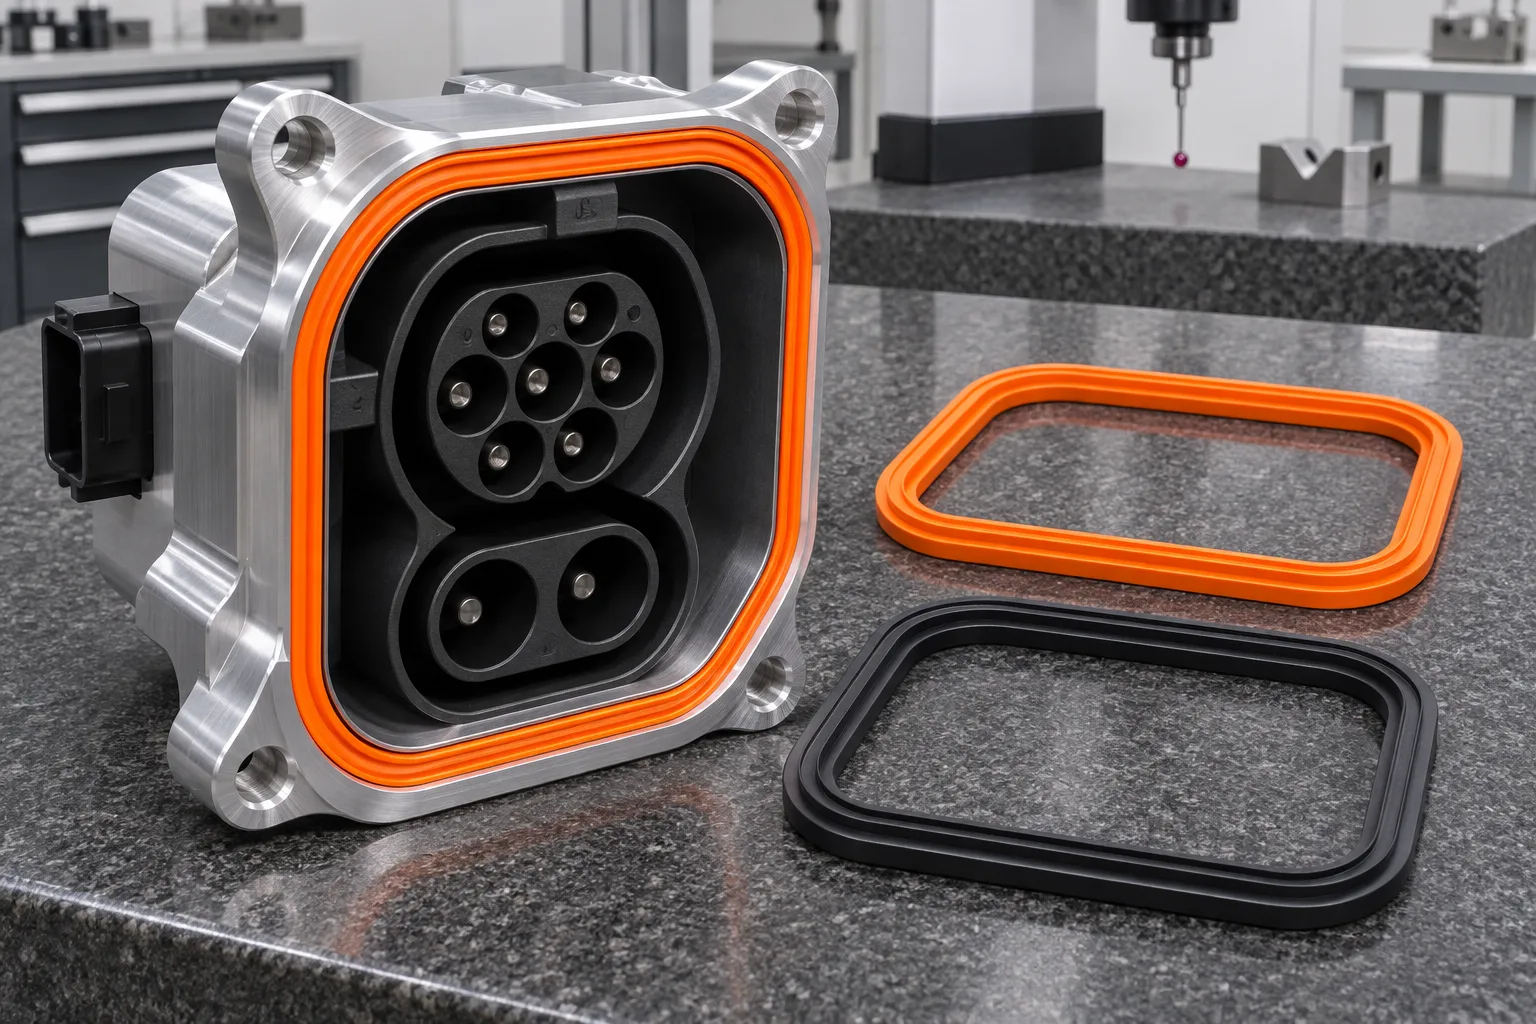
户外新能源充电座经常在酷暑暴晒、车载散热高温与冬季严寒之间剧烈循环,传统平底实心橡胶条既需要极大锁紧螺丝力才压得扁,又极易在四个 R 角挤出沟槽、甚至顺着垂直分型毛刺渗水进高压端子腔。
- 解决矩形环带拐角处在螺栓锁死时因体积无处让位而挤歪、啃破胶边的问题。
- 把模具分型合模线彻底迁离上下压迫主防水唇线,消除微量披锋形成的毛细漏水通道。
- 保证长期持续螺栓紧固高温后不失弹变平,确保冷缩工况不丢密封余量。
定制硅胶项目方案 · 新能源电控密封 · 五轴 CNC/EDM + 低永变铂金胶
面向户外高压快充底座铝合金壳体开发的警示橙与工业黑高气密硅胶法兰垫圈——将关键防水双唇密封高差稳控在 ±0.05 mm、分型线彻底移出主密封接触带,并通过低压缩永变铂金体系配合 200 °C × 4–6 小时二次硫化满足 −40 °C 至 +150 °C 高低温装车验证,支持 100 件小批试装直转大货。
户外新能源充电座经常在酷暑暴晒、车载散热高温与冬季严寒之间剧烈循环,传统平底实心橡胶条既需要极大锁紧螺丝力才压得扁,又极易在四个 R 角挤出沟槽、甚至顺着垂直分型毛刺渗水进高压端子腔。
T1 首样装入数控铝合金充电底座凹槽平整伏贴无扭曲起翘,实测截面关键密封高差稳在 ±0.05 mm 内(法兰常规外圈 ±0.1–0.2 mm),配合客供铝壳顺利跑通温循防水试验,直接由生产级钢模交付 100 件小批实装测线。
模具和成型步骤
友邦模具团队在五轴 CNC 切钢前先重构胶条断面轮廓:将宽平硬顶改为上下高凸双水密筋配两侧定位凸台,在 22% 垂直压紧量与 78%–80% 槽体填充率间精准留足热膨胀避让裕量。
用上下双圆头密封脊代替平块受力,大幅降低锁壳螺栓所需夹紧力并保证严寒热缩后双唇依然压实金属贴合面,转角处做过渡让位槽防止转角胀死溢边。
把钢模合模面转移到密封环外缘侧面定位凸耳底部,并设精密自撕溢料槽,使上下两道圆顶主动防水唇面呈现一整圈浑然天成无合模毛刺的镜面平滑胶体。
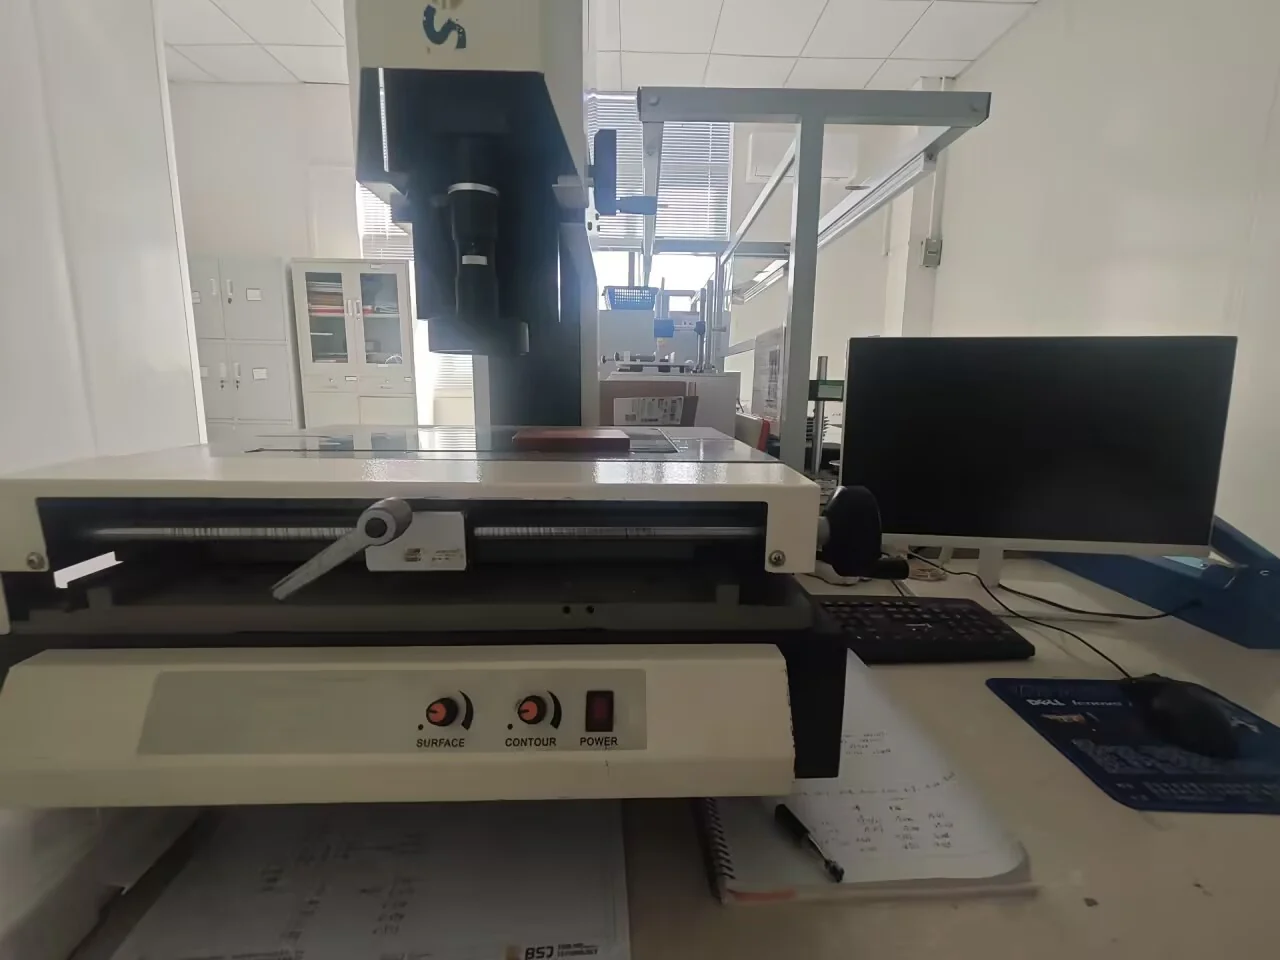
在 4 台开炼机精准调配 55A 警示橙低压缩永变铂金硅胶,经 6 台烘箱执行 200 °C × 4–6 小时通风烘烤去除游离挥发物,使用二次元光学影像仪全尺寸核对截面唇高(±0.05 mm)后交付真机装配试水。
B2B 源头工厂 · 24h 内首次工程回复
上传铝合金或工程塑胶壳体沟槽断面图、高低温持续窗口与防护目标等级,友邦工程部 24 小时内首次回复沟槽占空与开模报价。
微信号:18566556911