
هندسة التشكيل والقوالب في تانغشيا، دونغقوان

حقن السيليكون السائل LSR والضغط الحراري HCR والقولبة الفوقية بمعايير هندسية شفافة

اختيار تقنية التشكيل غير الملائمة يرفع تكلفة القالب أو يضعف جودة حواف الإحكام. نضع بين أيديكم مقارنة هندسية صريحة لمسارات التصنيع الثلاثة لدينا لتحقيق أفضل توازن بين استثمار القالب ودقة الأبعاد وسعر الوحدة.

حقن السيليكون السائل LSR والضغط الحراري HCR والقولبة الفوقية بمعايير هندسية شفافة
01
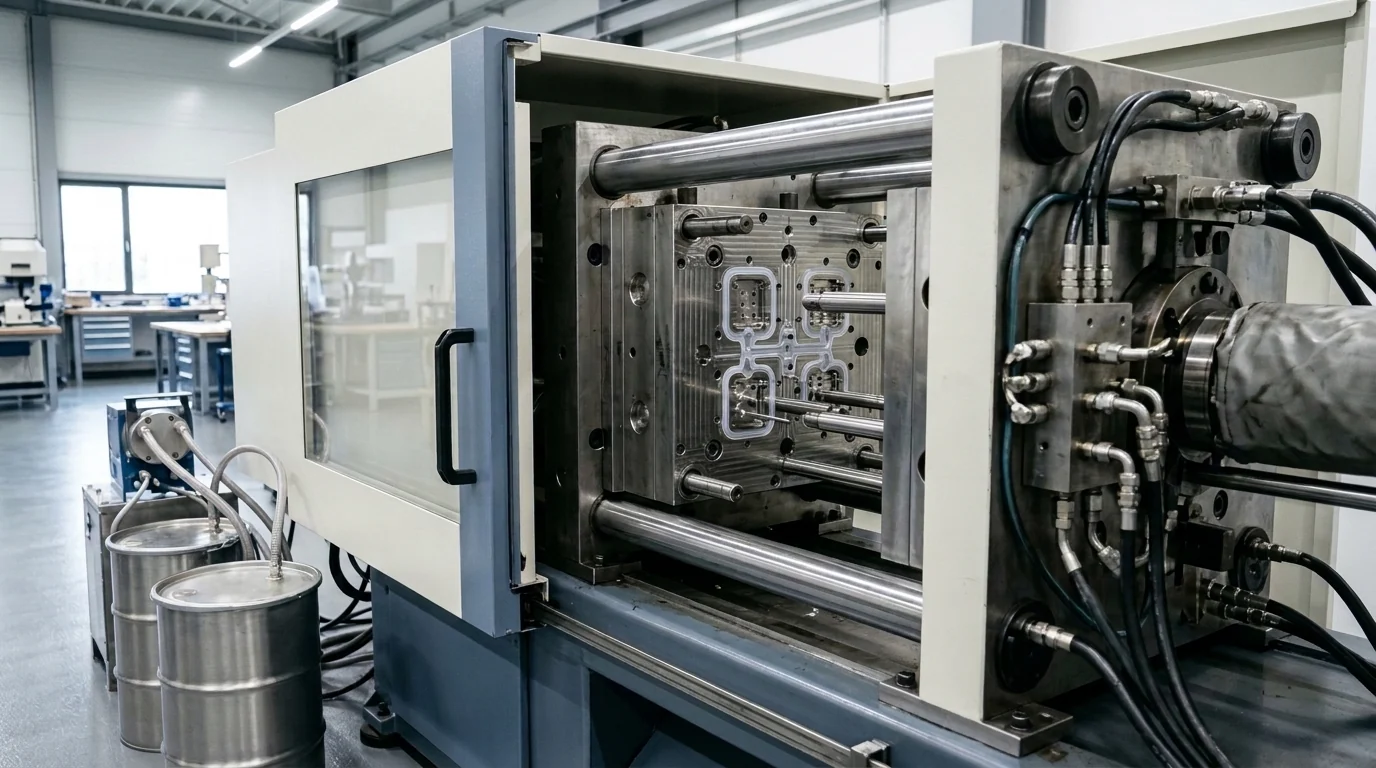
85T & 120T LSRماكينتا حقن سيليكون سائل مغلق
02
10 × 200–250T HCRألواح حرارية 400×400 إلى 650×650 مم
03
‎±0.05 مم‎ نموذجياًدقة الأبعاد الحرجة (قياس بصري 2D)
04
‎~200 °C‎ × ‎4‎ ساعاتمعالجة حرارية مهوّاة + صالة تغليف نظيفة

هندسة التشكيل والقوالب في تانغشيا، دونغقوان

مسارات التشكيل الأساسية الثلاثة داخل المصنع

قولبة حقن السيليكون السائل البلاتيني (LSR)
ماكينتا 85T و120Tسماكة 0.25 مم أدنى / 0.30 مم مستقرحواف خالية من الزوائد

قولبة حقن السيليكون السائل البلاتيني (LSR)

ضخ مغلق بنسبة 1:1 لمركبي السيليكون السائل A وB عبر خلاط ثابت مبرّد إلى تجاويف فولاذية مسخنة عالية الإحكام. مثالي لكؤوس العناية الشخصية، الصمامات الطبية، الأغشية الرقيقة والدفعات الكبيرة المتكررة.

متى تختار LSR وما الذي يلزم تحديده على الرسم؟

يُوصى به للجدران الرقيقة (0.25–0.30 مم)، الثقوب الدقيقة المصبوبة دون تخريم ثانوي، حواف التلامس الحساسة والأحجام المتوسطة إلى العالية. حدّد على رسم 2D المناطق المسموح فيها بوجود أثر نقطة الحقن.

دقة نموذجية ±0.05 مم للأبعاد الحرجة · غسيل وتغليف متاح في صالة نظيفة 150–200 م² · عينات T1 خلال 7–15 يوماً.
قيّم قطعتي بتقنية LSR
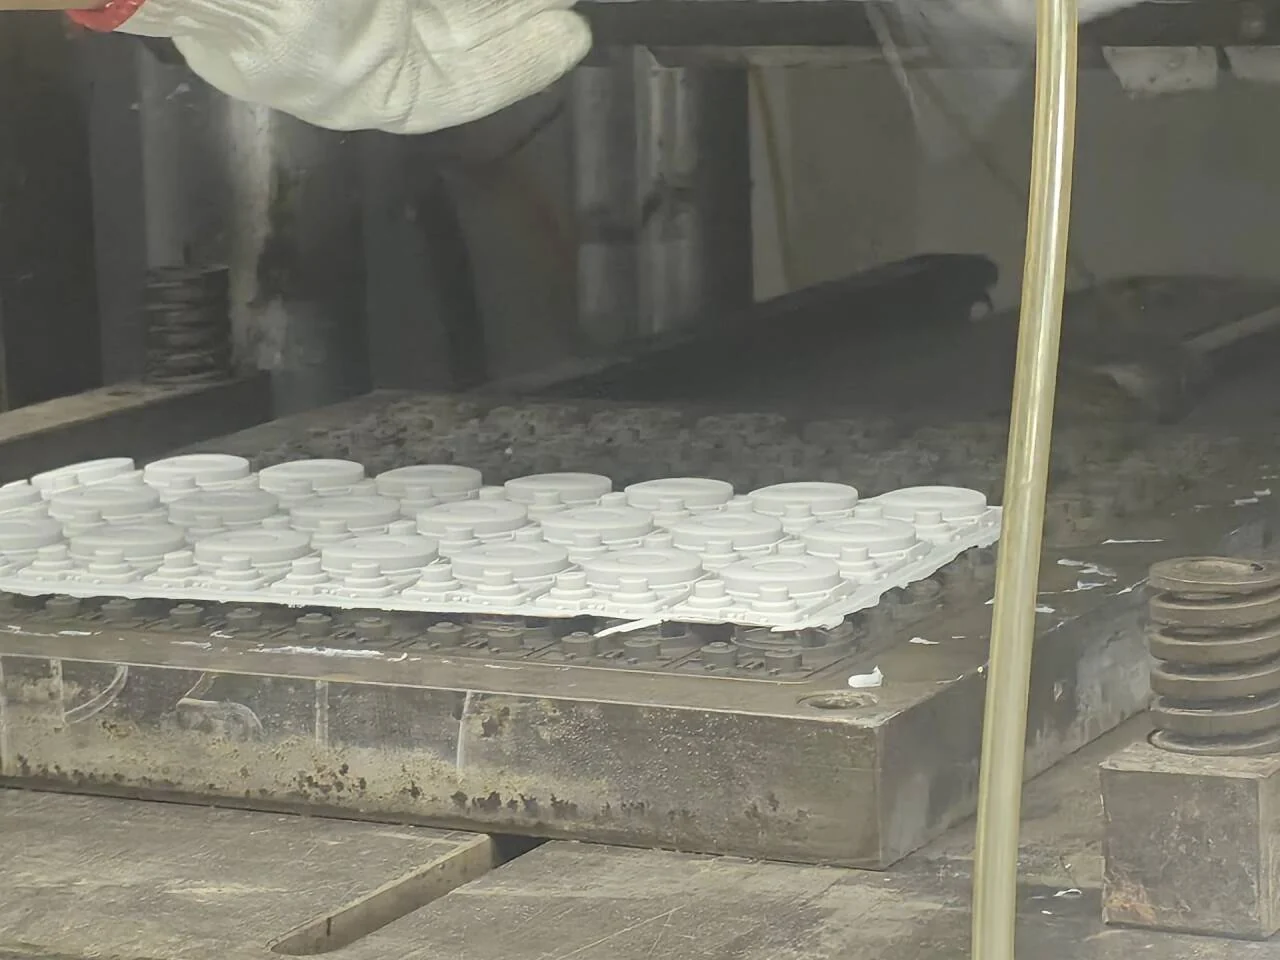
التشكيل بالضغط الحراري للسيليكون الصلب (HCR)
10 مكابس 200–250Tألواح حتى 650×650 ممسماكة مستقرة ≥ 0.50 مم

التشكيل بالضغط الحراري للسيليكون الصلب (HCR)

خلط الخامات الصلبة وأصباغ Pantone على طاحونتي خلط مفتوحتين، ثم الكبس الحراري تحت ضغط 200–250 طناً مع فك يدوي وتشذيب يدوي متقن للحواف (لا ندّعي وجود أذرع روبوتية أو إزالة زوائد بالتبريد النيتروجيني).

متى تختار HCR وما الذي يلزم تحديده على الرسم؟

مثالي لخفض تكلفة القالب التأسيسية، لبادات المطبخ والحيوانات الأليفة الكبيرة، قوالب المخبوزات، الألوان المتعددة حسب Pantone، وحشوات السيليكون وEPDM وNBR وFKM (سماكة 0.40 مم كحد أدنى / 0.50 مم للإنتاج المستقر).

تكلفة قالب اقتصادية · مطابقة Pantone داخلياً (فرق لوني مُبلَّغ ΔE ≤ 1.5 تُؤكد شروط قياسه لكل طلب) · تقسية ~200 °C × 4 ساعات.

قيّم قطعتي بتقنية HCR
القولبة الفوقية على القطع البلاستيكية والمعدنية (Overmolding)
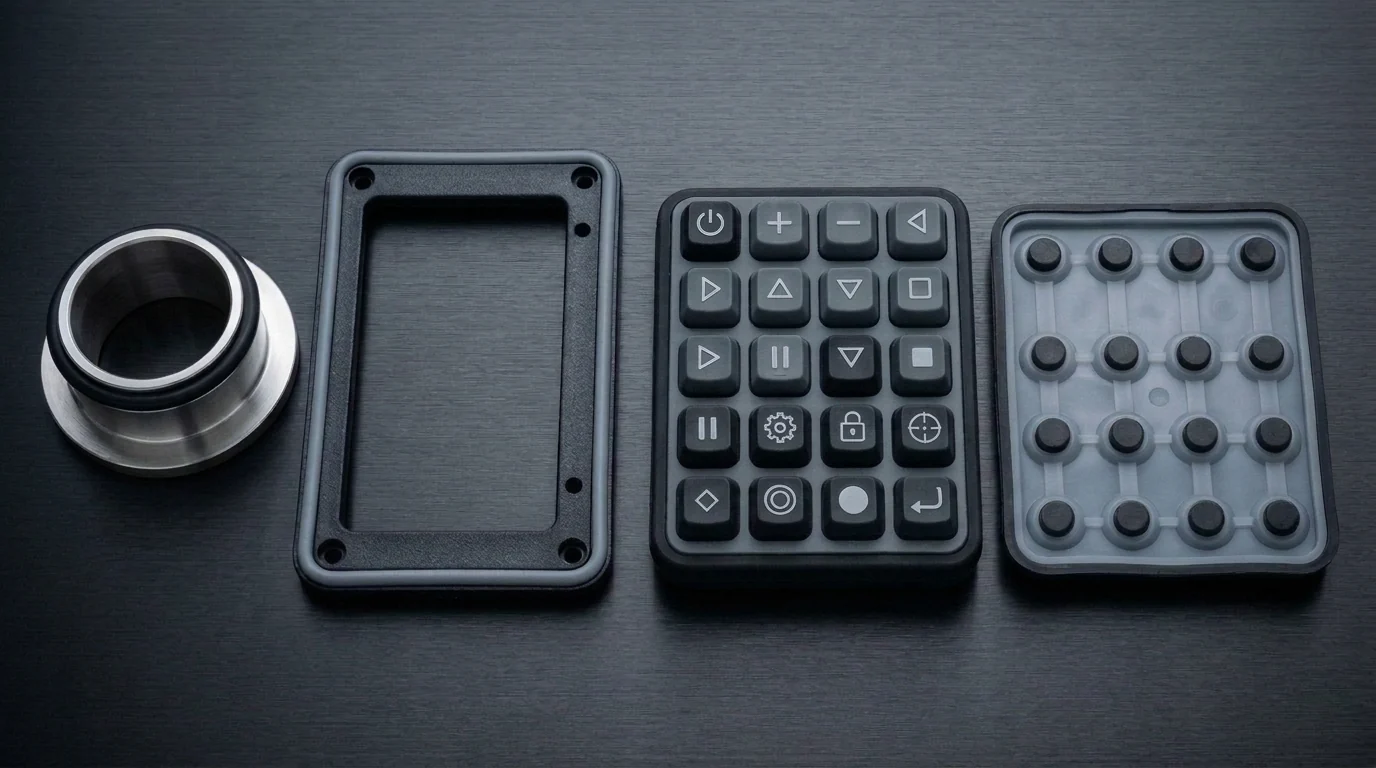
PC · PP · PA · فولاذ · ألمنيوم · نحاسطبقة تمهيد Primerمتاح عبر LSR أو HCR

القولبة الفوقية على القطع البلاستيكية والمعدنية (Overmolding)

تشكيل مقابض مريحة أو حواف إحكام مرنة أو لوحات أزرار مباشرة فوق هياكل صلبة موردة من العميل بالجمع بين التجهيز السطحي وطبقة التمهيد الكيميائية السيلانية (Primer) والتعشيق الميكانيكي.

المتطلبات الهندسية للقطع الموردة من العميل

ندعم القطع الموردة من العميل من PC وPP وPA والفولاذ المقاوم للصدأ والألمنيوم والنحاس (لا ندّعي استخدام سيليكون ذاتي الالتصاق بدون Primer). يجب أن تتحمل اللدائن حرارة القالب (120–170 °C) وألا تحتوي على بخاخات فصل سيليكونية.

تفاوت مقترح ±0.05–0.10 مم عند أكتاف الإحكام · اختبار قوة الالتصاق وعدم تسرب السيليكون خلال مرحلة T1.

قيّم مشروع القولبة الفوقية

قائمة التدقيق الهندسي DFM

ثماني نقاط هندسية نراجعها في رسوماتكم قبل قطع فولاذ القالب

مواءمة هذه التفاصيل خلال أول 24 ساعة تحميكم من تعديلات القوالب المكلفة وتضمن اعتماد عينات T1 من المرة الأولى.

1. السماكة الدنيا وتدرج الجدران

يتيح حقن LSR سماكة 0.25 مم كحد أدنى و0.30 مم للإنتاج المستقر، بينما يتيح HCR سماكة 0.40 مم كحد أدنى و0.50 مم مستقر، مع تنعيم الانتقالات لمنع انحباس الهواء.

2. موضع خط الفصل ومجرى التشذيب

نضع خط انقسام القالب على الحواف غير الوظيفية وغير الظاهرة لضمان حافة نظيفة عند التشذيب اليدوي في HCR أو انعدام الزوائد في LSR.

3. زوايا السحب والتجاويف العميقة

نضبط زوايا الخروج وأنصاف الأقطار الداخلية بما يناسب قساوة Shore A لتفادي التمزق أثناء إخراج قوالب المخبوزات أو أوعية المتاهة العميقة.

4. الأبعاد الوظيفية الحرجة (±0.05 مم)

نوصي بقصر التفاوتات الضيقة (دقة نموذجية ±0.05 مم) على مناطق الإحكام والتعشيق فقط، وإبقاء الأسطح الحرة ضمن ±0.1–0.2 مم لخفض تعقيد القالب.

5. نقطة الحقن في LSR والمناطق المحمية

نحدد الأسطح التجميلية أو مناطق التلامس التي لا تقبل أثر بوابة الحقن لاختيار بوابات غاطسة أو جانبية دقيقة.

6. قساوة Shore A ونظام التقسية الحرارية

تحديد القساوة المطلوبة (0–80A؛ الشائع 30–70A) واشتراط السيليكون البلاتيني مع معالجة ~200 °C × 4 ساعات لضبط المواد المتطايرة ≤ 0.5% لمعايير LFGB وFDA.

7. دقة أبعاد القطع المدمجة ومقاومتها الحرارية

في القولبة الفوقية على PC وPP وPA والفولاذ والألمنيوم والنحاس، نتحقق من تحمل حرارة القالب وخلو القطع من زيوت السيليكون ودقة أكتاف الإحكام.

8. تشطيب السطح والطباعة ومطابقة Pantone

المفاضلة بين التخشين المطفي EDM داخل القالب (المفضل للرضع والأغذية) أو طلاء الملمس الناعم للإلكترونيات، مع تثبيت أرقام Pantone لكل صنف.

أداة التقييم الهندسي التفاعلية

مُقدِّر مسار التصنيع والقوالب: حقن السيليكون السائل LSR مقابل الضغط الحراري HCR

حدّد أربعة معايير لمشروعك لمقارنة تقنية التشكيل الأنسب، معامل الاستثمار النسبي للقالب، والجدول الزمني لعينات T1، مع تعبئة تلقائية لطلب عرض السعر.

مرجع هندسي استرشادي · يُعتمد نهائياً وفق رسومات CAD
1. حجم الطلب السنوي التقديري
2. مجال الاستخدام والامتثال الرقابي
3. سماكة الجدار والبنية التصميمية
4. جاهزية الوثائق الفنية الحالية
مسار التصنيع الموصى به

التشكيل بالضغط الحراري HCR متعدد التجاويف المعالج بالبلاتين (200–250T)

الخيار الأمثل لطلبات العلامات التجارية بين 3,000 و30,000+ قطعة: يخفض تكلفة القالب التأسيسية بنسبة 50%–70% مقارنة بقوالب LSR مع استغلال ألواح حرارية حتى 650×650 مم ومطابقة ألوان Pantone داخلياً.

معامل تكلفة القالب النسبي
2.0× – 3.5× (مقارنة بمعامل 1.0× لقالب تجريبي أحادي التجويف)
الخامة والمعالجة اللاحقة المقترحة
سيليكون صلب بلاتيني مخصص لملامسة الأغذية + معالجة حرارية لاحقة ~200 °C × 4 ساعات (مواد متطايرة ≤ 0.5%)
المدة النموذجية للعينات والإنتاج
1–3 نماذج 3D مجانية (عند انطباق الشروط) · عينات T1 خلال 7–15 يوماً · الإنتاج الكمي 15–30 يوماً
اطلب عرض سعر بهذه المواصفات يُحدَّد عدد التجاويف النهائي والتفاوتات السعرية بدقة بعد فحص رسوماتكم الهندسية ومتطلبات الاختبار.

وضوح تام في تقسيم المهام: داخل مصنعنا مقابل الشركاء المتخصصين

عمليات تُنفَّذ داخل مصنع يوبانغ (4,000 م²)

  • تصميم القوالب ثلاثي الأبعاد ومراجعة قابلية التصنيع DFM قبل تشغيل الفولاذ
  • خلط مركبات السيليكون على طاحونتين مفتوحتين ومطابقة ألوان بانتون Pantone داخلياً
  • التشكيل بالضغط الحراري HCR عبر 10 مكابس (200–250T، ألواح من 400×400 إلى 650×650 مم)
  • حقن السيليكون السائل LSR عبر ماكينتي 85T و120T والقولبة الفوقية مع طبقة التمهيد Primer
  • المعالجة الحرارية في أفران مهوّاة (~200 °C × 4 ساعات)، الطباعة الحريرية وطلاء الملمس الناعم
  • صالة نظيفة بمساحة 150–200 م² (غسيل وفحص وتجميع وتغليف مزدوج PE) وفحص بصري ثنائي الأبعاد 2D

عمليات منسقة مع شركاء متخصصين معتمدين في دونغقوان

  • التشغيل الدقيق لفولاذ القوالب بتقنيتي CNC وEDM وفق تصاميم CAD الهندسية الخاصة بيوبانغ
  • الحفر بالليزر للرموز المضيئة، التغطية بالإيبوكسي وتخشين أسطح التجاويف الخاصة (مطفي/لامع)
  • تصنيع عبوات التجزئة المخصصة: العلب الملونة، البليستر وأكياس السحب (وفق الحد الأدنى لمورد التغليف)
  • اختبارات المطابقة المعملية للمنتج النهائي عبر SGS أو Intertek أو TÜV (نحو 10 أيام حسب المعيار)

تحقق من مسار التصنيع الأنسب لرسوماتك خلال 24 ساعة

أرسل ملفات STEP/IGES والرسم ثنائي الأبعاد PDF لتحصل على ملاحظات DFM مجانية ومقارنة تكلفة واضحة بين LSR وHCR.

بيانات مفيدة لتسريع التسعير

  • ملف ثلاثي الأبعاد (STEP / IGES) + رسم 2D يوضح الأبعاد والتفاوتات الحرجة
  • نوع خامة القطعة المدمجة بدقة (في مشاريع Overmolding) والكميات المتوقعة
  • متطلبات المعالجة اللاحقة أو التغليف النظيف أو اختبارات SGS / TÜV