
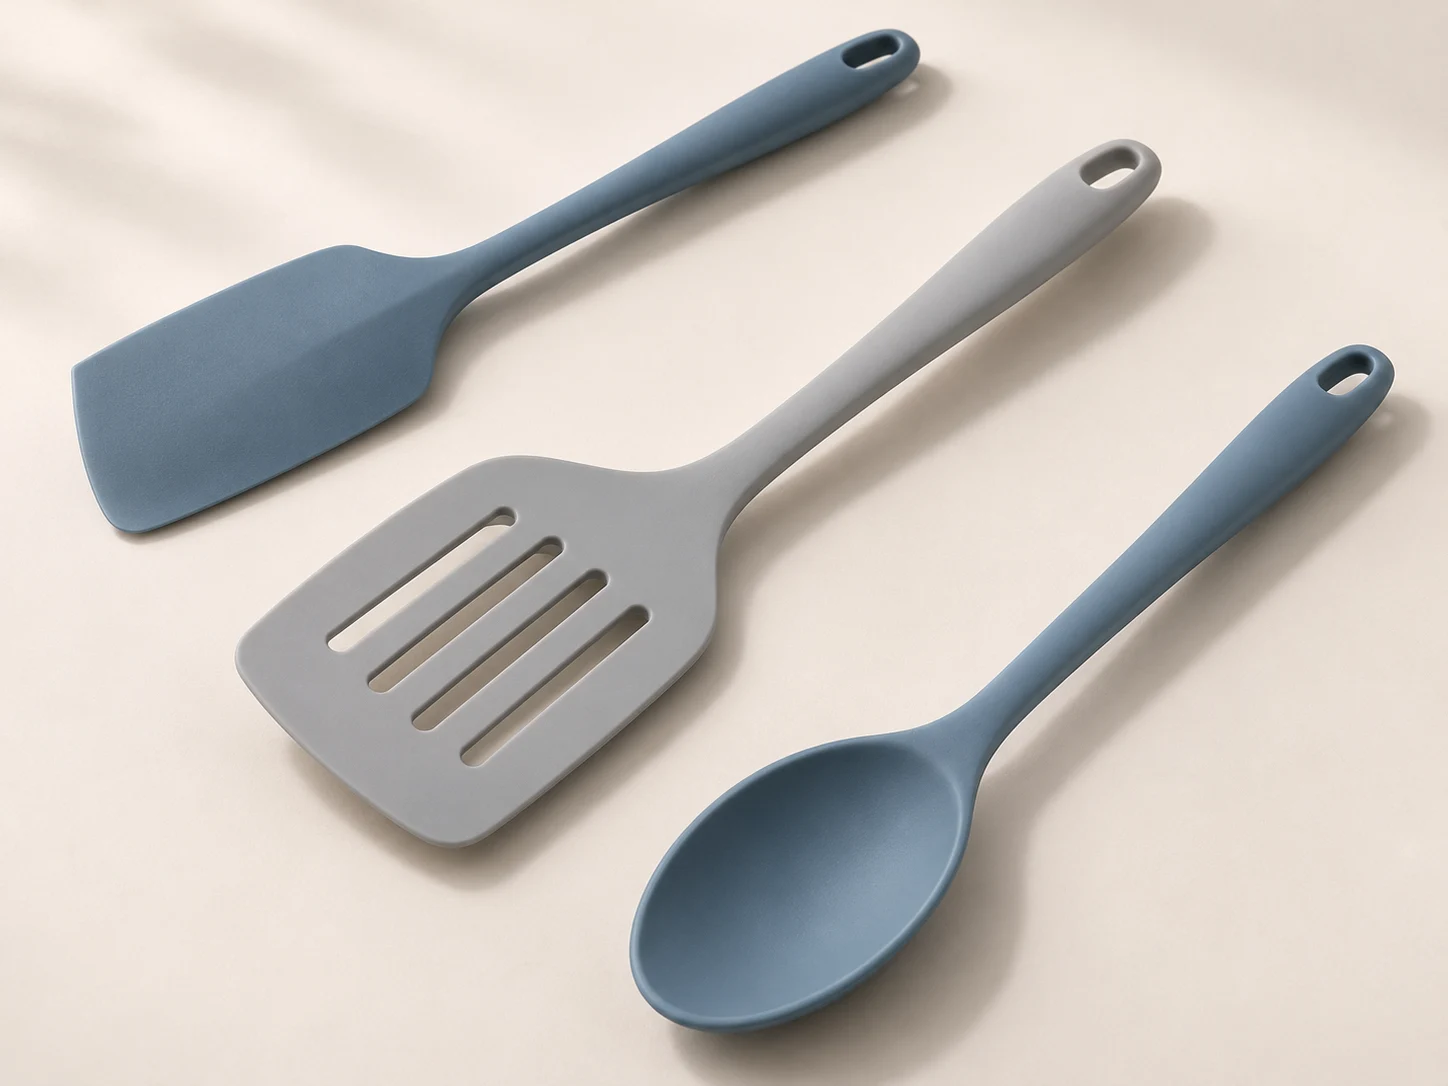
刮拌工具
按碗壁、容器底部或窄口的接触位置选边缘,不必让整个头部具有同样柔性。
- 刮刀与刮板
- 长直边适合较大平面,弧角便于沿碗壁移动;头部宽度也影响每次带起的物料量。
- 勺形刮刀
- 浅凹头部兼顾刮拌与少量盛取,与完全平整的刮面各有侧重。
- 窄口瓶罐刮刀
- 窄头与较长的伸入段便于接近瓶肩和角落,需同时核对瓶口与颈部受力。
选择取舍 · 较薄的工作边可贴合曲面,中心支撑负责带动物料;用硅胶样核对接触与回弹。
贴合与翻起
烘焙刮刀依赖渐薄柔韧前缘刮净碗壁,而煎铲则需内部刚性骨架支撑以便顺畅铲起食材且不折弯。
按碗壁、容器底部或窄口的接触位置选边缘,不必让整个头部具有同样柔性。
选择取舍 · 较薄的工作边可贴合曲面,中心支撑负责带动物料;用硅胶样核对接触与回弹。
前沿需要进入食物下方,铲面则要承托预期份量。
选择取舍 · 在薄前沿、铲面刚性和开孔面积之间取舍,结合食物与容器,按指定使用条件核对接触。
舀取与涂抹
汤勺加深后的手柄力矩、防滴漏导流嘴与油刷刷柱根部间距直接决定厨具口碑——外观语言全套统一,头部截面逐件调校。
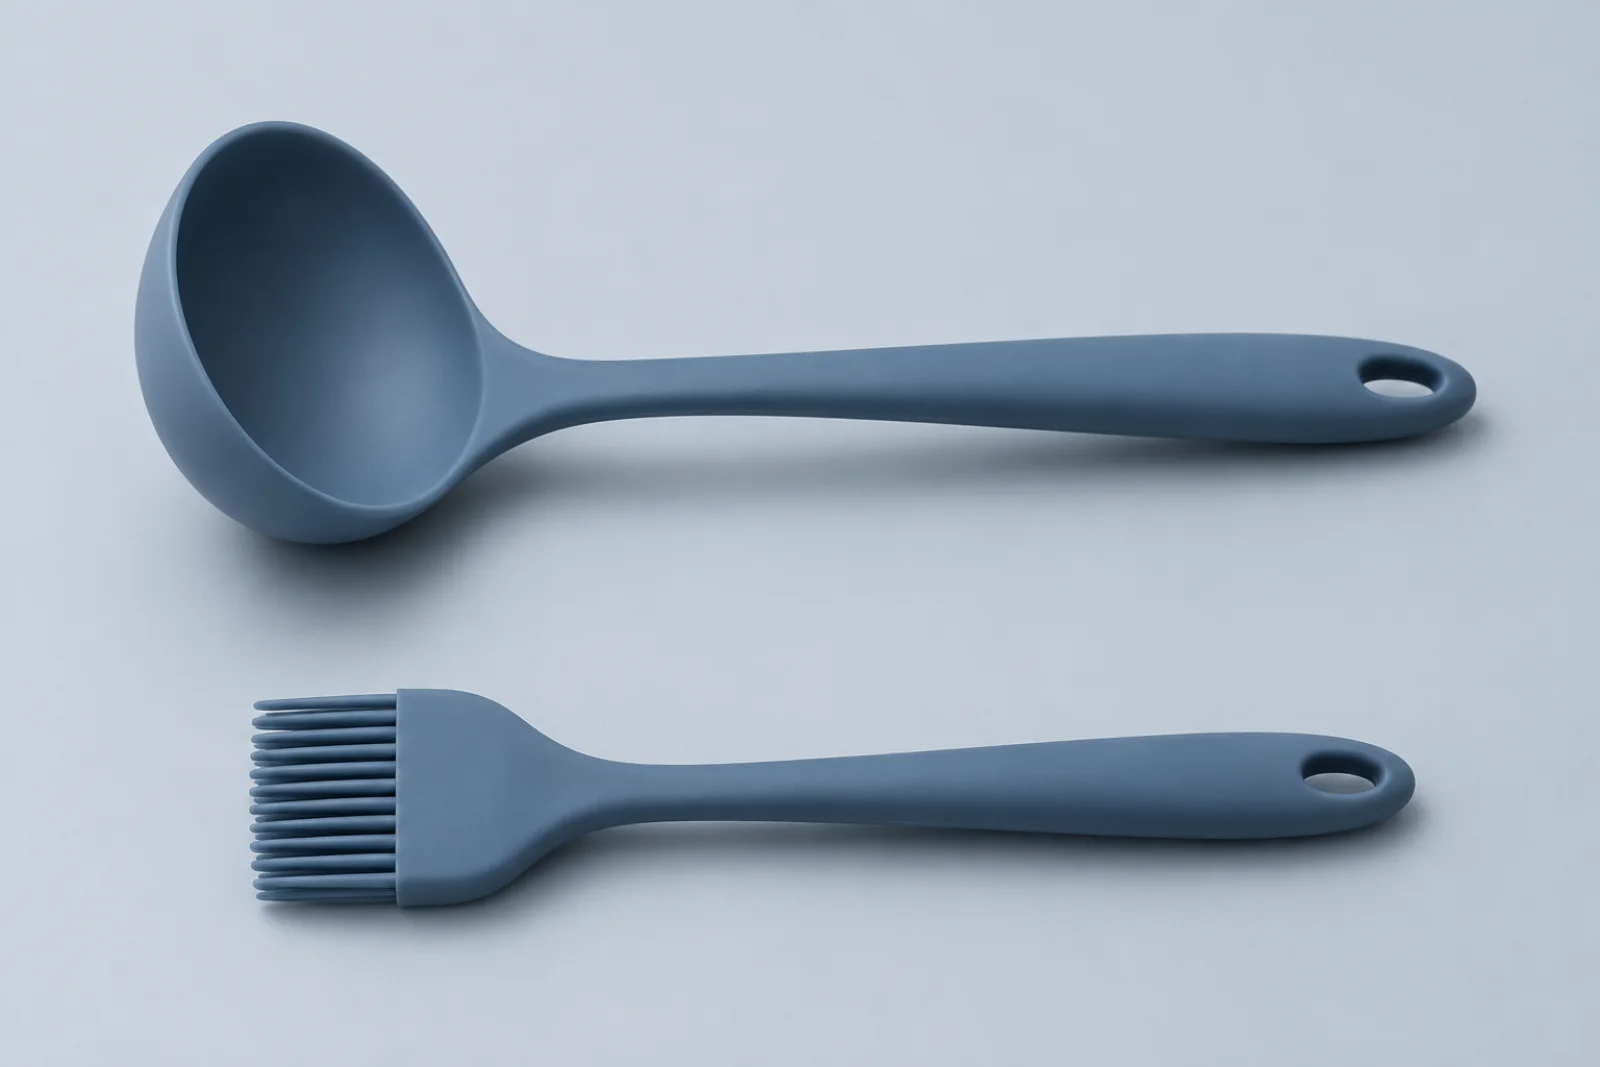
勺碗形状决定工具更适合搅拌、盛液还是分离固体。
选择取舍 · 增加碗深会同时改变盛取量与杠杆;不只看容量,还要核对盛满后的头部、颈部支撑和倾倒动作。
刷具通过多根刷柱涂抹液体;组合工具还增加了需要单独定义的组件和清洗接口。
选择取舍 · 刷柱更密会改变涂抹接触与冲洗空间,应使用实际涂料和清洗方法核对样品。
开模前对比纯硅胶厚薄分区、客供金属/塑胶硬芯全包胶与分体插接手柄方案,平衡握感、防藏污与单件成本。
通过截面与几何提供支撑,同一件中的柔性边缘和较厚颈部可以承担不同任务。
需要明确 · 工作负载、接触位置与可接受弯曲。
支持客供不锈钢、铝、PA、PP或PC硬芯涂硅烷底涂后全包覆或半包覆成型,兼顾刚性发力与无死角易清洗外观。
需要明确 · 嵌件图纸或样品、来件材料与保留裸露区域。
分体组件会形成装配接缝,应明确拆装、保持方式与清洗可达性,不默认接缝永久密封。
需要明确 · 两侧组件接口、装配方式与清洗流程。
统一握柄人体工学轮廓、模内EDM雾面防粘尘质感与潘通专色,同时按每把厨具受力匹配独立硬芯与刃口厚度。
区分必需工作头与选配件,并说明每件对应的食物和容器。
统一伸入长度、收纳空间、悬挂方式与系列视觉比例。
明确颜色参考、模具标识及单件或成套包装,包装供应与数量按项目确认。
将目标锅具弧度、满载盛重与洗碗机冲洗条件纳入T1试样清单,让模具修模与大货签样有据可依。
观察工作边如何接触目标表面,以及正常手部动作能否到达角落。
按预期份量检查弯曲、操作与恢复,验收条件按项目约定。
按预期清洗方式核对接缝、槽孔与刷柱间隙,必要时包括干燥与重新装配。
在指定使用与清洗条件后比较外观和尺寸,以具体记录代替统一耐久承诺。
刃口回弹、包胶不露芯、合模线精细度与耐油洗表现需通过7–15天T1模具硅胶样实测;符合条件的项目可在开模前免费申请1–3件3D打印样核对手柄握感与收纳桶尺寸(运费到付)。
常见采购与工程问答
涵盖图纸起步条件、起订量评估逻辑、免费 3D 手板与 T1 硅胶样分工,以及模具所有权与保密协议。
直接发图纸或照片给周利团队(15 年硅胶模具经验),24 小时内给清可制造性建议。
厂内2台开炼机按同一实体潘通色卡自配混炼胶,在统一光源下核对全套厨具色差;模具与内芯按单件分别设计,并协同东莞包装厂配套收纳桶、彩盒或束口袋组合包装。
客供不锈钢、铝、PA、PP或PC硬芯经涂刷硅烷底涂后包胶成型。自有模具设计团队会在DFM阶段优化模内定位针布局与胶料流向平衡,确保颈部受力区胶厚均匀、粘接牢固。
选用铂金硫化食品接触级硅胶,成型后经约200 °C × 4小时通风烘箱二次硫化(将挥发物失重控制在≤0.5%以满足德标LFGB与无异味要求),并可按订单协同SGS、Intertek或TÜV出具成品检测报告(约10天)。
B2B 源头工厂 · 24h 工程评审与分项报价
提供工具件数清单、2D/3D图纸或参考实样、硬芯材质、目标市场及预计采购量,24小时内回复工程DFM建议与模具报价。