
手持洁面扑与双区黑头刷
细软脸颊清洁区+顶部加粗T区去黑头刷头,指环握持顺手,合模线外置不刮脸
- 硬度参考
- 20–45 Shore A
- 制造路线
- LSR 注射或 HCR 真空模压
- 签样重点
- 毛尖饱满度+脱模无断毛
Youbang · 东莞B2B硅胶制品源头定制
做好洁面刷和声波洁面仪硅胶外套,难在两点:一是 0.5–0.8 mm 细长锥形刷毛要抽真空充模饱满、脱模不断毛;二是电动主机硅胶套要严丝合缝卡准按键行程与充电口防水塞。我们用 10 台 85T–160T LSR 注射机、15 台 200–350T 真空油压机与自营五轴 CNC / 镜面 EDM 模具车间,帮品牌把刷毛肤感和整机防水装配一次调到位。
以下为开发评审参考,硬度、尺寸与验收条件以项目图纸和硅胶签样为准。
细软脸颊清洁区+顶部加粗T区去黑头刷头,指环握持顺手,合模线外置不刮脸
LSR 薄壁均一胶套或客供 PC/PA/金属机身涂底涂一体包胶,按键薄壁灵敏回弹
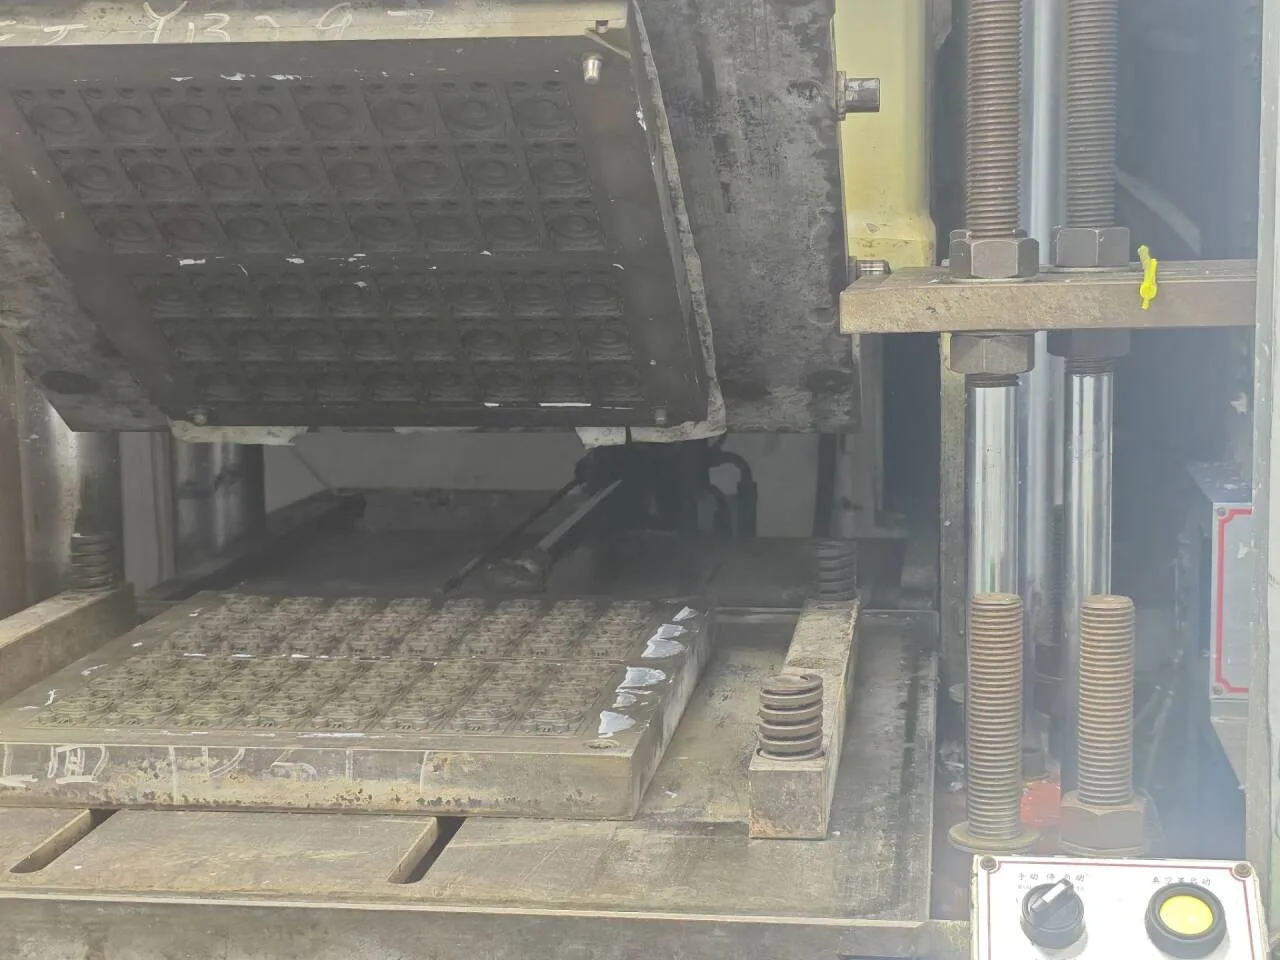
根据刷毛直径、长径比和阵列间距匹配镜面 EDM 放电加工与模腔抽真空方案;针对声波洁面仪外套,结合客供量产硬壳逐一校核套入过盈量、开关按键顶柱间隙与水洗密封唇口。
返回美妆护肤工具总览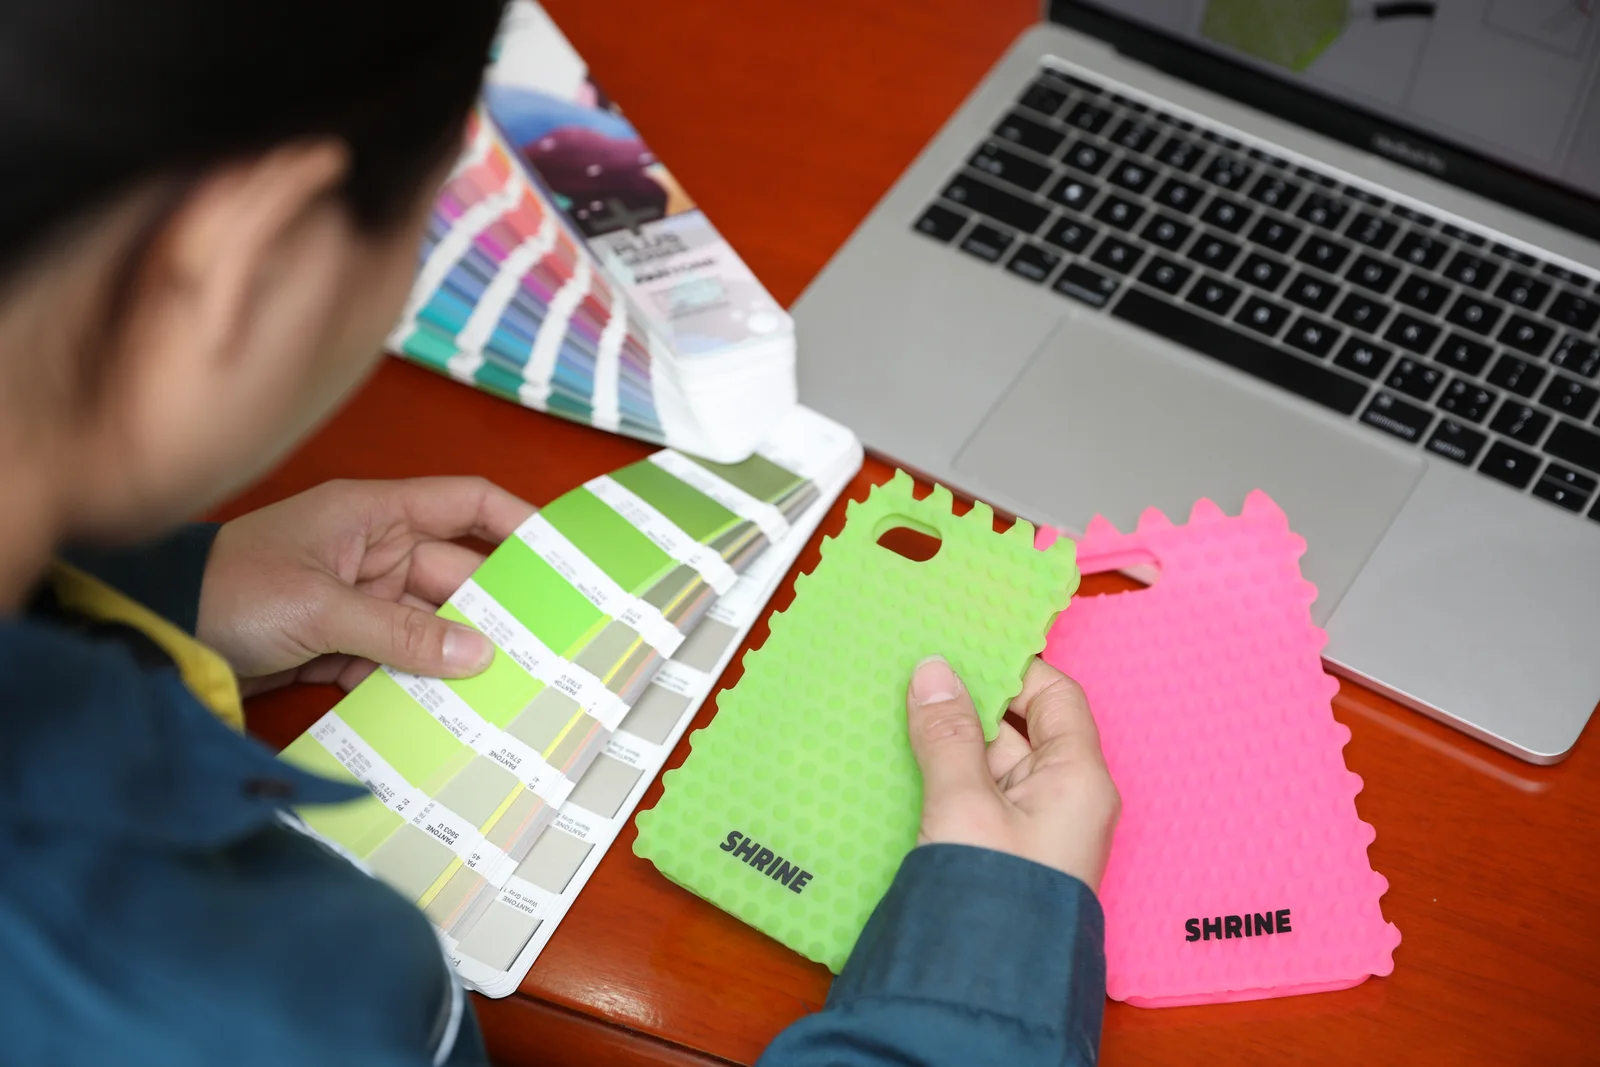
厂内 4 台自动混炼机自调潘通色,全批执行 200 °C × 4–6 小时通风二次硫化除味,并在 T1 硅胶样上用洗面奶、卸妆油实测刷洗回弹与抗黄变表现。
核对配色与表面工艺位置、固定与清洗方式不同,接口应分别确认。
按刷毛直径、高度与根部圆角核查排气路径,确保微细毛尖圆润无缺胶。
对齐客供 PC/PP/PA/金属外壳定位基准、按键传力柱间隙与充电口密封过盈量。
用 T1 硅胶样装机实测高频声波振动、洁面液浸泡冲洗及充电塞反复拔插气密性。
随单附铂金硅胶生胶 CoA 与 200 °C × 4–6 小时二次硫化记录,配合 RoHS、REACH、FDA/LFGB 或皮肤接触测试送检。
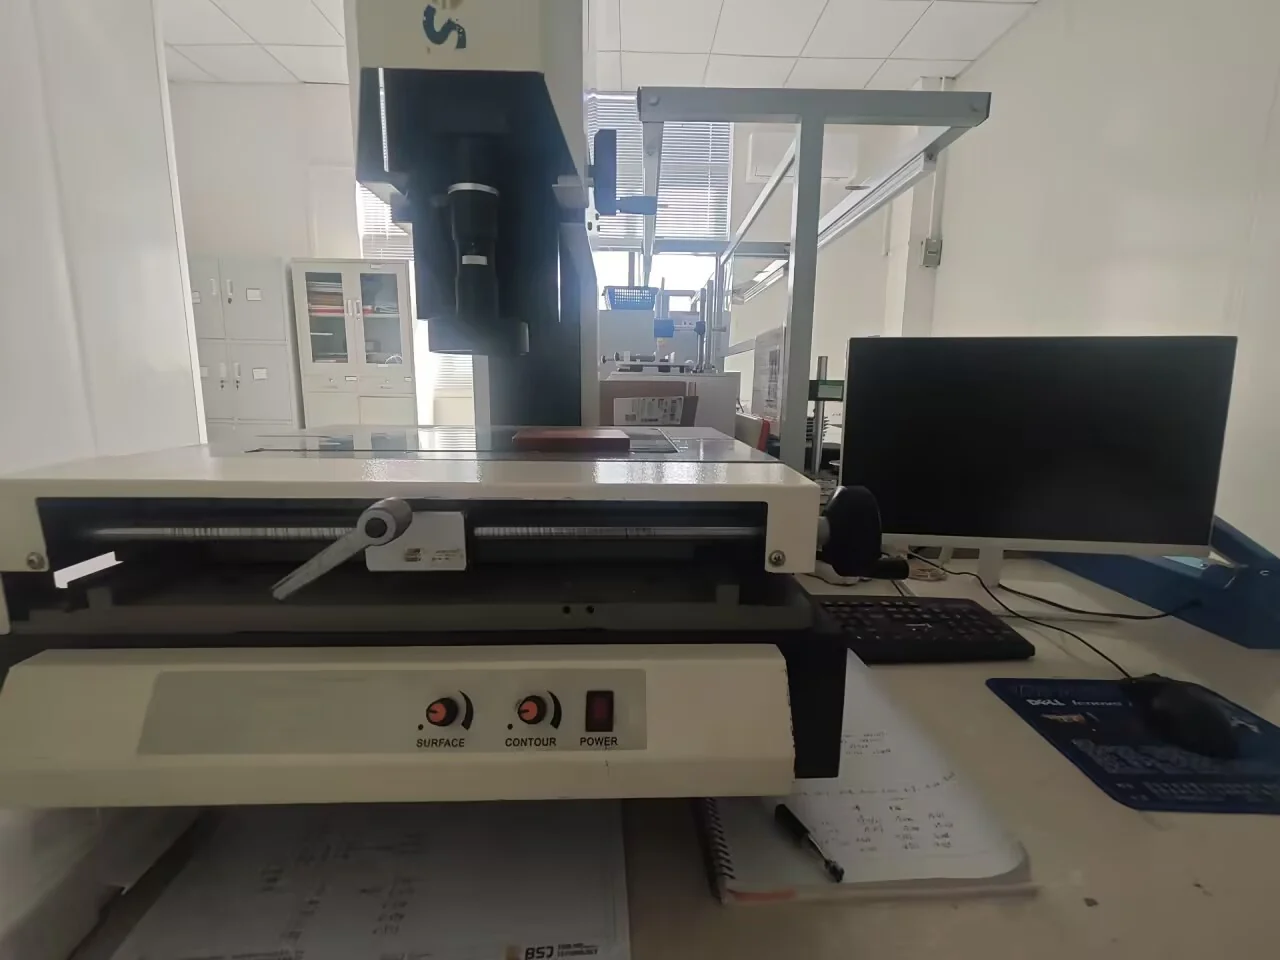
二次元光学影像仪复核刷毛高度与密封止口尺寸,T1 硅胶首样经装机防水与手感签认后冻结生产标准,每批大货保留 36 个月留样记录。
常见采购与工程问答
涵盖图纸起步条件、100 件试单与 1,000 件/$2,000 正式起订政策、免费 3D 手板与 T1 硅胶样分工,以及模具所有权与保密协议。
直接发图纸或照片给友邦工程部,24 小时内首次回复。
常规量产细刷毛根径多在 0.5–1.0 mm 之间,具体能做多细取决于刷毛长度、锥度斜率与间距。开模时我们将刷毛设计成“根部略粗带圆角、顶端圆润收细”的微锥形,采用镜面 EDM 加工盲孔并配合抽真空 LSR 注射,充模饱满不缺尖,脱模拉伸时也不会扯断刷毛根部。
可以。T1 打样时我们可以同时压制 25 Shore A、35 Shore A 等不同硬度梯度的铂金硅胶样,让您涂上泡沫洗面奶真机试洗,直观对比胶料软硬度与刷毛弯曲回弹的综合肤感后再敲定大货胶料。
整机防水由硅胶套密封筋、塑胶超声焊接壳、按键弹性膜及尾部充电口塞共同决定。我们会在 DFM 阶段重点优化底部包边止水唇口与充电插孔过盈公差,建议寄来量产塑胶内壳装入 T1 硅胶样,经高频声波振动与泡水循环实测确认密封效果。
硅胶按键区如果和内部 PCB 轻触开关顶得太死会误触发,留空太大又按起来软绵绵没反馈。开模前发来内部开关行程与触发克重,我们精准设计硅胶键内侧传力柱高度与周围环形减薄槽,T1 样装机实测正按与偏心按压回弹。
支持在客户提供的 PC、PP、PA 塑胶壳及不锈钢、铝、铜金属件表面涂覆受控硅烷底涂剂后进行 LSR 或 HCR 包胶。注意塑胶壳原料必须耐受硅胶硫化温度,且不能在待包胶区域喷漆或电镀,T1 阶段请提供真实量产硬壳试包胶并测试剥离结合力。
试订单最少可接受 100 pcs 起,方便美容仪器厂 DVT 小批装机验证与新品牌测款;正式订单 1,000 pcs 或 2,000 美金起,按零件尺寸与模具穴数灵活协商。满足图纸清晰与报价确认条件可申请开模前免费 3D 打印手板核对主机配合(快递运费自理),新模 7–15 天交付二次硫化(200 °C × 4–6 小时)后的 T1 硅胶首样。
B2B 源头工厂 · 24h 内首次工程回复
发来刷毛直径长度与间距、声波主机硬壳 STEP 图纸、按键行程及整机防水等级要求,友邦工程部 24 小时内回复 LSR/HCR 工艺建议与分项报价;试单 100 pcs 起可接,正式单 1,000 pcs 或 2,000 美金起灵活处理。
微信号:18566556911