
渐变唇厚同心度、无分型毛刺与防粘连切缝控制
鸭嘴单向阀一旦在扁嘴闭合线附近留下台阶毛边,或者人工刀片切歪拉伤唇冠,就会出现正向开启压差忽大忽小、甚至长期封存粘死或反向滴漏的问题。
- 分型面必须精准压在底座装配环肩上,严禁合模线跨越内腔扁嘴对合密封面。
- 统筹 40A 低压缩永久变形铂金 LSR 配方与 200 °C × 4–6 小时二次硫化参数,避免薄膜长久压闭粘连。
- 淘汰手工目测裁切,改用刚性工装精定位钨钢薄刃单刀切缝,控制不同穴位模腔之间的开启压差一致性。
定制硅胶项目方案 · 医疗器械与精密流体 · 85T–160T 液态 LSR 闭环注射
为便携式呼吸气路及精密定量泵芯按图开发 40 Shore A 铂金液态硅胶鸭嘴阀,把唇冠渐变薄壁稳控在 0.28 mm、装配法兰定位基准守住 ±0.05 mm,并匹配工装定量切缝校准导通开启压力。
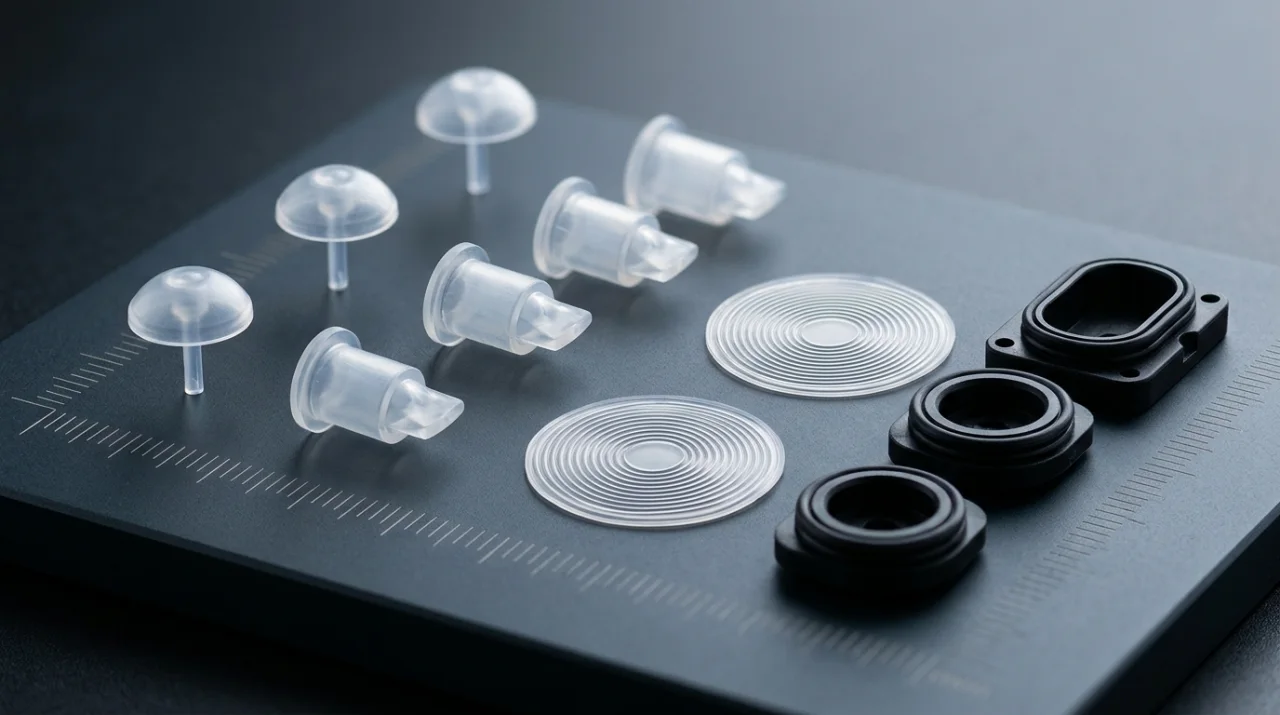
鸭嘴单向阀一旦在扁嘴闭合线附近留下台阶毛边,或者人工刀片切歪拉伤唇冠,就会出现正向开启压差忽大忽小、甚至长期封存粘死或反向滴漏的问题。
友邦在 ISO 13485:2016(62026Q00072R100 核准范围内硅胶零件生产)与 ISO 9001 体系下随批交付上游生胶 CoA、二次元首件数据与压差抽检表;整机终端口证由器械品牌方把控。
模具和成型步骤
自营五轴模房高精加工型芯保持唇片两侧壁厚对称,配闭环 A/B 液态供料与恒温后道硫化,切片校准后再入 600 m² 防尘区洁净清洗装袋。
自营 CNC/EDM 联动精磨内型芯与合模台阶,保持扁嘴双侧壁厚偏差 ≤ ±0.03 mm,分型合模线退让到外定位止口外圈,彻底消除唇口内部飞边。
在 85T 闭环 LSR 注射机成型 40 Shore A 高回弹铂金液态硅胶(试单可由少穴起步支持 100 pcs+),随后执行 200 °C × 4–6 小时通风热风二次硫化锁定回弹性能。
出炉冷却定型后上精密对心切缝治具垂直切开出气微缝,逐穴抽测正向开启压力与反向闭合保压状态,清洁吹尘后于 600 m² 洁净包装区双层 PE 热封装箱。
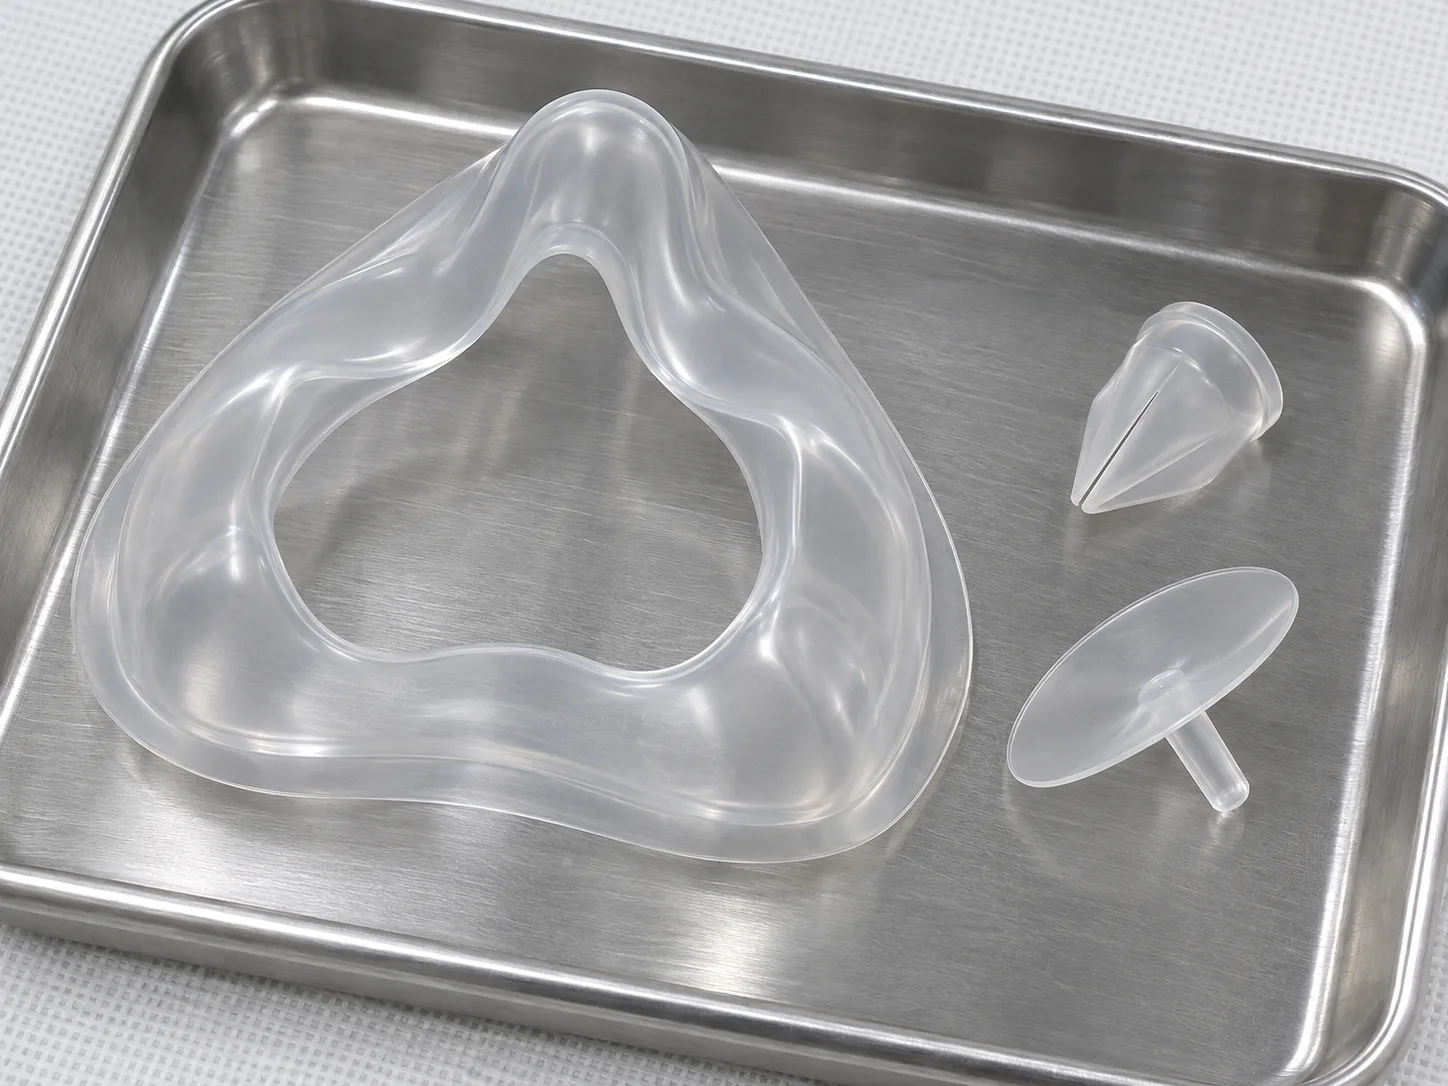
B2B 源头工厂 · 24h 内首次工程回复
附上阀座过盈尺寸、导通介质(气体/药液/食品酱料)及预估试产与年用量,友邦工程部 24 小时内首次回复,评估型芯公差与开模周期。
微信号:18566556911